



Освоение резки МДФ на CNC-фрезеровке: руководство из 3 шагов
Три шага, которые нужно выучить для резки МДФ на CNC-фрезеровках
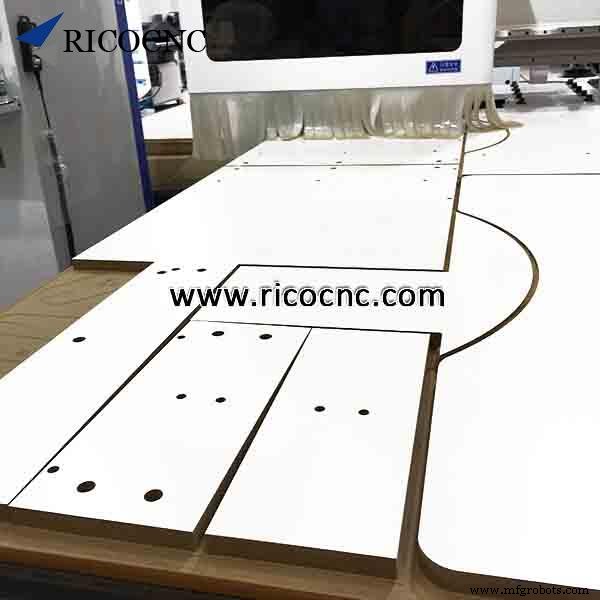 Шаг первый: изучение МДФ
Среднеденситная волокнистая плита (МДФ) — это инженерный древесный продукт, изготавливаемый путем распада остатков твердых и мягких пород дерева на древесные волокна, смешивания их с воском и смоляным связующим, и формовки плит путем применения высокой температуры и давления.
МДФ обычно плотнее фанеры. Он состоит из отделенных волокон, но может использоваться как строительный материал, аналогичный по применению фанере. Он прочнее и гораздо плотнее ДСП.
Для справки: По сравнению с массивом дерева и МДФ, резка и гравировка на инженерных древесных материалах вроде ДСП и фанеры более сложны. Потому что древесные волокна, используемые при производстве синтетических плит, могут быть не одного типа древесины и могут содержать другие материалы, поэтому твердость каждой части неодинакова.
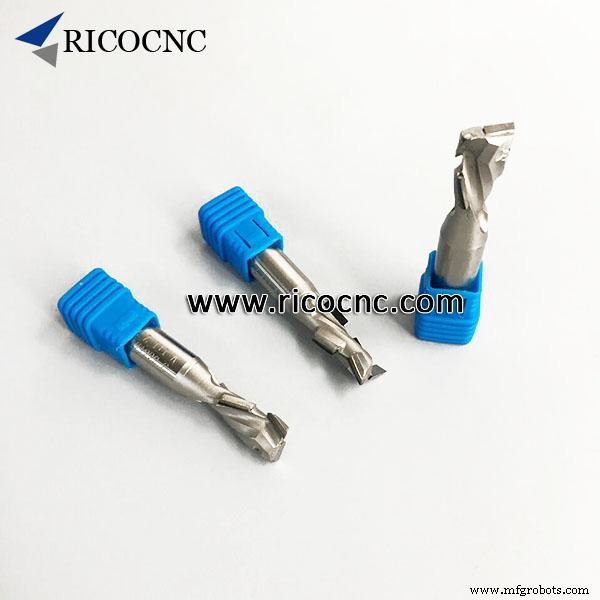
Поэтому я не рекомендую PCD-режцы для обработки инженерных древесных материалов, если вы не уверены в материале, использованном в плите. Некоторые ДСП и фанера плохого качества могут содержать мелкие камни, сучки или другие очень твердые включения, которые легко повреждают лезвие фрезерных резьцов.
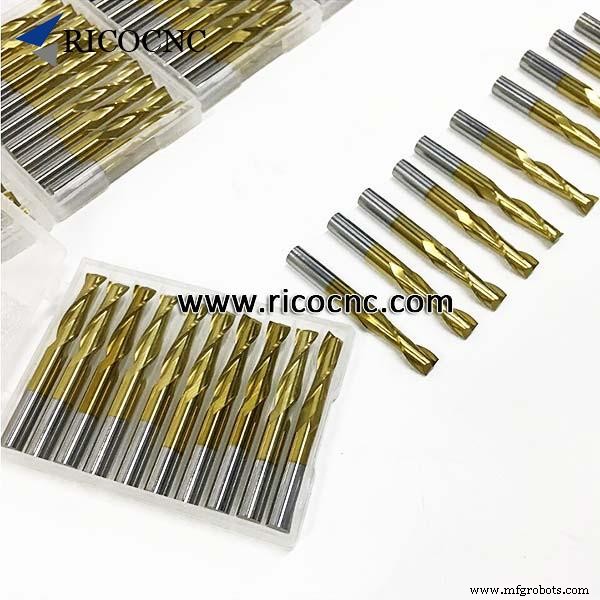 Твердосплавные двухспиральные фрезы с верхним выносом стружки (up-cut) — хороший выбор для резки МДФ. Две большие канавки легко удаляют стружку и держат резец в балансе при вращении. Они также устойчивы к высоким температурам, а твердый сплав вольфрама гарантирует долгий срок службы. (См. рекомендуемую таблицу размеров для реального использования ниже)
Шаг второй: Понимание скорости подачи, оборотов и нагрузки на зуб (с реальными данными)
Изучение обрабатываемого материала и выбор подходящих фрезерных резьцов для резки МДФ — первый шаг к работе с МДФ.
Еще один важный шаг — полностью понять лучшую скорость резки (скорость подачи), обороты шпинделя (RPM) и как нагрузка на зуб резьца влияет на эти два параметра.
- Скорость резки — это разница скоростей (относительная скорость) между режущим инструментом и поверхностью заготовки, над которой он работает.
- RPM (обороты в минуту) — количество оборотов за одну минуту.
- Нагрузка на зуб (Chip load) — размер стружки, образующейся при резке. Главная цель — получить максимально возможную нагрузку на зуб, чтобы повысить производительность, снизить нагрев МДФ и резьца, а также предотвратить преждевременное затупление. Слишком малая нагрузка на зуб означает, что резец будет слишком горячим и быстрее затупит; слишком высокая нагрузка — резец даст плохое качество поверхности, и в худшем случае резец сломается.
Формула: Chip load = Feed Rate / (RPM × число зубьев) — показывает взаимосвязь между нагрузкой на зуб, RPM и скоростью подачи, давая расчетные значения для справки.
У каждого вида фрезерных резьцов разная нагрузка на зуб, и при резке разных материалов она тоже разная.
Для резки МДФ толщиной 1.8–1.5 см подходит N2LX622 с CED 6 мм. N2LX415 — для резки МДФ 1.2–0.7 см, а для толщины ниже 0.7 см можно использовать N2LX3.12.
Вот рекомендуемые параметры для резки МДФ разной толщины:
| Толщина (см) | Тип резьца | CED (мм) | CEL (мм) | SHK (мм) | OVL (мм) | Нагрузка на зуб (мм) |
|---|---|---|---|---|---|---|
| 1.8–1.2 | N2LX622 | 6 | 22 | 6 | 50 | 0.1524–0.2032 |
| 1–0.7 | N2LX415 | 4 | 15 | 4 | 40 | 0.127–0.1778 |
| Менее 0.7 | N2LX3.12 | 3.175 | 12 | 3.175 | 12 | 0.127–0.1778 |
Обычно для резки МДФ используют 18000 RPM, но нужно регулировать скорость подачи, например:
Рекомендуемые параметры для резки МДФ 1.8–1.2 см:
RPM: 18000
Feed Rate: 10–11 м/мин
Рекомендуемые параметры для резки МДФ 1–0.7 см:
18000 rpm
Feed Rate: 7–8 м/мин
Для других моделей оставьте комментарий, я отвечу как можно скорее.
Шаг третий: Тестирование
Ниже приведена стратегия, которая может понадобиться при тестировании незнакомых резьцов. Это особенно хорошо работает для фрезеровок. Оптимизация скоростей подачи и вращения:
- Начните с использования RPM, рассчитанного для нагрузки на зуб для обрабатываемого материала. (18000 RPM для резки МДФ)
- Увеличьте скорость резки (подачу) на 1 м/с за раз, пока край детали не начнет становиться шершавым или удерживающие механизмы не начнут терять контроль. Затем уменьшите скорость на 10%.
- Когда край детали становится шершавым, уменьшите, а затем снова повышайте RPM до тех пор, пока чистота обработки не станет приемлемой.
- Это оптимизирует RPM и скорость для удаления максимально возможных стружек. Для уменьшения объема работы предоставляется диапазон подач и скоростей для старта (шаг 1 выше). Для повышения производительности оптимизируйте подачи и скорости как описано выше. Если есть проблемы с качеством поверхности, настраивайте до приемлемой производительности. Если много проблем с удержанием заготовки, может потребоваться пересмотреть метод удержания, чтобы обеспечить его адекватность.
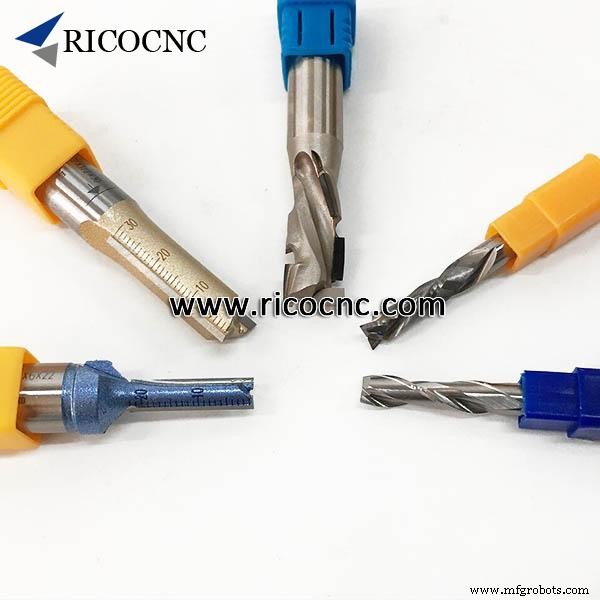
Наконец, когда вы все еще сталкиваетесь с проблемами в работе или не уверены, какие фрезерные резцы для CNC использовать, не стесняйтесь обращаться к RicoCNC — профессиональной компании по инструментальным решениям, мы ответим вам как можно скорее.
Удачи!
Промышленные технологии
- 3D-печать vs CNC обработка: Выбор правильного инструмента для вашего проекта
- Эволюция CNC станков: От 18-го века к ИИ-точности
- Как CNC станки революционизируют производство медицинского оборудования
- CNC станки: Повышение производства, сокращение затрат, обеспечение точности
- Частые проблемы станков с ЧПУ и экспертные решения
- 11 основных правил безопасности при работе с ЧПУ-фрезером для надежной эксплуатации
- ЧПУ-фрезеровка акрила: экспертное руководство по точности и финишу
- 1325 ЧПУ-фрезер: решения для точной резки МДФ
- Мастерство ковки ножей: 9 экспертных шагов к созданию прочных лезвий
- Основы контурной и профильной фрезеровки на станках с ЧПУ: полное руководство