



Освоение прямолинейности пруткового материала: важное руководство для станочных цехов
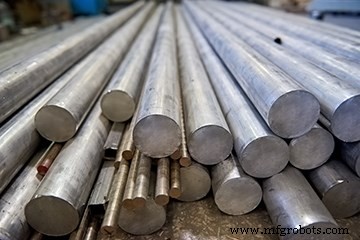
В каком-то смысле прямолинейность прутка — как воздух, который мы дышим: вы реально думаете об этом только когда он загрязнен или отсутствует совсем.
За почти полвека опыта в производстве, большую часть связанной с производством и использованием металлических прутков для обработки, я узнал, что прямолинейность прутка — свойство, критическое для успешной обработки. Отсутствие адекватной прямолинейности создает ряд проблем: проблемы с подачей прутка, детали вне допуска, излишний шум, преждевременный износ станка и лом инструмента. Те, кто владеет или управляет цехом, знают это слишком хорошо.
Очевидно, некоторые процессы обработки более чувствительны к проблемам прямолинейности. Те, чья заготовка — намотанный пруток или стержень, имеют механические конструктивные особенности, выпрямляющие или удерживающие материал как часть начального механизма подачи.
Однако многие операции требуют высокой степени прямолинейности, особенно когда материал подается на станок подачателем прутков. Для этого сектора рынка ниже — краткий обзор шагов, которые ваш поставщик прутков может предпринять для обеспечения положительных результатов. Это обсуждение равно относится ко всем материалам: алюминий, латунь, бронза, сталь. Плюс, оно вооружает вас вопросами к поставщику материала, если возникают проблемы с прямолинейностью.
Существует три основных типа или конфигурации прямых прутков, используемых как сырье для токарных деталей: круглый пруток; стандартные и симметричные формы (шестигранники, восьмигранники, квадраты); несимметричные специальные формы (double D, teardrop, key, twin lobe). Каждый тип требует разного подхода в производстве для обеспечения адекватной прямолинейности для клиента-обработчика.
Возможности контролировать (или испортить) прямолинейность прутка существуют на восьми стадиях производства и поставки:
- Исходный горячий процесс (прокатка или экструзия)
- Процесс холодной волочки
- Финальная финишная обработка (или выпрямление)
- Сборка и пучкование
- Манипулирование пучками и хранение
- Перевозка
- Разгрузка и хранение на объекте клиента
- Загрузка прутков в процесс обработки клиента
Просто наличие правильных стандартных операционных процедур для обеспечения согласованности прутков прямо из волочильной филиры — ключ к поставке прямых круглых прутков, особенно холодноволоченных. Последующие операции «выпрямления» на кругляках контролируют внутренние напряжения, а не абсолютную прямолинейность. Например, свинцовые сплавы могут увеличиваться в диаметре после агрессивного выпрямления в двухваликовых операциях (например, на оборудовании Medart или Mecco). Контроль таких внутренних напряжений также может быть решающим в бессвинцовых материалах, когда заготовка обрабатывается асимметрично — как при обработке автомобильных рулевых рейок, где одна сторона круглого прутка селективно удаляется, потенциально раскрывая внутренние напряжения, которые могут привести к изогнутым готовым деталям, если эффект таких напряжений не хорошо понят и контролируется поставщиком прутков.
Круглые прутки иногда ошибочно считаются самыми легкими для выпрямления и часто становятся предметом жалоб. Однако симметричные формы на самом деле легче выпрямлять. Прутки должны выходить из холодной финишной филиры прямыми. Это простое понятие требует тщательного понимания операции волочки поставщиком прутков и «воли управления» для разработки правильных техник и тщательного контроля процесса.
Несимметричные формы могут быть сложны, но ключ к поставке прямого прутка клиенту — производственная согласованность. Во многих случаях экструзия или волочка разработали технику для производства легкого, но постоянного изгиба, который при подаче на финальную операцию выпрямления дает возможность прилагать постоянное корректирующее усилие, давая прямой пруток.
Операции, фокусирующиеся на агрессивном выпрямлении только постфактум, часто не ценят степень, до которой прямолинейность продукта может быть контролирована в экструзии или волочке. Контроль прямолинейности после производственной операции фундаментально касается избежания постпроизводственного повреждения. Тщательный дизайн и операция манипулирования прутками, пучкования, упаковки, транспортировки, загрузки, разгрузки и хранения — часто просто используя базовый здравый смысл — пойдут далеко к тому, чтобы продукт сохранял свою прямолинейность прямо до момента, когда станок зацепляет пруток на объекте клиента.
Об авторе
Роджер Бассетт — ушедший на пенсию президент компании и профессор университета, наслаждавшийся более чем 40-летней карьерой в металлургической отрасли. Сейчас помогает Franconia Industries и Diehl Brass Solutions с бизнес-развитием. Бассетт служил Precision Machined Products Association годами, занимая многие руководящие позиции и выступая на локальных и национальных собраниях. Контакт: 586-212-5122 или bassett@tm.net.
Система управления автоматикой
- Понимание программируемых логических контроллеров (ПЛК): ключевые факты для промышленного успеха
- Как выбрать правильный ЧПУ-фрезер: ключевые факторы для решения
- Основное руководство по тестированию трансформаторного масла для надежных энергосистем
- Основное руководство по защитным капотам шлифовальных кругов: защита пользователей от разрушения и травм
- 9 ключевых применений машинного обучения, которые вы должны знать
- Освойте чек-листы самоинспекции OSHA для предотвращения нарушений безопасности
- Основное руководство по промышленным материалам трения: применение, типы и производительность
- Токарная обработка: основной процесс точных станочных цехов
- Кремниевая бронза: ключевые свойства и преимущества
- Основное руководство по погружным моторным насосам: особенности, работа и установка