



Как выбрать правильный станок с ЧПУ для ваших нужд
Это не так страшно, как может показаться
Как и большая часть цифровой архитектуры производства, числовые программные управления (ЧПУ) быстро развивались в последние годы, обеспечивая гораздо большую скорость обработки и внедряя передовые алгоритмы, при этом предлагая более простые, интуитивные пользовательские интерфейсы. Так как выбрать между разными типами ЧПУ? Нужно остановиться на одном? И как внедрять новые версии или полностью новые ЧПУ?
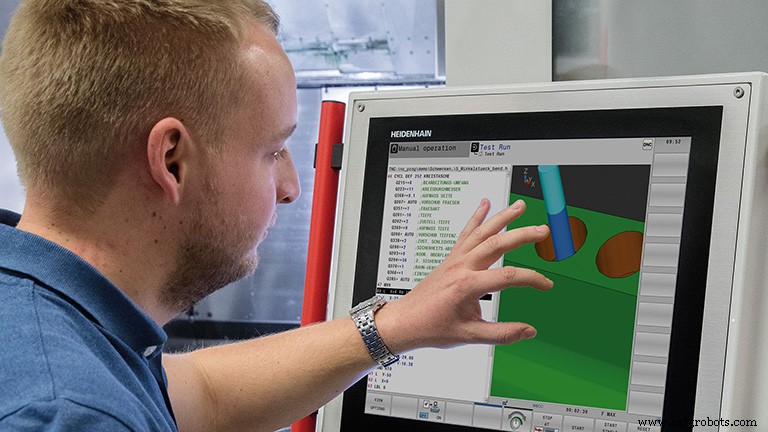
Давайте сразу проясним один критический момент: вариантов, вероятно, больше, чем можно подумать. Как объяснил Гисберт Ледвон, директор по развитию бизнеса, станки, для Heidenhain Corp., Шаумбург, штат Иллинойс, многие люди предполагают, что могут получить только то управление, которое видели в демонстрации станка, или то, что представляет продавец. Но это обычно не так. Он приводит пример DMG Mori, крупного строителя сложных станков. «Вы можете купить станок DMG с управлением Heidenhain», — сказал он, — «[или] получить его с Siemens, или с FANUC. Механика, литье, шариковые винты, сервисная поддержка и так далее — все то же самое». Или как Пол Вебстер, менеджер по инженерии ЧПУ для FANUC America Corp., Хоффман Эстейтс, штат Иллинойс, выразился: «Строитель станка решает, какое управление пойдет на [его станки]. Но конечный пользователь влияет на это решение в большой степени, специфицируя, что он хочет».
Соображения удобства использования
Удобство использования — главное соображение при выборе ЧПУ для многих мастерских, вероятно, из-за проблемы поиска достаточного квалифицированного труда. «Большую часть времени», — сказал Вебстер, — «они хотят то, что уже есть на заводе. И возвращаясь к 70-м, 80-м и ранним 90-м, FANUC имело самое надежное управление и самое последовательное управление». Хотя есть некоторые споры о том, насколько удобны управления FANUC (об этом позже), они определенно повсеместны. «Пользовательский интерфейс FANUC рос на протяжении 40 лет истории», — заметил Вебстер. «И много заводов все еще имеют управления FANUC 6M, 6T и 10T, которым 30+ лет». Это также указывает на то, что существует подходящее управление FANUC практически для всего на заводе, что требует ЧПУ, будь то контроллер движения для вспомогательного оборудования вроде конвейера, или пресс, или пятиосевой machining center, или токарный станок Index с восемью независимыми шпинделями, каждый запускающий разный процесс. «Это разные типы систем управления, но они все действуют и ощущаются похоже», — объяснил Вебстер. «Так что парень, который управляет станком, может перепрыгнуть на вспомогательное оборудование и управлять им, устранять неисправности и делать обслуживание без каких-либо проблем».
Тодд Дрейн, региональный менеджер по продажам для Fagor Automation — USA, Элк-Гроув-Виллидж, штат Иллинойс, также считает полезным стандартизацию на управлении по разным производственным зонам. И Fagor реализует тот же пользовательский интерфейс от приложения к приложению. «С Fagor Automation, если вы изучаете наш токарный ЧПУ, то вы знаете и наш фрезерный ЧПУ тоже, потому что меню и методы создания и выполнения программ идентичны», — сказал Дрейн. «Конечно, на токарном станке вы вызываете другие заготовленные циклы, чем на фрезерном, но метод их вызова идентичен. Очевидное преимущество в том, что ваш персонал цеха более взаимозаменяем и универсален». Дрейн добавил, что Fagor также разработала ЧПУ для разнообразия применений, выходящих за рамки традиционного фрезерования и токарной обработки, включая «шлифование, лазеры, маршрутизаторы, водяной режет, и применения общего управления движением. У нас также есть возможность быстро и легко создавать пользовательские редакторы, экраны, страницы и рутины на всех наших платформах ЧПУ, следовательно, что бы ни требовал клиент, мы можем выполнить».
И Вебстер, и Дрейн указывают на пользовательский интерфейс, или HMI (человеко-машинный интерфейс) как ключевое соображение. Но строго говоря, HMI отличается от ЧПУ, и в некоторых случаях строитель станка накладывает свой собственный кастомизированный HMI. Строитель более склонен делать это для специализированных применений, как шлифование, и иногда они делают это, чтобы создать то, что они надеются, станет конкурентным преимуществом над более «общим» интерфейсом. (Ледвон отметил, что пользователи Heidenhain — исключение в том, что «весь интерфейс, клавиатура и сенсорный экран всегда показывают функциональность Heidenhain. У нас действительно нет никого, кто накладывал бы это, кроме некоторых собственных циклов».) Исследование этих вариаций и того, как они были созданы, выходит за рамки этой статьи. Мы сосредоточимся вместо этого на различиях между тем, что предлагают основные поставщики ЧПУ.
В широком смысле, повсеместное управление FANUC, на которое мы ссылались ранее, предлагало программирование M&G-кода с клавиатуры и не было очень заметным. Можно сказать, что оно было легким в использовании, потому что «все» знали, как его использовать. Когда дело доходило до пятиосевой обработки, инженер создавал программу обработки с пакетом CAD/CAM и использовал постпроцессор для генерации M&G-кода, который работал на станке. Пользователи не программировали, и обычно все еще не программируют, пятиосевую работу на управлении. Ледвон сказал, что мир движется за пределы подхода определения линии или радиуса в абстрактном языке. Мы движемся вместо этого к конверсационному программированию с «более короткими, четкими инструкциями, говорящими "Я хочу запустить цикл сверления", или "Я хочу запустить цикл скивирования". Вы просто отвечаете на несколько вопросов, а управление делает остальное за вас. Вот где мы сейчас. Это будет более интерактивным и проще». И — никакого удивления — программирование на станке будет через более крупные сенсорные экраны со смартфон-подобными функциями (как pinch-to-shrink и touch-and-swipe) для тегирования и копирования, и так далее.
Эти изменения во جزئности движимы более молодым поколением станочников, входящим в область, но Ледвон сказал, что старшие операторы также принимают эти техники, если, возможно, немного медленнее. «В нашем опыте, после трех-шести месяцев они обычно не хотят возвращаться к другому способу», — сказал он.
Heidenhain давно придерживалась конверсационного подхода, но FANUC не дремала. Она представила более дружественный сенсорный интерфейс iHMI в 2016 году и внедрила крупные улучшения за последние несколько месяцев. Например, Джоди Майклс, национальный менеджер по продажам FANUC America, сказал, что ранний интерфейс делал кинематическую калибровку настолько сложной, что требовал эксперта FANUC. Теперь это иконка на HMI. «Вы просто заполняете поле и нажимаете цикл пуск», — объяснил Майклс. «Очевидно, вы должны убедиться, что такие вещи, как зонд и диаметр штыря, настроены сначала, но это так же просто».
FANUC также выделила некоторые рутины зондирования, чтобы пользователи могли применять их без необходимости проходить через старые меню. Также добавлена возможность импорта данных инструмента (подачи, скорости, информация о покрытии и другие описания инструментов) из внешних источников, что является распространенной отраслевой практикой, которой FANUC сопротивлялась.
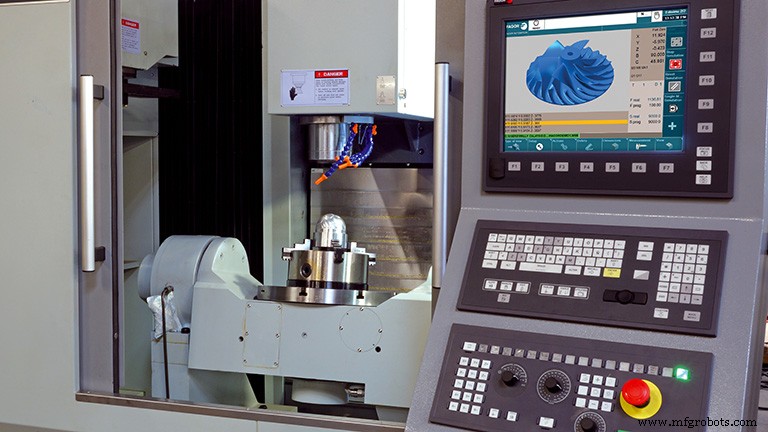
Майклс также сказал, что iHMI FANUC теперь позволяет прямой импорт реальной геометрии детали в конверсационную программу. «У нас никогда не было возможности делать это. Теперь вы можете импортировать файл DXF или IGES, или твердую модель, так что вы можете программировать без необходимости рисовать деталь на управлении. Это большой уход для нас». Ледвон сказал, что эта возможность много используется в Европе и набирает обороты в Северной Америке, особенно для более простых деталей и в средних по размеру job shops. «Использование импортера CAM для конвертации файла DXF или IGES в обрабатываемую программу прямо на управлении намного эффективнее, чем возвращаться к парню CAD/CAM и стоять в очереди, потому что ему нужно обслуживать пять, шесть, семь, восемь или десять станков». Ледвон также видит в этом способ усилить молодых операторов, которые принимают этот подход, и теоретизирует, что это способствует лучшему удержанию по всей отрасли.
Тем не менее, Вебстер предостерегал от радикальных изменений пользовательского интерфейса, используя аналогию, что перестановка педали газа и тормоза в машине была бы катастрофой. «Мы тянутся в двух направлениях, потому что люди с заводами, полными FANUC, не хотят меняться», — сказал он. «Так что нам нужно держать все похожим. Но новые операторы, выходящие из школы, привыкли к смартфонам и таким вещам, и они хотят использовать сенсорный экран и упростить. iHMI позволяет некоторое из этого более нового стиля, но не уводит нас так далеко от существующего интерфейса, чтобы люди паниковали». Он добавил, что подавляющее большинство станков, работающих на ЧПУ FANUC, используют HMI FANUC с только ограниченными кастомизациями «для специфики станка, как экраны обслуживания и такие вещи, как сменщики инструментов или другие части, не определенные самим ЧПУ».
С своей стороны, Fagor включила и G-код, и конверсационные системы программирования на том же ЧПУ, «плюс на борту CAD/CAM системы, интерактивные редакторы и режимы помощи, комбинированные с легким сенсорным управлением прямо в руководствах прямо на производственном полу с клавиатуры», — сказал Дрейн. «Как только программист или оператор изучает и понимает эти ЧПУ, что быстро и часто менее чем за один день, мы затем накладываем дополнительные новые технологические функции на эту же платформу. Следовательно, операторам цеха просто нужно изучать новые технологические функции на платформе, с которой они уже знакомы. Фактор комфорта очевиден, и мы видим больше новых технологий, используемых операторами».
Точность и другие соображения производительности
Помимо удобства использования, другие ключевые соображения включают точность обработки, скорость и надежность. Говорят, что Heidenhain и Fagor — единственные строители управлений, которые могут обеспечить всю систему управления движением. Как выразился Ледвон, «вы получаете привод от нас, шкалы, энкодеры, моторы и управление. Покупка чего-то у третьей стороны всегда оставляет что-то недоговоренным, когда вы входите в микро-точность и супер-качество поверхности». Он зачел лидерство Heidenhain в требовательной отрасли литейных форм этому фактору, и добавил, что «99% времени», когда строитель станка выбирает управление Heidenhain, они используют их для всей системы. «Иногда мы не продаем мотор», — сказал Ледвон, — «но все моторы Siemens имеют энкодер Heidenhain».
Вебстер указал, что все управления FANUC «делают всё до нанометра. Большинство шкал не точны нигде близко к нанометру. Потеря разрешения не в ЧПУ. Это определенно на стороне станка, не на стороне управления. Производители шкал говорят, что их шкалы намного точнее механического станка, с чем я согласен. А парни станков говорят, что их станки точнее, чем зажим. Парни зажимов говорят [их устройства] точнее, чем оснастка. Это каскадируется вниз. Но ЧПУ не является ограничивающим фактором вообще. Оно даже не близко». Он добавил, что FANUC строит свои собственные моторы и энкодеры, и моторные энкодеры имеют до 32 миллионов импульсов на оборот. «Когда вы говорите об инкрементировании одного вращения шарикового винта в 32 миллиона счетов, это много разрешения для работы». Что ответить? Поговорите с пользователями, которым доверяете, и получите тщательную демонстрацию!
Перейдем к скорости, топовые ЧПУ все используют современные CPU и больше памяти для более быстрой обработки программ. Это делает такие вещи, как высокоскоростная обработка, намного лучше, чем в прошлые годы. Но кроме большей сырой вычислительной мощности, стоит рассмотреть, использует ли управление другие хитрые методы для повышения эффективности. Это включает такие функции, как адаптивное управление, которое автоматически регулирует скорость подачи на основе нагрузки на инструмент, и автоматическую настройку серво.
Последняя часто опиралась на эксперта от производителя ЧПУ. Но ЧПУ от FANUC, Fagor и других теперь лучше в «проверке всей обратной связи на всех приводах и моторах и настройке их к оптимальной установке автоматически», — объяснил Майклс. Это может сделать значительное улучшение, если вы положили необычное количество веса на стол станка, или иным образом изменили свою установку.
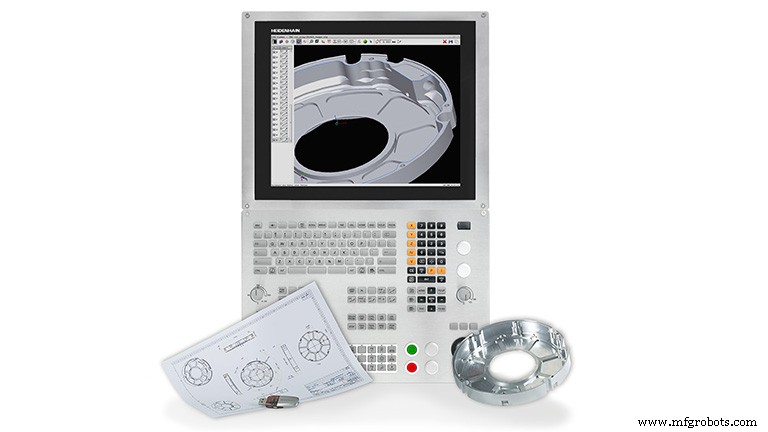
Ледвон подсветил стремление Heidenhain добавить функциональность в свои конверсационные меню. «Например, жиг-шлифование теперь одна из функций управления. Мы можем делать фрезерование с трахоидальной фрезеровкой. Вещи, которые вы обычно делали на CAM-системе, теперь могут быть сделаны прямо на управлении». Цель — делать больше вещей на пятиосевом станке в одной установке. «Вам не нужно идти от пятиосевого станка к жиг-шлифовальному, чтобы зашлифовать определенную часть конкретной детали», — сказал он. «Теперь вы можете делать и то, и другое на пятиосевом станке, потому что мульти-функциональность из разных технологий теперь может управляться одним ЧПУ». Ледвон также заметил, что хороший, стабильный станок, оснащенный шкалами Heidenhain, «почти как КИМ с точки зрения точности, и вы можете хотя бы сделать предварительный контроль на станке перед тем, как деталь снимется». Это один из многих способов, которыми станок служит «нервным центром», в понимании Ледвона, предоставляя богатство полезной информации заводу.
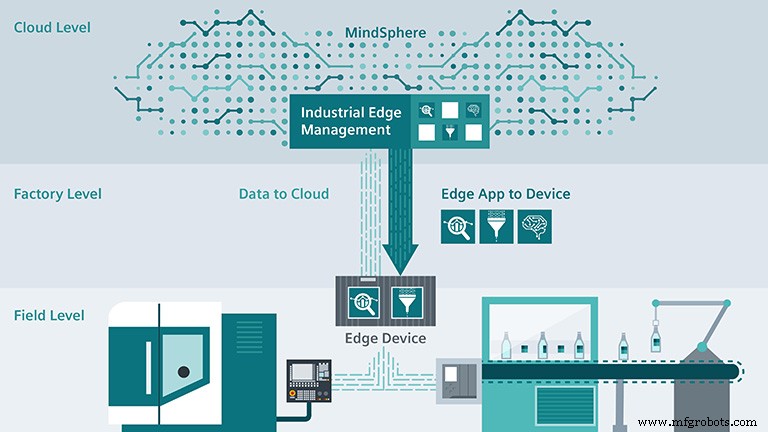
Тяньсу Цзин, менеджер по продукту для Siemens Industry Inc., Элк-Гроув-Виллидж, штат Иллинойс, предложил другой угол: пограничные вычисления (edge computing). Пограничные вычисления держат большинство расчетов и обработки на пограничном устройстве, а не на ЧПУ, пока станки продолжают работать в реальном времени. «В прошлом разные ЧПУ фокусировались на разных приложениях и все связанные функции, включая железо, разрабатывались соответственно поставщиками управления», — объяснил он. «Многие мастерские выбирали конкретное управление из-за этой разницы». Пограничные вычисления ломают эту границу и расширяют возможности ЧПУ. «С пограничными вычислениями разные приложения могут быть использованы для предложения большей производительности станка для повышения качества резания и продуктивности». Цзин добавил, что подключая ЧПУ к пограничному устройству, локальному серверу и облаку, «есть возможности для разных сущностей предлагать свою экспертизу конечному клиенту через приложения в облаке».
По связанному пункту, Цзин сказал: «Удаленный сервис становится более надежным и дешевым. С полным решением цифрового двойника, включающим не только виртуальное ЧПУ, но и виртуальную механику станка, строители станков и поставщики ЧПУ могут иметь комплексное решение для дублирования того, что используют мастерские, и для устранения неисправностей проблем клиентов. Эта методология может значительно сократить простой, вызванный проблемой, и повысить продуктивность конечных пользователей. Одновременно это драматически снизит затраты на сервис для строителей станков».
Вещи, сводящие с ума экспертов ЧПУ
Оказывается, основные поставщики ЧПУ часто обнаруживают, что их клиенты не полностью используют удивительную технологию, за которую они уже заплатили. По Майклсу, продолжение использования метода обратного времени в пятиосевой обработке — яркий пример. «Мы наконец заставляем людей использовать управление точкой центра инструмента, контроль допуска и функцию условий обработки, где можно ускорить черновую обработку и замедлить чистовую независимо внутри программы», — сказал он. «Но это заняло годы, и все еще есть люди, просящие их современное CAM-ПО генерировать программу с G93 кодом обратного времени», тогда как новый метод дает и более быструю резку, и лучшую отделку.
Ледвон сказал, что пользователи часто не используют в полной мере интегрированные циклы обработки в управлении, которые могут быть намного эффективнее в изготовлении детали. Он привел пример клиента, который забыл, что у его сенсорного экрана есть клавиша стрелки вправо для достижения другого цикла. Клиент хотел добавить цикл сверления в свою программу, поэтому он использовал свое CAM-ПО для создания примерно 200 строк кода для этого, когда он мог просто нажать стрелку и ответить на несколько вопросов, чтобы создать цикл сверления.
«Многие люди предполагают, что управление делает только то, что делал другой станок год назад, или три года назад», — заметил он, — «и это не так. Вот почему мы толкаем обучение».
Вебстер сказал, что нежелание принять современное CAM-программирование, вероятно, самый большой вкладчик в потерю продуктивности. Иногда это просто неиспользование последнего постпроцессора. «Есть полезные G-код функции, которые люди не используют, либо потому что не знают, что они существуют, либо их CAD/CAM система не поддерживает их», — объяснил он. «Мы все еще видим много людей, выдающих программы из своей CAD/CAM системы с прямыми G-1. [Они делают] просто очень маленькие линейные отрезки, даже хотя есть много новых техник и функций программирования. Многие CAM-системы и постпроцессоры не такие актуальные, как ЧПУ на поле, в то время как CAD/CAM сегодня недорог и намного легче в использовании». Иногда лучшая инвестиция — полностью использовать инвестицию, которую вы уже сделали.
Так что же брать?
При выборе ЧПУ серьезно посмотрите на свою бизнес-модель, советовал Ледвон. «Чтобы делать в основном производственную работу с большими партиями, с операторами, которые не так квалифицированы, то определенно стандартизируйтесь на управлении. Но я не думаю, что это способ зарабатывать деньги больше. Чтобы расти в новые рыночные сегменты, или получить бизнес с более высокой маржой с меньшими партиями, вам нужна гибкость в вашей установке». Это означает многофункциональные станки и лучшие управления для приложений, которые компания решает преследовать. «Потому что если вы продолжаете покупать то же управление, что и мастерская напротив, единственный способ, которым вы будете конкурировать — это цена. Вам нужно найти способ дифференцироваться, и это один из способов сделать это».
Система управления автоматикой
- 5 экспертных советов для выбора правильного сервиса CNC ремонта
- Мастерство ЧПУ-фрезерования: 4 ключевых совета для новичков
- Безопасность оператора станка с ЧПУ: основные правила на рабочем месте
- Основные советы по техническому обслуживанию станков с ЧПУ для пиковой производительности
- Как выбрать идеальный станок с ЧПУ для долгосрочной эффективности
- Основное руководство по покупке: 7 ключевых советов для выбора ATC ЧПУ-фрезера
- Экспертное руководство по конфигурированию и монтажу корпусов щитов управления
- 7 экспертных советов по выбору идеального машиностроительного цеха
- Раскройте потенциал 5-осевого ЧПУ: 4 инсайдерских совета по эффективности
- Экспертное руководство: как выбрать лучшего поставщика для производства