



Hitachi Powdered Metals достигает роста производства на 400% благодаря робототехнике в условиях дефицита кадров
Порошковая металлургия (ПМ), или спекание, — процесс уплотнения специальных смесей элементарных или легированных порошков в готовых матрицах для эффективного производства деталей разной сложности. После уплотнения формы нагреваются в контролируемой атмосфере печи для связывания частиц и закалки деталей.
Также известная как «зеленая уплотнение», процесс дает детали близкие к чистовику, которые обычно используют более 97% исходного сырья в готовой детали. Специальные порошковые легированные смеси позволяют производить сложные, даже изощренные детали, соответствующие требованиям прочности и допусков для высоконагруженных применений.
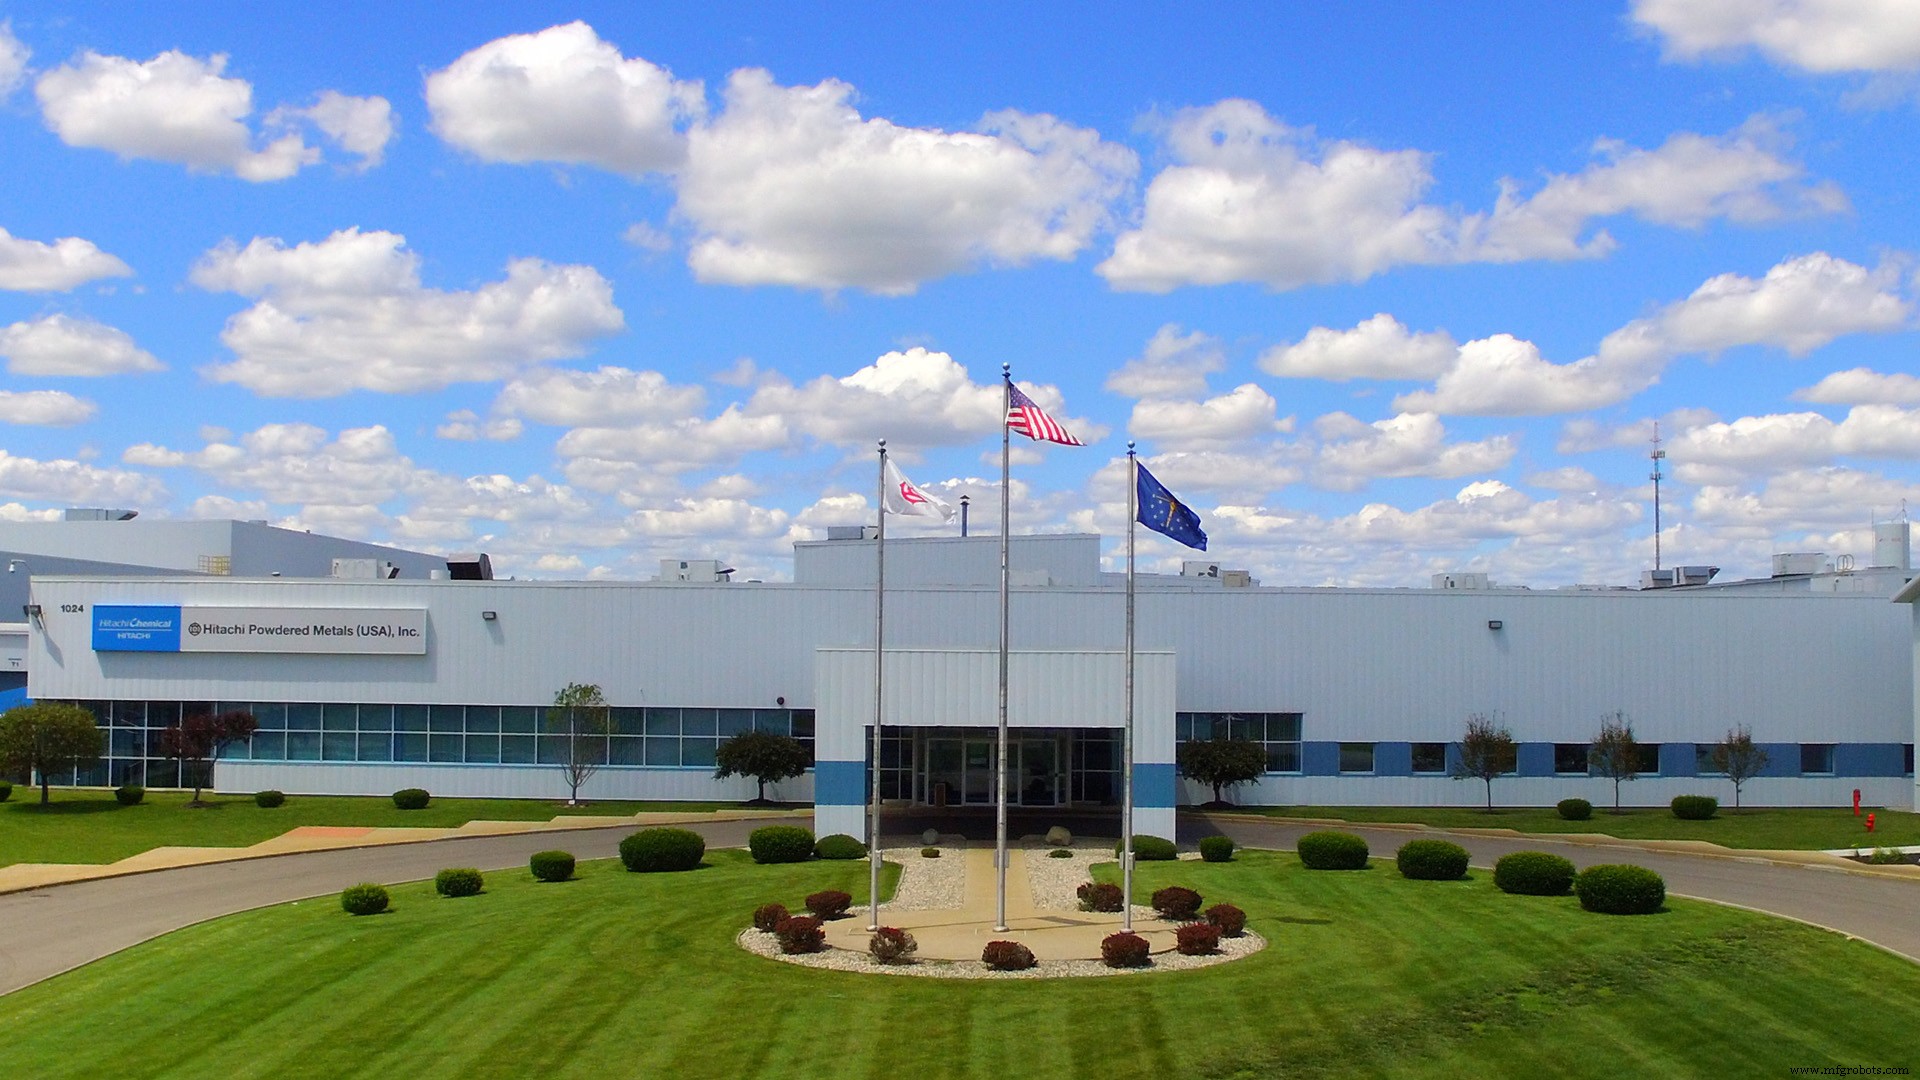
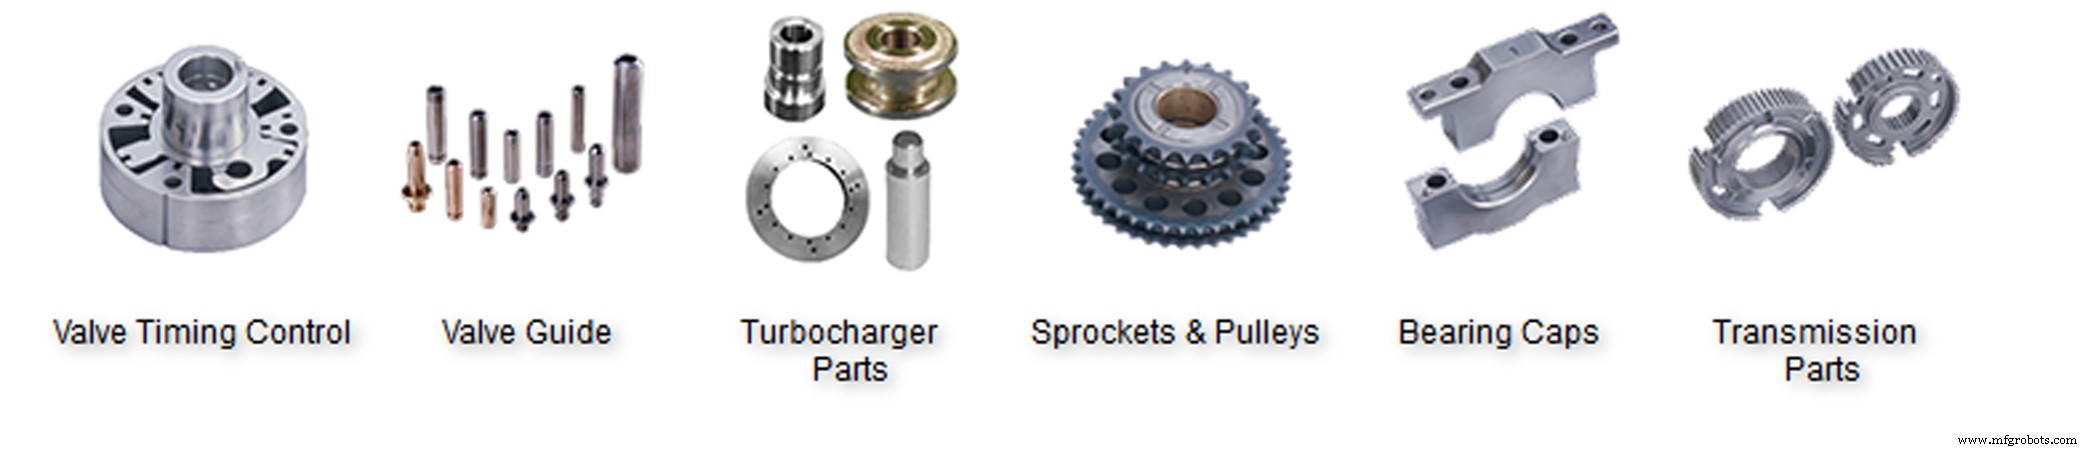
Завод Hitachi Powdered Metal (USA) Inc. в Гринсбурге, штат Индиана — один из девяти таких объектов Hitachi по всему миру. Он специализируется на производстве компонентов клапанного механизма и трансмиссии для поставщиков первого эшелона автопрома в США, с растущим присутствием среди производителей мотоциклов и ландшафтного оборудования.
Первоначальная мотивация
Hitachi Powdered Metals (HPM) начала постепенные инвестиции в промышленные роботы на заводе Гринсбург в 2005 году, подтолкнутая возникновением напряженного рынка труда и возможностью производить чрезвычайно хрупкий продукт.
«Мы начали с роботов, потому что у нас была деталь для клиента с мелкими хрупкими зубьями, которые нельзя было обрабатывать вручную, и в тот момент все наши прессы для уплотнения обслуживались вручную», — сказал Грегори Оуэнс, президент завода HPM в Гринсбурге. «Снижение затрат на труд тоже было фактором, но вскоре после первой установки крупный автозавод OEM открыл производственный объект в городе, и наша проблема с затратами на труд перешла в проблему доступности кадров, так как нанять и удержать сотрудников стало крайне трудно».
В попытке снизить затраты и минимизировать риски в период первоначального испытания HPM приобрела бывший в употреблении винтажный робот ABB S3 1993 года от CIM Systems Inc. из близлежащего Ноблсвилля, штат Индиана. Джеймс Адамс, присоединившийся к HPM несколько лет ранее как инженер по развитию производства, был знаком с CIM, старейшим поставщиком ценности ABB Robotics (системным интегратором) в США, по своей работе с роботами на предыдущем месте работы.
«У CIM был б/у робот, позволявший нам плавно войти в роботизированную автоматизацию, ограничив первоначальные риски на случай, если бы он не выполнил задачу», — сказал Адамс. «Они также предоставили нам нужную поддержку по программированию и интеграции системы в существующую операцию».
Снижение брака, лучшее распределение труда
Когда порошковые металлические детали выходят из прессы, до закалки в печи они легко крошатся даже при легком прикосновении. С новым установленным роботом, оснащенным электромагнитным захватом для работы с деталью, процент брака нового продукта снизился с 11% при ручном обслуживании до 0,5%.
«Когда детали вручную извлекали из прессы, было значительное повреждение при обработке. Деталь могла быть невидимо деформирована, но вы не узнавали бы это, пока она не выйдет из печи через пять часов. Правильно запрограммированные и оснащенные роботы намного бережнее обрабатывают детали», — сказал Адамс.
Новая система позволила HPM перевести нескольких ручных операторов станков на менее монотонные позиции на заводе, снижая стресс от повторяющейся задачи и перераспределяя труд эффективнее.
Производство вырастает на 400%
В следующем году HPM добавила еще пять б/у роботов S3, применяя опыт от первоначальной системы для автоматизации других прессов уплотнения. Через 18 месяцев HPM сэкономила достаточно на браке и труде, чтобы инвестировать в свой первый новый робот.
Перемотка к 2019 году. Теперь с более чем 200 установленными роботами завод Гринсбург имеет то же число сотрудников, что и 10 лет назад, но производит в 4 раза больший объем, легко поставляя больше деталей с меньшим числом людей, чем любые другие глобальные заводы Hitachi PM.
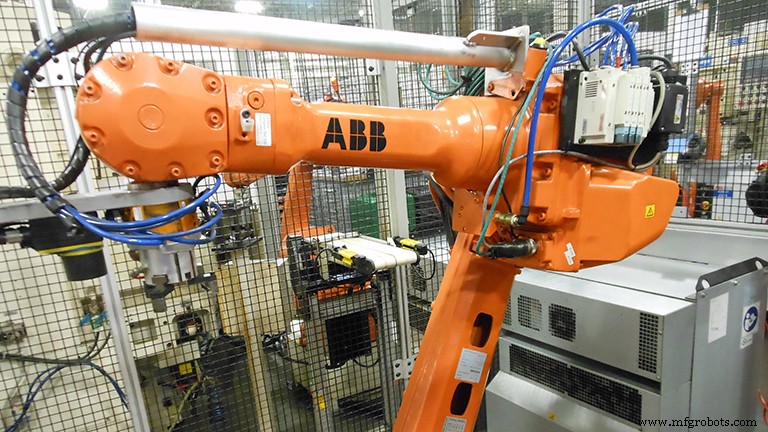
«После установки первого робота для хрупкой детали стало очень очевидно, что мы действительно можем воспользоваться дальнейшей роботизированной автоматизацией», — сказал Оуэнс. «Роботы далеко превзошли наши первоначальные ожидания, и с дефицитом кадров, с которым мы продолжаем сталкиваться, честно говоря, я верю, что роботы спасли нас от потенциального прекращения существования».
С успехом первого робота темп последующих установок был стабильным. Потребовалось десять лет, чтобы достичь 100 установленных роботов, а затем, по мере улучшения бизнеса и экономики, всего четыре года, чтобы достичь недавно установленного 200-го робота.
Когда возможности возникали, HPM продолжала покупать б/у роботов ABB в хорошем состоянии, хотя все больше новых роботов добавлялись в парк. Фактически, каждый робот, добавленный с №147 в 2015 году, был новым.
Установленная база HPM включает ряд малых и средних шестиосевых роботов ABB, один робот Delta и несколько недавно добавленных моделей SCARA. Вместе с 350 сотрудниками инвестиции в автоматизацию хорошо используются, работая в три смены пять-шесть дней в неделю.
«Наш корпоративный штаб-квартира в Японии», — сказал Адамс. «Как только они увидели, как выполняют роботы и быстрый возврат инвестиций, они очень поддерживали нашу роботизированную повестку».
Некоторые роботы, как новые, так и б/у, — это ABB Foundry Prime от ABB Robotics, Оберн Хиллс, штат Мичиган. Это модели с рейтингом IP67, имеющие хорошо запечатанные соединения, защищающие внутренности роботов от мелких, острокраевых металлических порошков, парящих в атмосфере завода. Многие стандартные модели роботов с рейтингом IP65 на полу HPM надежны и смогли выдержать пыльную среду.
Продолжение расширения
Распространение роботов на HPM поддерживалось репликацией существующих приложений и расширением автоматизации на другие функции объекта.
После установки первого робота, обслуживающего пресс для самого хрупкого продукта, Адамс и его команда последовательно автоматизировали извлечение уплотнений из других прессов. Часть этого процесса — помещение каждой детали на весы для проверки ее целостности. После проверки деталь помещалась на конвейер, ведущий к печи.
Дополнительные эффективности труда получились, и благодаря бережному прикосновению робота процент брака менее хрупких деталей снизился с 7% до тех же 0,5% от начальной детали.
В конце конвейера детали кладут на спековачные поддоны, которые, когда заполнены, помещаются в печи для закалки. Этот процесс загрузки печей стал второй основной функцией, автоматизированной.
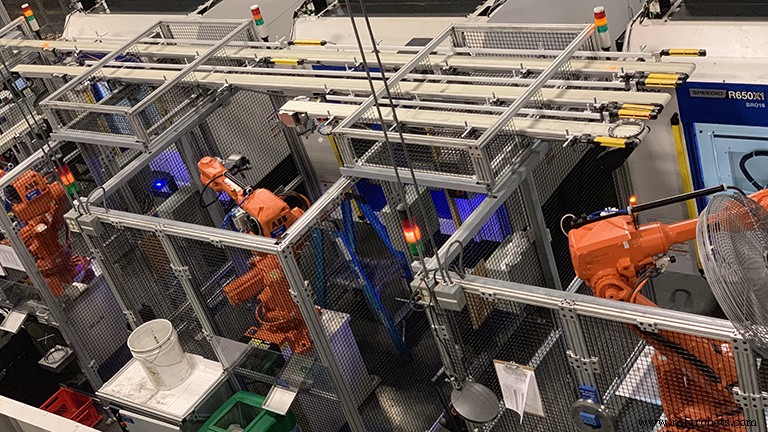
Продолжая в измеренном темпе, роботы затем устанавливали для снятия деталей с поддонов и размещения их на паллетах, а также вставки разделителей между каждым слоем паллетов.
«По мере того как мы лучше знакомились с роботами, мы брали то, чему научились, и дублировали приложения по всему объекту», — сказал Адамс. «Программирование стало намного легче, и в последний день установки линии мы подправляли существующие программы, копировали и вставляли, и мы были готовы к работе за пару часов».
RobotStudio, офлайн-симуляция и ПО для программирования от ABB, стало ценным инструментом для ускорения растущего принятия роботизированных технологий HPM. Построенное на ABB VirtualController, точной копии реального ПО, работающего роботами в производстве, RobotStudio выполняет реалистичные симуляции, используя программы роботов и конфигурационные файлы, идентичные используемым на производственном полу. С RobotStudio Адамс мог проектировать оптимальную компоновку ячейки и проверять ее производительность перед интеграцией роботов в конкретную операцию.
«Это лучшее ПО, когда-либо разработанное», — сказал Адамс. «Оно экономит время и деньги как в создании систем для новых приложений, так и в репликации уже установленных в других зонах завода».
Внедрение зрения
Относительная простота репликации существует только после того, как определенное приложение было установлено и отточено на производственном полу. Новые приложения часто более сложны. Через 18 месяцев и успешную интеграцию шести роботов для обслуживания прессов, HPM получила уверенность принять технологию с видением, тогда еще в зачаточном состоянии (2006), для роботизированной автоматизации сложной операции ковки, или повторного прессования.
После выхода из печи детали часто деформируются, что требует их размещения в прессе, которое ковует их обратно в прямые или плоские. Во многих деталях есть ключи или зубья, которые нужно разместить в форме со всеми аспектами, точно выстроенными в линию. До прихода роботов детали, подвергаемые ковке, обрабатывались системой жесткой автоматизации, которая при множестве вариаций продукции требовала частых, трудоемких переналадок. Переналадки были такими долгими, что заторы в 250 партий продукции, каждая примерно по 100 деталей, были обычным делом.
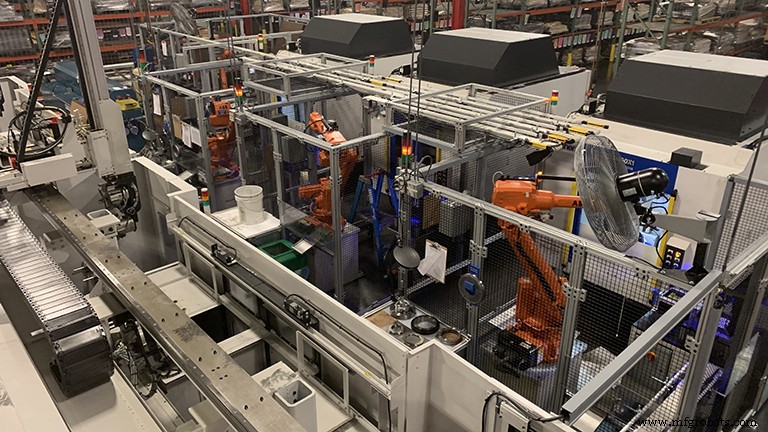
С роботом с видением нет простоя. Робот способен идентифицировать деталь из группы множества разных деталей, захватить ее, радиально ориентировать и точно позиционировать в повторном прессовании.
Поскольку система зрения должна была взаимодействовать с новейшей технологией роботов, это был первый новый робот ABB, установленный на объекте Гринсбург. Вскоре после запуска были куплены еще два новых робота для того же приложения.
«До установки робота на станции ковки персонал прессования работал каждый день», — сказал Адамс. «Через шесть месяцев после установки первого робота с видением заторов не было, и у персонала появились выходные!»
Дальнейшее зрение
HPM снова использовала зрение в последнем из основных процессов для автоматизации — депаллетизации деталей, отправленных на специализированную термическую обработку. Хотя детали отправляются аккуратно позиционированными на ярусных слоях на паллете, они возвращаются в относительном беспорядке и трудно распаковываются. Робот ABB с интегрированным зрением способен найти детали и надежно захватить их, чтобы их можно было безопасно депаллетизировать.
«Это одна из уникальных возможностей роботов ABB», — сказал Дэйв Фокс, президент CIM Systems, помогавший интегрировать различные системы зрения. «Детали действительно дезориентированы на паллетах, не в единых рядах, некоторые вверх дном. Типичный шестиосевой робот имел бы всевозможные проблемы с сингулярностями, попадая в позицию, где он больше не может двигаться. Но робот ABB с использованием передовых алгоритмов избегания сингулярностей способен находить детали, захватывать их и безопасно помещать на конвейер без сбоев».
Роботы SCARA для контроля качества
Неудивительно, что недавний поиск более эффективной системы для инспекции втулок клапанов привел обратно к роботам, в данном случае к группе моделей ABB SCARA (Selective Compliance Assembly Robot Arm), которые обычно используются для сборки мелких деталей и манипулирования материалами.
Протокол HPM требует 100% инспекции всех втулок клапанов, что является серьезным предприятием, учитывая разнообразие деталей, подлежащих тестированию: 30 различных размерных вариаций и 16 точек обнаружения для каждой детали. С преобладающей системой жесткой автоматизации тестирования, неспособной достаточно поспевать за объемом, Адамс начал поиск лучшей системы.
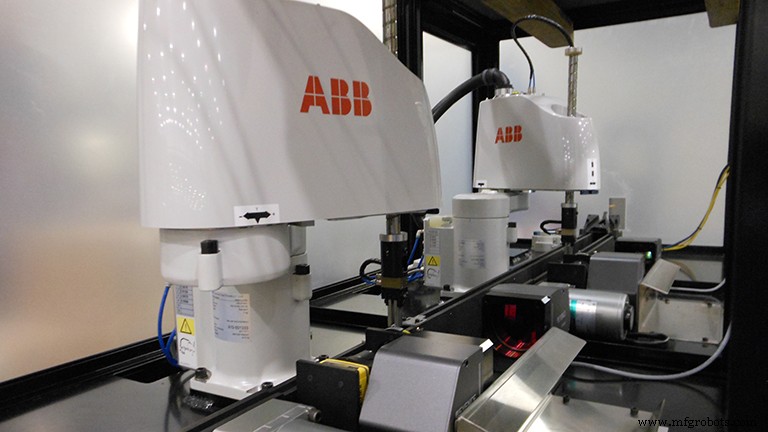
После рассмотрения различных вариантов, все из которых имели слишком много движущихся частей и требовали сложной инженерии, Фокс предложил спроектировать систему вокруг роботов SCARA, которые ABB добавила в свой портфолио в 2016 году. Они были определенно достаточно быстрыми, с отличной повторяемостью, и имели небольшой отпечаток и беспрепятственную форму монтажа, подходящую для ограниченного пространства.
Была спроектирована относительно простая система с тремя роботами SCARA, забирающими отдельные втулки клапанов из бункера-конвейера и представляющими их камерам зрения и стационарному «компаратору» под различными углами, необходимыми для доступа к 16 точкам обнаружения. Детали, прошедшие проверку, помещались на один конвейер, а не прошедшие — в контейнеры для брака.
Гибкость ловко обрабатывать каждую разную вариацию детали с похожей легкостью позволяет системе инспектировать деталь каждые две секунды, на 30% быстрее предыдущего метода. Поскольку движения ограничены коротким расстоянием, а детали очень легки, шестиосевой робот не работал бы так эффективно, как изящные SCARA с ограниченным охватом.
«SCARA — отличное дополнение к портфолио ABB. Если бы не это решение, Hitachi, вероятно, пришлось бы искать другую технологию для инспекции деталей», — сказал Фокс. «Приятно было найти еще одно применение для роботов, хотя это не был первый вариант, пришедший в голову».
CIM Systems всегда на месте
Одна постоянная, которая была на месте от первого робота, установленного на HPM, до настоящего дня, либо на переднем плане, либо на заднем — это CIM Systems. Всегда доступная, когда нужно, CIM оснастила HPM новыми и б/у роботами, помогла программировать и устранять неисправности, и, возможно, самое главное, научила персонал HPM делать многие вещи самостоятельно.
Когда HPM интегрировала роботов в новое приложение, с видением или без, CIM выполняла настройку и программирование, всегда помня о передаче своей экспертизы, включая использование RobotStudio. Во время случайных пауз в временной шкале приобретения роботов HPM, CIM была доступна для обновления программ, поиска труднодоступных запчастей для старых моделей или советов по работе с роботами различных винтажей.
«По мере того как мы достигали каждого из разных процессов, мы просили CIM сделать первоначальную интеграцию и программирование. Как только мы начали реплицировать процессы по заводу, мы научились достаточно, чтобы делать многое сами», — сказал Адамс. «Благодаря своим тесным отношениям с ABB, Дэйв Фокс всегда знает, когда новая технология выходит на рынок и какие роботы будут оптимальны для наших различных приложений. Поддержка, которую мы получили от CIM Systems, и сервис от ABB были идеальным сочетанием».
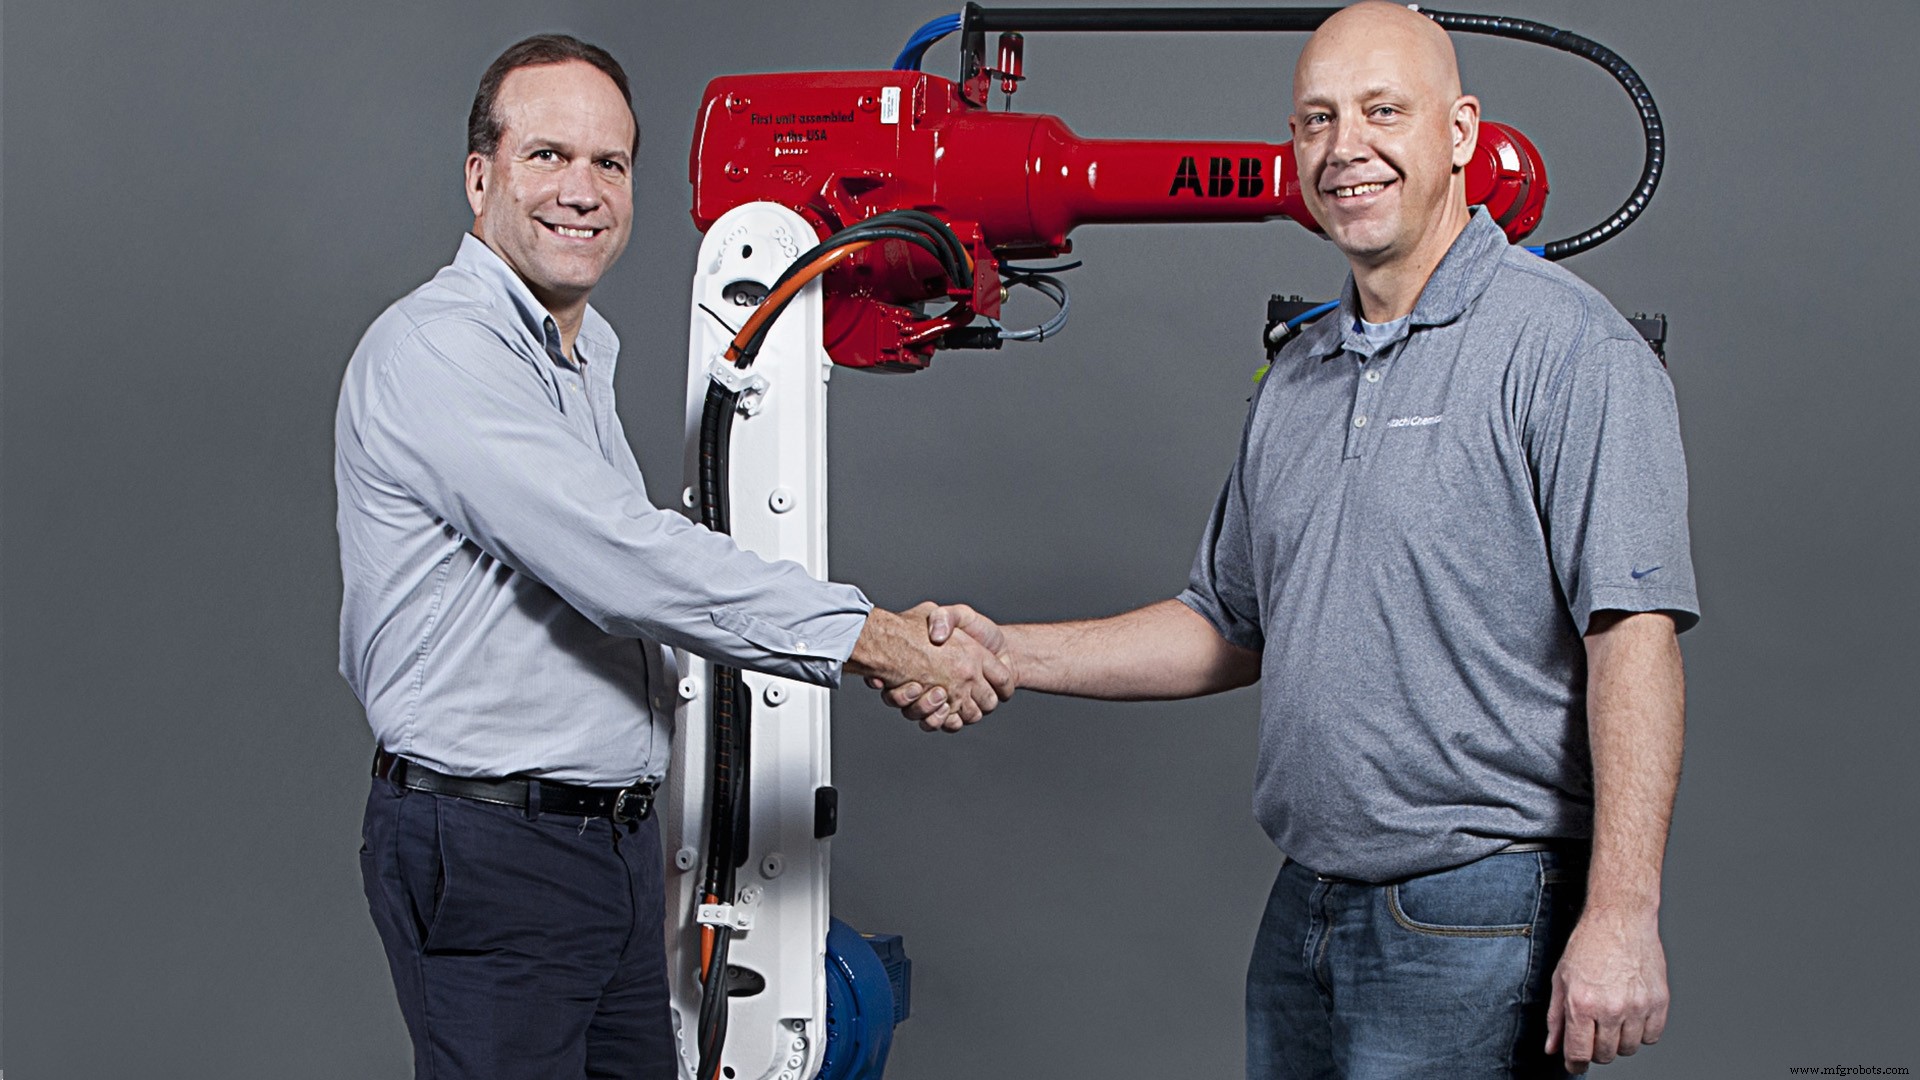
С таким долгосрочным отношениями неудивительно, что когда первый робот сходил с конвейера на производственном объекте ABB в Оберн Хиллс в 2017 году, он был введен в эксплуатацию CIM на HPM. Уникальный робот IRB 2400 был специально покрашен в красный, белый и синий цвета на заводе и занимает видное место на объекте HPM, выполняя задачи инспекции и паллетизации.
«Мы рады, что смогли приобрести первый американско-произведенный робот для HPM», — заявил Фокс. «Это особенно важно, потому что индианский завод имеет самую гибкую автоматизацию из многих глобальных объектов HPM».
Поддержка других объектов HPM
Корпоративное управление HPM в Японии обратило внимание на значительные улучшения производительности, достигнутые командой Гринсбурга с роботами, и в 2017 году назначило Адамса и Оуэнса возглавить инициативу «Global Robotics» для поддержки других заводов Hitachi по порошковой металлургии по всему миру в расширении использования роботов.
Двухлетняя программа прошла середину, и аффилированные компании начинают реализовывать значительные улучшения производительности, даже с более низкими затратами на труд в других странах.
Адамс настроил функцию Удаленного мониторинга ABB на HPM, чтобы он или члены его команды могли видеть, как работают роботы, и устранять большинство проблем из любого места за пределами завода на ноутбуке, планшете или смартфоне. С новыми роботами HPM надеется воспользоваться ABB Ability Connected Services — единым, межотраслевым цифровым предложением ABB — которое предоставляет данные в реальном времени о статусе и производительности роботов из любой локации.
Планы на будущее
Текущая миссия HPM включает улучшение операций с роботизированной автоматизацией.
«Мы ожидаем рост 10% в год в обозримом будущем, и мы должны делать все возможное, чтобы оставаться конкурентоспособными», — сказал Оуэнс. «Мы смотрим, какие детали трансмиссии мы сможем производить для электромобилей, и нацелились на проникновение в неавтомобильные сегменты, как тяжелое оборудование, где порошковая металлургия может заменить детали из других материалов по более низкой стоимости».
«Я определенно предвижу, что темп установок роботов останется стабильным или даже увеличится», — сказал Оуэнс.
Для информации о Hitachi Powdered Metals (USA) Inc. посетите www.hitachi-pm.us или звоните 812-663-5058. Для информации о CIM Systems Inc. посетите www.cimrobotics.com или звоните 317-773-5600. Для информации от ABB Robotics посетите www.abb.com/robotics или звоните 248-391-9000.
Система управления автоматикой
- Революция в логистике: передовая автоматизация на складах
- Расширенная автоматизация ведет к более способной робототехнике в литье под давлением
- NPE 2018: инновации робототехники и автоматизации управляют сложностью
- ATI представляет Compliant Deburring Blade: пневматический контроль для лёгкого и среднего робо-дебарбинга
- ABB прогнозирует тренды 2022 года, меняющие роботизацию
- Революционный роботизированный «синтетический мозг» переопределит фабричную автоматизацию
- Hitachi приобрела интегратора робототехники JR Automation за $1,4 млрд
- Hitachi завершила приобретение JR Automation, укрепляя роботизированные решения
- Новый осевой орбитальный шлифовальный станок AOV-10 от ATI Industrial Automation — точное роботное шлифование поверхностей
- Рынок RPA набирает импульс благодаря безопасной цифровой рабочей силе Blue Prism