



Servopress 101: Освоение основ серво-автоматизации
Промышленная автоматизация может казаться магией, особенно когда используется в сборочных операциях. Узнайте, что вам нужно знать о основах, чтобы помочь в вашем следующем проекте автоматизации.
Сервомеханизмы в сердце автоматизации 21 века. Базовые элементы: сервопривод; устройство для преобразования вращательного движения в линейное; набор датчиков для предоставления необходимой обратной связи; контроллер для преобразования данных обратной связи в командные сигналы; и обеспечивающее ПО. Это «магия» высокоскоростных, точных сборочных операций. С 21-вековыми достижениями в их базовых компонентах, сервопрессы — технология, меняющая правила игры.
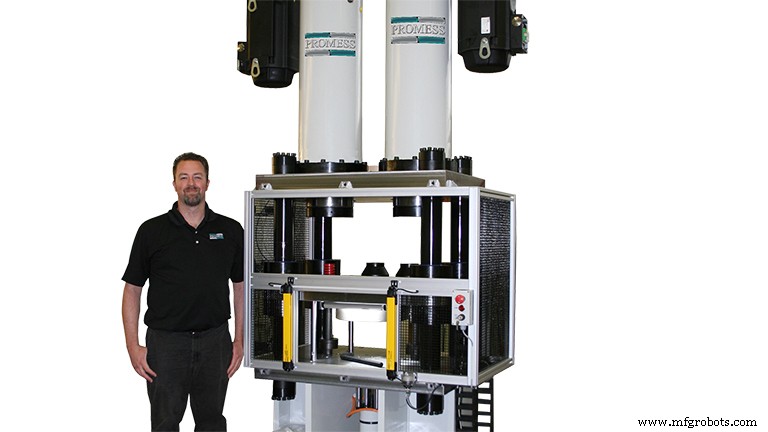
Они не просто быстрые и точные — они стали большими тоже. В отраслях металлообработки и штамповки сервопрессы доступны с мощностями до 5000 тонн (4536 метрических тонн) и более крупные единицы в разработке. Эти прессы меняют подход инженеров к дизайну процесса, давая точное управление силой, скоростью и позицией в реальном времени на протяжении всего хода процесса.
Тридцать лет назад пионеры отрасли объединили точный шариковый винт с сервоприводом, вращательным энкодером и датчиком нагрузки для производства первой Электро-Механической Сборочной Прессы (EMAP), спроектированной специально для сборочных операций.
Успешные ранние последователи
Ранние последователи обнаружили, что способность измерять параметры процесса во время сборки позволяла им буквально «клонировать» продукты, сравнивая «подпись» силы/позиции каждой операции с известным хорошим циклом и корректируя параметры прессы в реальном времени для дублирования. Эта базовая концепция была использована в сотнях разных сборочных приложений, от простой заклепки до установки высокоценной электроники. Вот несколько примеров.
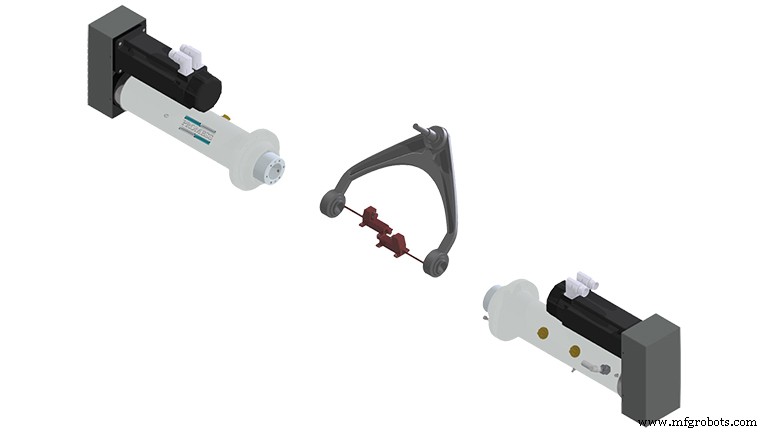
Сборка универсального шарнира: Кардан-тип универсального шарнира имеет центральный крест или «паука», прикрепленный к паре U-образных рычагов прессованием подшипниковой чаши через отверстие в рычаге для захвата механизированного журнала на «пауке». После сборки подшипниковые чаши приклеиваются к рычагу, чтобы держать их на месте.
Вызов — держать паука центрированным в рычаге, пока подшипниковые чаши прессуются и приклеиваются. Это достигается парой EMAP, синхронизированных для приложения одинаковой силы к каждой подшипниковой чаше, пока она вставляется. Как только чаши на месте, паук точно центрирован и EMAP одновременно выполняют операцию приклеивания. Поскольку равная сила приложена к противоположным ногам паука, он остается центрированным и результат — хорошая сборка каждый раз.
Это приложение работает потому, что EMAP мониторятся во время операции и корректируются по силе и позиции в реальном времени контроллером. Данные от всего процесса могут быть захвачены и сохранены для обеспечения качества, предоставляя 100-процентную прослеживаемость для каждой сборки. Эти данные также полезны для выявления и коррекции аномалий в собираемых деталях, что улучшает качество всей цепочки поставок так же, как и сборочный процесс.
Сборка медицинского катетера: Критическая операция — процесс обжатия, который присоединяет мелкодиаметровую металлическую трубку к более крупной трубке, прикрепленной к гибкой части катетера. Если обжатие не идеально, оно либо разойдется при тяге, либо полностью закроет трубку, делая катер бесполезным. Последовательное обжатие крошечной металлической трубки к той, что лишь слегка больше, оказалось монументальным вызовом.
Ключ к поддержанию согласованного качества в операции обжатия катетера был мониторинг одновременно количества приложенной силы и точной позиции обжатия инструмента. Как только оба параметра известной хорошей операции были захвачены, «подпись» силы/позиции использовалась как бенчмарк для измерения последующих операций.
EMAP-базированная станция обжатия, полная с внешними позиционными трансдюсерами, используется для выполнения операции обжатия на катетерах. EMAP обеспечивает повторяемую силу обжатия, а трансдюсеры мониторят оснастку, чтобы убедиться, что обжатие ни слишком мелкое, ни слишком глубокое. Результат — 100-процентная сертификация теста на усилие для каждого произведенного катетера и виртуальное устранение неудач обжатия в поле.
Сборка заклепленного шарнира шарика: Автомобильные сборки шарнира шарика — критические по безопасности компоненты, обычно прикрепленные к верхним и нижним рычагам управления с заклепками. Есть три возможных режима отказа: 1) заклепка может быть слишком длинной или короткой, 2) заклепка может быть слишком твердой или мягкой, и 3) заклепка может отсутствовать полностью. Поскольку сборка критическая по безопасности, 100-процентная пост-заклепка инспекция традиционно выполнялась.
Использование EMAP-базированной системы вместо традиционного гидравлического пресса устраняет требование 100-процентной инспекции за счет мониторинга процесса пока он выполняется и сравнивания «подписи» с известной хорошей операцией. Три отдельных датчика нагрузки смонтированы в оснастке для независимого измерения силы, приложенной к каждой заклепке, в то время как одиночный позиционный трансдюсер измеряет перемещение рамы. Заклепки, которые слишком твердые или мягкие, или слишком короткие или длинные, производят отличную смену в подписи, как и вне-допусковые детали вроде диаметров отверстий.
Система предоставляет: обнаружение длинных, коротких, твердых, мягких и/или отсутствующих заклепок; 100-процентную сертификацию каждой сборки; встроенный сбор данных; и запись данных силы и позиции для каждой произведенной детали — все в реальном времени во время цикла процесса. Результаты согласованные, точные и прослеживаемые, что означает пост-процесс инспекции на каждой детали больше не необходимы для обеспечения качества.
Движение за пределами основ
Не заняло много времени у ранних последователей понять, что детальные процессные данные, генерируемые EMAP-базированной системой, имели применения далеко за пределами простого сравнения «подписей» и «клонирования» сборок. Поставщики EMAP также были заняты улучшением как аппаратных, так и программных возможностей для поддержки более передовых приложений.
Одним из первых приложений, воспользовавшихся этими avancements, была сборка автомобильных рычагов управления, продукт, требующий геометрической точности для достижения правильной функции, но сделанный из компонентов, которые не могут быть произведены экономически с очень близкими допусками. Рычаг управления состоит из тяжелой штамповки или литья с резиновыми втулками, прессованными на место — явно не кандидат для экстремальной размерной точности.
Что автоинженеры обычно делают — определяют геометрию, требуемую в сборке, и оставляют часть «как-достичь-это» поставщику. Поставщики называют это «фантомным» измерением, и это довольно распространено в различных отраслях.
Конвенциональный подход к выполнению спецификации для «фантомного» измерения — строить точные инструменты и оснастку и затем непрерывно их корректировать для справления с постоянными, непредсказуемыми вариациями в деталях. Другие поставщики выбирают «прессуй и надейся», затем «измеряй и сортируй» и принимают затраты на брак и переработку. Для решения этого вызова вместо этого с EMAP-базированной системой требуется передовое ПО для управления дополнительными датчиками вне датчиков нагрузки, интегрированных в прессу. Сборка делается с двумя EMAP и двумя цифровыми пробы. Эти пробы нужны потому, что упругие втулки гнутся во время установки, делая трудно знать их точное расположение. Пробы также компенсируют дефлекцию станка и датчиков нагрузки.
Для сборки рычага управления, втулки прессуются к начальной позиции, сила убирается, и положение измеряется цифровыми пробы. Одна втулка прессуется к измерению, которое относительно шарикового шарнира. Пробы измеряют позицию и подают информацию обратно контроллеру, который говорит прессе, насколько дальше прессовать. Эта последовательность повторяется, пока втулка не на месте. Другая втулка использует ту же последовательность установки, но прессуется к измерению относительно первой втулки. Это «фантомное» измерение и система может эффективно и повторяемо достичь его независимо от вариаций в рычаге управления и/или втулках.
Только что описанная система значительно улучшает функциональное качество рычага управления, который она собирает, без изменения размерных спецификаций компонентных частей. Фактически, вполне возможно, что допуски на тех компонентных частях могли быть ослаблены для снижения производственных затрат без влияния на функциональное качество готового продукта. Функция — мера качества потребителя, и с типом интеллектуальной сборки, pionерской системой рычага управления, она может быть и мерой производителя.
Зрелая технология
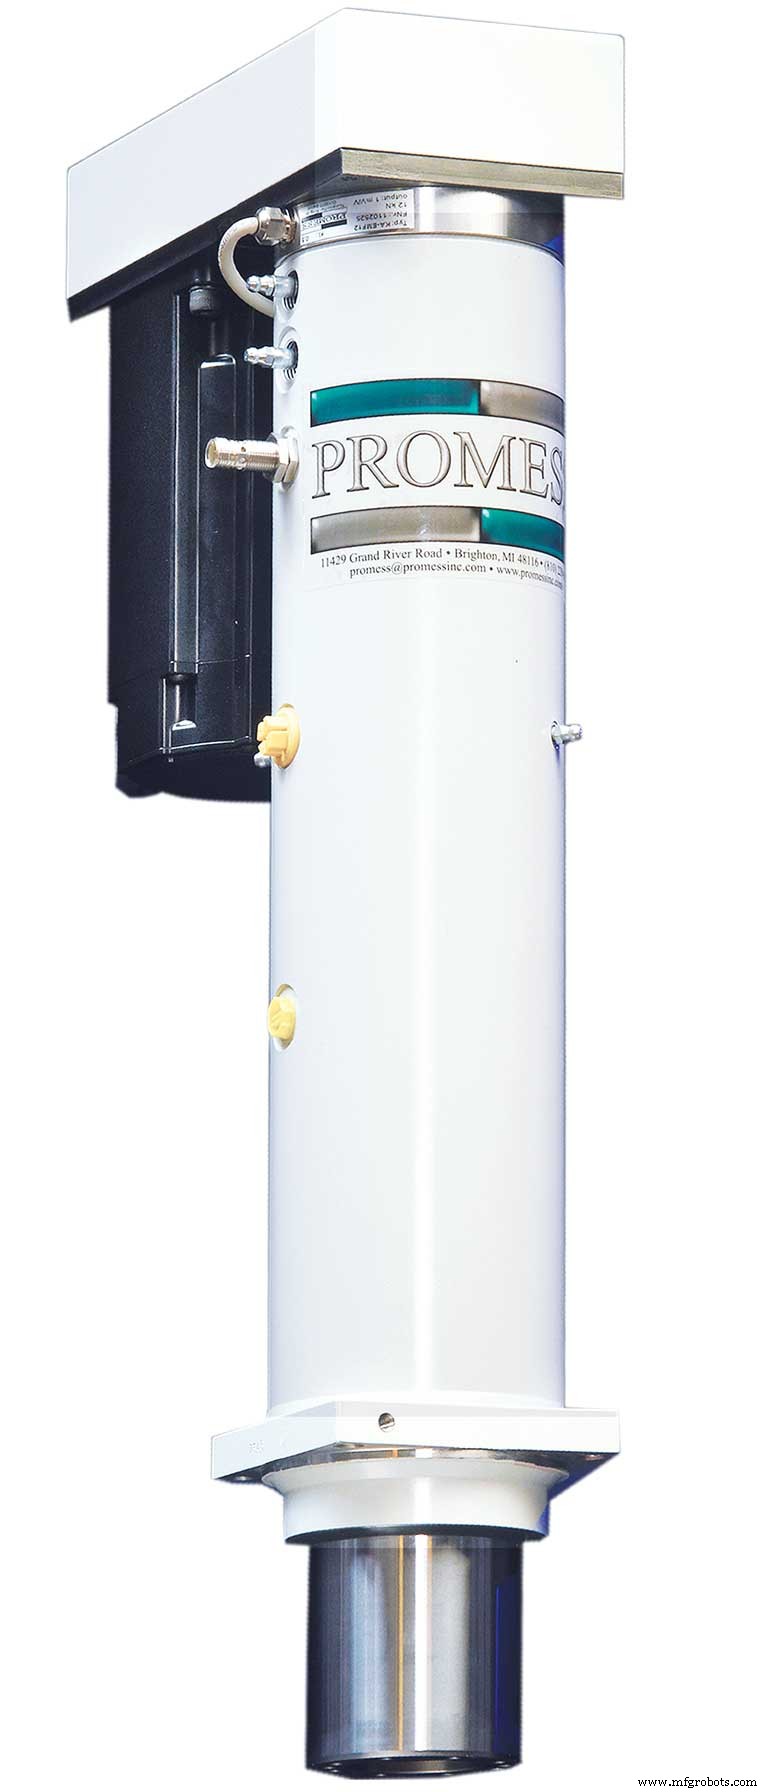
По мере того как интеллектуальные сборочные приложения пролиферировали, так же аппаратные и программные системы, необходимые для их обеспечения. Сегодня EMAP доступны с силовыми выходами от 0,2 кН до 500 кН и могут быть оснащены широким спектром интегральных и внешних датчиков. Они доступны как отдельные компоненты для системных строителей, H-рамочные прессы и гибкие автономные рабочие станции для конечных пользователей.
Инновационные инженеры сделали EMAP достаточно легкими для использования как концевики роботов и даже ручные модели доступны. Оба этих продукта предназначены для приложений, в которых пресса приносится к детали, что означает, что сила реакции прессовной операции не может быть передана роботу или человеческому оператору.
Одно решение, разработанное Promess для роботизированных приложений — их Robot Press, который включает интегрированный задний упор. Во время операции пресса позиционируется на детали роботом и оснастка зацепляется. Робот затем входит в свободное плавание на двух осях для удержания позиции в то время как движется в третьей оси для приспособления движения прессы до достижения прессой интегрированного заднего упора. Движения прессы полностью программируемы и прессы могут быть оснащены датчиками силы и позиции для поддержки интеллектуальных сборочных операций.
Комбо Линейный EMAP/Вращательный актуатор
Другой тренд — комбинация линейного EMAP с вращательным актуатором для облегчения функционального тестирования во время сборки. Например, автомобильный захват капота собирается с заклепкой с использованием EMAP. Пока заклепка заковыривается, захват актуаируется и требуемая сила непрерывно измеряется до достижения указанного уровня, в какой момент процесс останавливается. Процесс производит захваты с однородной актуирующей силой независимо от вариаций в заклепках или штамповках. Подобные системы используются для сборки автомобильных защелок сидений, плоскогубцев и даже для проверки люфта шестеренок под нагрузкой в автомобильных дифференциалах.
Все эти приложения зависят от изощренных контроллеров и ПО для обработки и интеграции множественных входов данных в реальном времени и генерации необходимых серво-команд. Контроллеры теперь доступны с способностью синхронизировать множественные EMAP, приводящие углы плавательной прессы так, что каждый генерирует силу, необходимую для поддержания плавателей параллельными, даже если нагрузка неравномерна.
Контрольное ПО эволюционировало вместе с железом, и сегодняшние системы намного легче программировать, чем их предшественники даже нескольких лет назад. Поставщики инвестировали значительное время и талант в системы, упрощающие процесс до точки, где профессиональные контрольные инженеры часто не требуются.
По мере того как технология EMAP созрела, концепции интеллектуальной сборки и сборки к функциональной спецификации вместо размерной стали все более практичными через широкий спектр отраслей. Зрелость, однако, не подразумевает стагнацию. Технология продолжает расти, обеспечивая действительно инновационные решения вызовам, которые мучили производителей десятилетиями, и в некоторых случаях веками.
Система управления автоматикой
- Фиксаторы резьбы: экспертное руководство по анаэробным клеям для резьбовых соединений
- Tecnoideal America ребрендинг из TechnoMed Inc., укрепляет присутствие в США в автоматизации медтехники
- Овладение импортным соответствием: четыре ключевых принципа для беспрепятственного ввоза в США
- Понимание NC-обработки: определение, процесс и ключевые преимущества
- Мастерство проектирования электронных корпусов: Полное руководство по листовому металлу
- Эксплуатация и обслуживание кранов: полное руководство по безопасности и уходу
- Крановые колеса 101: как выбрать лучшие для оптимальной работы
- Продвинутая робототека 101: повышение эффективности и инноваций в производстве
- CD4013 — двойной D-триггер: распиновка, принципы работы и пример схемы «Подбрасывание монетки»
- Основное руководство по обслуживанию мини-погрузчиков для оптимальной работы