



Hirsh Precision: доверие передовым системам для производственного превосходства
В Hirsh Precision Products культура построена на ведении бизнеса с честностью и ключевых ценностях: доверие, уверенность и преданность
От простого центрирующего штифта до сложного гидравлического коллектора — каждая изготовленная деталь начинается как идея. Компания из Колорадо воплощает концепции своих клиентов в реальность, сочетая передовые производственные технологии и тщательное управление процессами и данными с командной культурой компании и почти 40-летним опытом.
Наладчик Стив Хирш основал Hirsh Precision Products Inc. в Болдере, штат Колорадо, в 1979 году. С единственным станком Bridgeport, Хирш обрабатывал мелкие серии и инструментальные приспособления для различных клиентов. Его брат Майк присоединился к компании, и цех добавил токарный станок LC-10 Okuma и вертикальную фрезерную станок CNC Wells Index с ручной сменой инструмента.
По мере роста бизнеса цех переехал в помещение одного из своих клиентов, производителя специального автомобильного инструмента, который остается клиентом уже 38 лет. В 1993 году Hirsh Precision Products построило собственное здание площадью 24 000 кв. футов (2230 кв. м). Сегодня в компании работает около 70 сотрудников в две смены, пять дней в неделю. Примерно две трети продукции цеха связаны с медицинской отраслью, большинство из которых — компоненты для оборудования по обработке крови.
Качество продукции, характер команды
На протяжении всей своей истории руководством Hirsh Precision Products служит максима «Качественная работа, сданная вовремя». Сейчас директор по инженерии компании, Стив Хирш, сказал: «Высококачественная работа — результат ведения бизнеса с честностью и фундамент культуры нашей компании».
По словам Хирша, компания фокусируется на непрерывном улучшении, обучении и доверии среди членов своей команды. Отношения Hirsh Precision Products с членами своей команды можно назвать уникальными.
Философия найма компании направлена на обеспечение хорошего соответствия как для компании, так и для члена команды. Акцент делается на личности, честности и способностях, а не на начальном уровне навыков. «Нельзя научить базовому характеру или тому, как приходить вовремя или признавать ошибки», — сказал Хирш. Если сотрудник страстен, заинтересован и любопытен, технические навыки можно научить, добавил он.
Доказательством позитивной культуры компании является количество семей, имеющих нескольких членов на рабочем месте. Хирш сказал: «Я насчитал примерно 13 разных семей с более чем одним членом, работающим здесь. В некоторых случаях это три или четверо из одной семьи». Фактически, команда включает трех членов семьи Хирш: Стив, генерального директора Майка и финансового директора Кента.
Тренировочная академия
Акцент компании на непрерывном обучении рос со временем. В ранние дни обучение состояло из коучинга в реальном времени у станка. Документация этапов процессов и наладок была добавлена для сокращения времени наладки и обеспечения повторяемости. Другие инициативы обучения предпринимались на протяжении лет, включая найм местного инструктора по станочному делу для обучения сотрудников на месте. В прошлом году компания наняла менеджера по обучению и развитию для формального документирования и отслеживания обучения.
Все усилия по обучению теперь сгруппированы под одной навесной конструкцией под названием Hirsh Training Academy. Программа предлагает стандартизированную, масштабируемую учебную программу, к которой сотрудники могут получить доступ на работе или дома. Базовые элементы включают ориентационные материалы, безопасность и навыки измерения.
Новые курсы добавляются постоянно, и система также помогает отслеживать внешние курсы обучения, такие как те, что предоставляет NTMA (Национальная ассоциация инструментального и обрабатывающего производства). Каждый член команды является членом Hirsh Training Academy и может определить направление обучения, соответствующее его карьерному пути. Члены команды встречаются с супервайзерами ежегодно, чтобы изучить свои интересы, определить темы обучения, установить цели и просмотреть прогресс за прошлый год.
Инвестиции в технологии
С момента основания Hirsh Precision Products постоянно инвестирует в передовые производственные технологии. «Мы стараемся понять, какая отдача от определенных новых функций или особенностей, и быть уверенными, что мы используем эти инновации умным способом», — сказал операционный директор Питер Дойл.
Сегодня компания имеет 22 станка с ЧПУ, распределенные почти поровну между фрезерными и токарными. Есть шесть производственных ячеек по три или четыре станка в каждой. Пятиосевые станки заметны, используются для позиционирования, обеспечивающего обработку за одну установку.
Точность позиционирования критична в медицинском производстве для поддержания регистрации деталей, допусков и взаимосвязи признаков. Цех изготавливает детали размером от 1-мм токарных компонентов до изделий размером до 3 дюймов, но «80% нашей работы помещается в ладони», — сказал Хирш. Вторичные операции, за исключением покрытия, выполняются в цехе. Материалы заготовок варьируются от медицинских пластиков до термообрабатываемых нержавеющих сталей.
Объемы производства обычно не велики. «Ежегодно мы можем сделать 100 чего-то или до 10 000 чего-то другого. Типичный размер партии может быть около 200 штук», — сказал Хирш.
Эволюция автоматизации
Hirsh Precision Products всегда искало способы автоматизировать свои процессы. Например, даже в свои первые пять лет компания инвестировала в пневматические роботы для загрузки токарных станков с кареткой. После приобретения первой фрезерной машины с сменой паллетов, руководство признало гибкость и производительность, обеспечиваемую сменой паллетов, и решило, что каждый будущий фрезерный станок будет оснащен так.
Первый опыт цеха в технологии FMS (гибких производственных систем) был с четырехосевым 12-паллетным Tsugami FMA, а первый пятиосевой станок, использующий концепции FMS, был DMG Mori с десятистанционным паллетным менялкой.
Стремясь расширить применение FMS, компания изучала варианты, доступные в многостаночных системах FMS. «Мы ходим на IMTS каждые два года командой, чтобы быть в курсе технологий, актуальных для наших клиентов и их деталей», — сказал Хирш. После тщательного предвыставочного исследования, на IMTS 2016 компания приобрела систему FMS, состоящую из пятиосевого вертикального machining center Okuma MU-4000 trunnion-style с рабочим объемом 740 мм x 460 мм x 460 мм по осям X-Y-Z, обслуживаемой системой производства MDR-750 FMS ONE от поставщика FMS Fastems LLC.
С тех пор цех приобрел и установил второй фрезерный станок MU-4000 на системе Fastems, которая имеет 36 паллетов диаметром 400 мм, три уровня хранения паллетов и одну станцию загрузки LSC. Система расширяема для управления пятью станками и 120 паллетами в текущем помещении.
Manufacturing Management Software (MMS) Fastems является операционной основой системы. MMS принимает решения о приоритетах производства на основе доступности персонала, инструментов, машинного времени и сырья. Она составляет расписание, перемещает паллеты к и от паллетных стеллажей и направляет обработку деталей автономно.
«Мы сообщаем срок исполнения и требуемое количество», — сказал Дойл, — «тогда MMS может "играть в шахматы", посмотреть на запланированную работу и придумать план, который выполнит сроки поставки, воспользуется доступными ресурсами и максимизирует время работы шпинделя. Это привело к отличному использованию шпинделя».
Цех вводит графики персонала, и система забирает готовые детали, когда члены команды доступны для их разгрузки. «Работа с системой Fastems подсветила для нашей команды важность поддержания работы шпинделей. Наша работа — организовывать любые необходимые предпосылки, такие как приспособления», — сказал Дойл.
Многопаллетная система хорошо сочетается с повторяющимся характером большинства деталей Hirsh. «Наладки — одна из крупных переменных для нас», — сказал Хирш. Цех может практически устранить время наладки, оставляя приспособления нетронутыми на паллетах. «С 36 паллетами мы можем оставлять задания настроенными. Смена паллетов позволяет нам минимизировать сроки исполнения, максимизируя использование», — сказал Хирш. В исследовании, проведенном цехом над тремя типичными процессами изготовления деталей, часы наладки сократились на 72, 54 и 92% со средним снижением 73%.
Хирш подчеркнул важность полного понимания возможностей системы. «Fastems сказали нам, что система — не просто большая, модная паллетная менялка. Они призвали нас доверять системе, вводить наши задания и позволять системе планировать работу и определять, когда детали будут запущены».
Максимальная отдача за деньги
Дойл сказал: «Если мы прилагаем усилия для покупки технологии, мы хотим выжать из неё максимум!» Соответственно, Hirsh Precision Products организовала выделенную команду Fastems и поставила ей задачу узнать всё, что может система FMS.
Пожалуй, самое важное для цеха — система FMS обеспечивает бесконтактную работу ночами, в выходные и праздники. «Цель — держать шпиндели в работе 24 часа в сутки», — сказал Хирш.
Паллетизированные приспособления также позволяют увеличить плотность деталей. «Это помогает нам в бесконтактном производстве», — сказал Дойл. «Работая с циклом в пять минут, 36 паллетов не прослужат долго. Но если у вас циклы в один или два часа, то вы можете работать ночами и выходными. Система Fastems позволяет полностью использовать неохраняемое время. Вместо того чтобы иметь кого-то там каждые 15 минут, мы можем позволить системе уйти и работать ночью, а мы сменим детали на следующий день».
Он продолжил: «Мы можем последовательно планировать производство для заказов многих клиентов параллельно, а не производить их последовательно. Для детали, требующей 100 штук ежемесячно, мы можем запускать 25 в неделю, что составляет около пяти в день. Мы можем иметь задание, появляющееся на станции загрузки раз в день, вместо запуска 100 штук только этого изделия перед переходом к следующей детали». Интеграция управления паллетами на нескольких станках также позволяет детали работать на более чем одной машине.
Деталь, требующая пятиосевого позиционирования для обработки всех своих признаков, ранее обрабатывалась по одной на пятиосевом фрезерном станке Brother. Рабочий объем был достаточно велик только для обработки одной детали за раз. «С системой Fastems мы обрабатываем деталь на более крупных станках и можем иметь 18 таких деталей на одной паллете в процессе одновременно», — сказал Хирш.
Деталь, примерно 60 мм квадратных, обрабатывается в трех последовательностях, с шестью деталями в каждой последовательности на той же паллете. Первая последовательность включает обработку ласточкиного хвоста на заготовке. Вторая последовательность охватывает обработку пяти сторон детали. В третьей последовательности ласточкиный хвост снимается и деталь завершается. Каждый цикл дает шесть готовых деталей. Хирш сказал: «Вместо партийной обработки мы можем пропускать детали через систему по мере соответствия нашему графику сборки».
Две основные проблемы в применении технологии FMS Fastems в Hirsh Precision Products касаются управления инструментами и совместимости с ERP-системой (Enterprise Resource Planning).
Характеристики работы цеха — малые объемы, высокий микс, жесткие допуски — требуют использования большого разнообразия режущих инструментов. Когда Hirsh Precision Products изначально установила систему Fastems с двумя вертикальными machining centers Okuma, было не финансово целесообразно для цеха включить функцию управления инструментами системы. В настоящее время каждый станок Okuma хранит 166 инструментов, и емкость инструментов пока не является ограничением.
Однако, поскольку цех планирует расширить систему до пяти machining centers, он разрабатывает свою собственную систему для перемещения инструментов в и из станков, когда 166 инструментов недостаточно для микса деталей, производимых на каждом станке. «Когда FMS имеет больше заданий, чем может разместить доступные гнезда для инструментов, мы будем перемещать инструменты в и из инструментальной матрицы автоматизированным образом. Показательство отсутствия ошибок при перемещении инструментов — на нашем горизонте», — сказал Дойл.
Другая проблема — интеграция с ERP. Hirsh управляет всей информацией о обязательствах перед клиентами через свою давно установленную ERP-систему, которая не была спроектирована для поддержки многопаллетного планирования. Причина в том, что ERP-система оценивает весь маршрут детали от приема сырья до отгрузки, включая внешние операции, такие как покрытие или термообработка. Она спроектирована для выявления узких мест, невидимых для FMS-системы, фокусирующейся на деятельности рабочей ячейки. ERP-система приоритизирует just-in-time производство, в то время как FMS приоритизирует использование шпинделя.
Следовательно, Дойл сказал: «Мы придумываем способ соединить требования обеих систем, например, выпуская крупные заказы на детали сегментами и будучи более селективными в информации, которую мы позволяем системе Fastems видеть».
Это нелегкая задача. «ERP-системы как женитьба», — сказал Хирш, — «Есть обязательства и инвестиции. Вы не хотите менять свою ERP-систему, если не обязательно».
Дойл сказал: «То, что мне нравится в FMS Fastems, это то, что она позволяет нашей команде фокусироваться на решении проблем, которые технологии не могут решить, пока она освобождает команду от задач, в которых технология оказывается очень хорошей. Например, система Fastems отлично справляется с повторяющимися действиями, и её способность приоритизировать работу и держать шпиндель в работе фантастична. Но она не сможет сказать нам, как спроектировать приспособление, как думать о свойствах материалов или как лучше спроектировать производственный процесс. Так что она позволяет нам сфокусироваться на областях, которые являются "сладкой точкой" для нашей компании».
Производственные скорекарды
Хирш хочет, чтобы каждый человек в компании осознавал, как он или она помогает компании выполнять её руководящую максиму «Качественная работа, сданная вовремя». Однако Хирш сказал: «Мы обнаружили, что не могли отслеживать это ежедневно. Поэтому мы разработали скорекард, спроектированный наладчиками для наладчиков. Он берет наши приоритеты безопасности, качества и производительности и в любую минуту дня предоставляет обновление по всей компании о том, как мы делаем в каждом из этих приоритетных направлений».
В каждой производственной ячейке есть экран компьютера с пользовательским скорекардом, разработанным с вкладом членов её команды. Это позволяет быстро диагностировать и реагировать на производственные аномалии.
Например, супервайзер может проверить скорекард ячейки и привлечь нужного человека помочь, если наладки затягиваются. Одностроничный снимок отражает каждое обязательство перед клиентом по всей компании и показывает, какие члены команды участвуют в выполнении обязательства. Для предоставления своевременной информации скорекарды обновляются каждые две минуты.
При исследовании различных систем FMS Хирш искал долговечность и надежную производительность, а не передовую технологию раннего принятия. «Мы хотели сбалансировать инвестиции в новейшие технологии с желанием чего-то, что было хорошо протестировано и не является ответственностью», — сказал Хирш. Fastems — правильный выбор для нас. Это стратегическая инвестиция для нас, которую мы ожидаем, будет соответствовать нашему бизнесу на многие годы».
Понимание больших данных
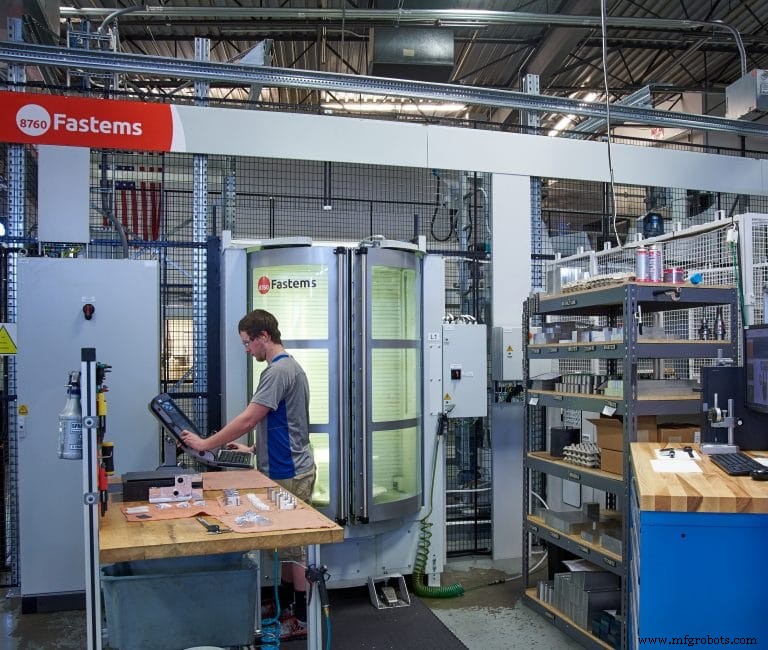
Питер Дойл из Hirsh Precision Products признается: «Я люблю данные. Мы смотрим на них каждый день. У нас есть отчеты, смотрящие на каждый аспект нашего производственного процесса. Время циклов, номера деталей, время наладки, затраты на материалы, данные инспекции… все данные доступны. Мое единственное колебание касательно данных-ориентированного производства — попытка убедиться, что мы используем их правильно.
«Проблема в том, что компании часто тонут в своих данных и не знают, что с ними делать», — продолжил Дойл. «Ценность данных — в их способности помогать принятию решений. Изоляция проблемы и определение того, какая информация наиболее полезна, должны быть сделаны до её сбора».
Дойл сказал, что в этом году компания добавила аналитику и управление информацией как ключевые компоненты достижения своей стратегии. «Аналитика может помочь нам обнаружить, какие данные наиболее значимы для нас. Управление информацией позволяет нам передавать правильную информацию правильным людям в правильное время».
Цех разрабатывает способы систематизации данных для помощи в производственных решениях. Например, хотя данные КИМ легко захватывать электронно, цех в настоящее время внедряет электронный сбор данных об инструментах и инспекции деталей, который ранее выполнялся и записывался вручную на заводском полу. По мере продвижения этих и других инициатив, Дойл сказал, цех «выясняет способы объединить проприетарное ПО процессной документации, которое мы разработали, наш ERP и MMS Fastems так, чтобы наши сами данные были активом. Мы знаем, что у нас есть возможность улучшить использование данных, но мы всё еще выясняем, как».
Другой шаг — определение качества базовых данных. Данные более высокого качества могут помочь быстрее принимать лучшие решения. Например, вместо инспекции признака на каждой пятой детали и замедления производства, цех может статистически определить, что ему нужно инспектировать только одну из 50 деталей, тем самым повышая эффективность. Дойл также ставит под сомнение истинную ценность некоторых данных. Некоторые данные безусловно ценны, такие как использование станков и числа OEE, но некоторые наборы данных не так полезны.
В качестве примера он подверг сомнению ценность детальных данных об индивидуальной производительности, таких как национальные бенчмаркинговые исследования производительности на человека. «Есть аспекты того, как эти данные собираются, означающие, что бенчмарки могут быть не сравнимы или не релевантны для решения, и я не верю, что это преимущество данных-ориентированного производства. Успех и культура Hirsh Precision Products основаны на наших ключевых ценностях — мы честны и надежны, страстны к тому, что делаем, уверены в своих навыках и способностях, верны и преданны. С этими фундаментами на месте, наша цель — использовать данные для улучшения наших операций и помощи другим, а не для микроменеджмента».
Дойл видит систему Fastems как практичный, прикладной способ начать путь в данные-ориентированное производство Индустрии 4.0. В будущем, сказал он, «Искусственный интеллект станет game changer для производства, вероятно, больше чем что-либо еще. Он изменит то, как мы будем структурировать и обучать наши команды».
Отредактировано управляющим редактором Manufacturing Engineering Кандас Руло.
Система управления автоматикой
- Как Индустрия 4.0 стимулирует ROI через Lean — Где находится ваша компания
- Робототехническая революция: умные инвестиции в рост автоматизации
- Защита цепей: ключ к безопасному и эффективному проектированию электрораспределения
- Технологии прецизионной обработки: повышение точности и эффективности
- Praktikant VC plus: энергоэффективный высокоточный станок для обучения
- Robo-Trex от Lang Technovation: доступность и маневренность для точных станков
- Понимание портативных брайлевских дисплеев: ключевые инсайты и инновации
- Топ-5 инструментов, обеспечивающих успех бережливого производства
- Emerson названо Industrial IoT Company of the Year 2022 по версии IoT Breakthrough
- Эффективный обмен знаниями между поколениями в современной промышленности