



Как передовая робототехника революционизирует сварочные операции
Настало ли время автоматизировать вашу сварочную операцию? Беспокоитесь, как долго сможете удержать опытных сварщиков? Нужно увеличить пропускную способность, но не видите как с имеющимися кадрами? Сталкиваетесь с более сложными материалами? Различные технические достижения делают сравнительно легким решение этих проблем путем автоматизации вашей сварочной операции, с удивительно быстрой окупаемостью.
В три раза быстрее
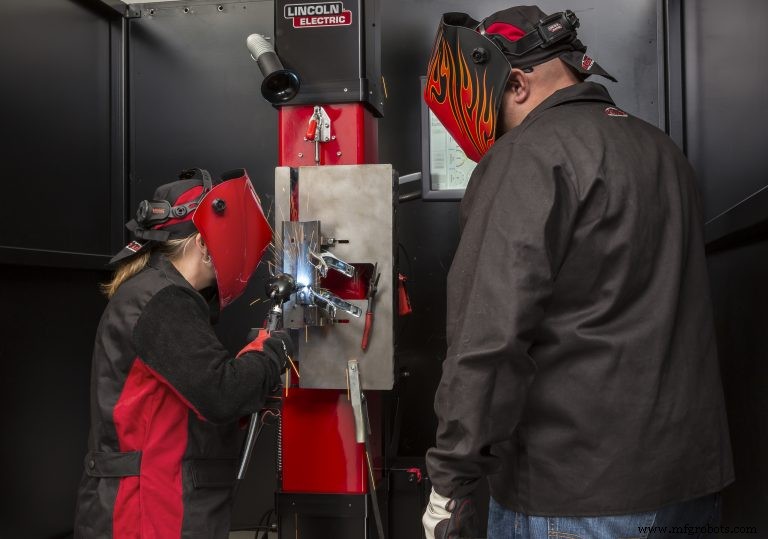
Существует две широкие категории автоматизированной сварки, так называемая «фиксированная» автоматизация и «гибкая» (или роботизированная) сварка. Фиксированная автоматизация часто специфична для приложения и лучше всего подходит, когда геометрия детали и шов очень просты. Например, это в целом лучшее решение для сварки труб. Но для большинства промышленных применений и всего сложного, роботизированная сварка идеальна и является фокусом этой статьи.
Как объяснил Джейсон Ланж, менеджер по внутренним продажам, Lincoln Electric Co. (Кливленд): «Главная цель робота — помочь с повторяемостью шва. Номер два — уменьшить нагрузку на сварщика. Перемещение деталей весь день и ползание под разными приспособлениями изнуряет человека. Роботы помогают эргономике».
Это вдвойне важно, чтобы облегчить жизнь сварщикам, потому что их становится труднее находить. «Во многих технических школах по всей стране инвестируют в сварочные программы, чтобы помочь преодолеть этот разрыв», — продолжил Ланж. «Но в любой данный день количество уходящих на пенсию людей превышает поступающих замен, создавая пустоту. Роботизированная сварка помогает заполнить эту пустоту».
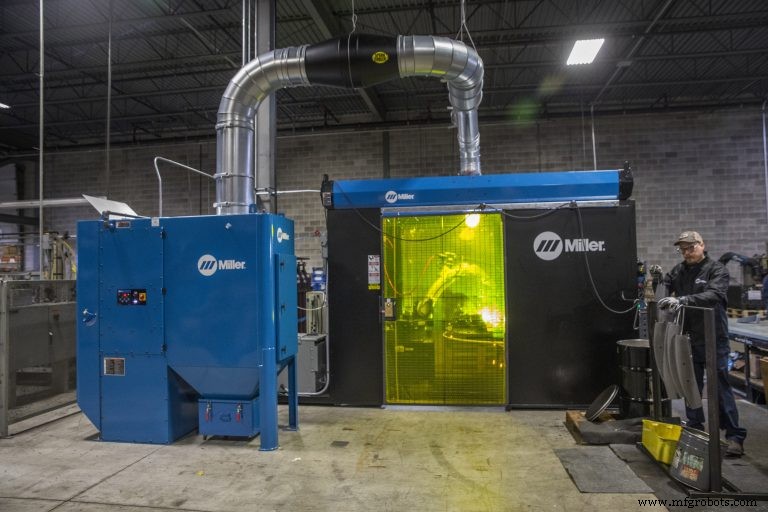
В то же время, «окупаемость роботизированной системы обычно намного лучше, чем вы могли подумать», — объяснил Эрик Миллер, менеджер по развитию бизнеса — лазерная группа в Miller Electric Mfg. Co. (Эпплтон, штат Висконсин). «Одна роботизированная система производит столько же деталей, сколько три сварщика. Вы экономите две зарплаты за смену, а средняя стоимость предварительно спроектированной ячейки составляет 100 000 – 120 000 долларов. Она окупается примерно за год. Обычно, если вы можете автоматизировать процесс и получить окупаемость менее чем за год, это то, что вы делаете сразу. Если это два года, это то, что вы должны серьезно рассмотреть».
Так роботизированная автоматизация огромная помощь в увеличении пропускной способности. Но опрошенные для этой статьи источники подчеркнули, что это не замена квалифицированному труду. «Вам все еще нужен качественный сварщик, чтобы управлять этим роботом», — как выразился Ланж.
Смена материалов — еще одна причина для автоматизации
Изменения в рабочих материалах за последние десять лет привели к улучшениям в сварке, многие из которых невозможно применить вручную, такие как лазерная сварка, по словам Эрвина ДиМалата, директора по бизнес-линии сварки и резки, ABB Robotics (Обёрн-Хиллз, штат Мичиган). «Производители всего — от горного оборудования до автомобилей — используют разные материалы для снижения стоимости и веса и для адаптации к разным решениям силового агрегата», — сказал он. «Автопроизводители переключились на более высокопрочные и ультравысокопрочные стали, которые имеют металлургические свойства, делающие их более прочными, легкими и коррозионностойкими, но с высокой формируемостью и свариваемостью. Это резко меняет то, как проектируются, формируются и собираются металлические конструкции. Тогда как производители могли использовать традиционные штамповочные прессы для вырезания особенностей в детали, теперь они используют процессы горячей штамповки и автоматизированные лазерные технологии для формирования и резки деталей».
«Другой пример — переход на алюминий для большего числа применений», — сказал ДиМалата. «В зависимости от автомобиля, до 90% кузова может быть из алюминия сейчас. Из-за его более высокой проводимости, вам нужно больше электрического тока для точечной сварки алюминия, а ток синоним тепла. Но мы переходим на более тонкие материалы. В некоторых автомобилях материалы около 1 мм толщины. Как справляться с этими трендами, идущими в противоположных направлениях?»
Ответ — улучшенная технология как электронного, так и механического управления дуговой сваркой, и увеличенное использование лазерной сварки. Для дуговой сварки ДиМалата сказал, что «источники питания теперь крайне передовые и электронно управляемые. Насадка материала в ванну шва тщательно контролируется с кастомизированными волновыми формами». Миллер добавил, что такие специальные волновые формы «контролируют тепловой ввод в детали, что может уменьшить деформацию и также улучшить косметический вид швов».
Он также указал на механический метод Active Wire от Panasonic. «Это двунаправленная подача проволоки, в которой проволока подается вперед для создания короткого замыкания, а затем отходит назад из ванны, повторяя это действие в стиле швейной машинки на 120 Гц. Это снижает тепловой ввод и также сильно уменьшает напыление. Оно также улучшает согласованность зажига дуги на каждом шве. Оно очень популярно для сварки алюминия и тонколистовой сварки».
Чем легче компонент, тем более передовыми должны становиться материалы, чтобы допускать сложные структуры при сохранении прочности, сказал ДиМалата. «Роботы и их передовые программные системы помогают связать процессы для обработки этих материалов с траекторией робота».
Лазерная сварка — убедительный вариант
С ее молниеносной способностью сваривать широкий спектр материалов (включая несходные материалы), лазер, вероятно, самое большое событие в сварке за десятилетия. И как Масуд Харуни, старший инженер передовых технологий — лазерная сварка в Trumpf Inc. (Хоффман Эстейтс, штат Иллинойс) выражает это, «главная новость в лазерной сварке за последние годы — падение цен на лазеры».
«Лазерные сварочные системы легче контролировать», — продолжил Харуни. «Вы выбираете одну мощность и одну скорость. После настройки вы обрабатываете всю деталь с минимальным напылением. В дуговой сварке вам нужно поддерживать дугу, и параметры сварки чувствительны к любым изменениям расстояния между горелкой и заготовкой. Разные части заготовки требуют больше тока или меньше тока, и это вызывает меньшую стабильность процесса. Даже если обратные контуры на современных дуговых сварочных системах очень хороши, эти системы никогда не идеально отрегулированы. Лазерно-сваренные компоненты требуют гораздо меньше пост-обработки, чем дугово-сваренные, которые часто нужно шлифовать. У вас также есть проблема с напылением и необходимостью чистить сопло в дуговых системах».
Возможно, более важно, лазерная сварка может достичь более глубокого шва без теплового повреждения, даже в материалах вроде алюминия и магния, которые были бы восприимчивы к трещинам или пористости при дуговой сварке. Харуни объяснил, это потому, что лазер может достичь плотности мощности 10^8 Вт/см². Это генерирует ключевую дыру — глубокую полую область, созданную испарением металла заготовки. По мере движения лазерного пучка вдоль детали он поддерживает это крошечное ключевое отвероке, окруженное расплавленным бассейном, пока материал сзади затвердевает.
«Вы получаете прочный, глубокий шов без экстремального теплового ввода в деталь», — сказал он. «Дуговая сварка не имеет плотности мощности, поэтому единственный способ достичь более глубокого шва — увеличить тепловой ввод. Механические свойства сваренных деталей с меньшим тепловым вводом и меньшей деформацией намного лучше, чем деталей с более высоким тепловым вводом».
Миллер заявил, что «первоначальное воздействие лазерной сварки было в автомобильной сварке, из-за высокого объема и [технических преимуществ]. Производители листового металла также должны посмотреть на лазерную сварку. Реальные преимущества в замене точечного сопротивления сварки, которая может быть сложной для среднего и низкого объема производства. Оснастка может быть трудной, так как требуется доступ к обеим сторонам детали, тогда как лазерная сварка требует только доступа с верхней стороны, поэтому ее легче автоматизировать. Вы также можете использовать робота с меньшей грузоподъемностью для лазерной сварки, вместе с простой фиксированной оптикой».
По сравнению с роботом большой грузоподъемностью с крепкой рукой, несущим большой инструмент с двумя электродами, производители теперь могут использовать более безопасного робота весом 8 кг, установить на него процессную головку и относительно легко автоматизировать точечную сварку.
«Другая область в листовом металле, где лазерная сварка полезна — это производство коробок», — сказал он. «Наружные угловые швы, требующие косметического вида и требующие мало или никакой металлообработки после, — это область, где мы видели много интереса».
По словам Миллера, лазер дает хорошее решение на деталях, где доступ ограничен. Лазеру требуется только прямая видимость для сварки, тогда как в дуговой сварке робот должен двигать громоздкую горелку внутри и вокруг деталей, что может быть очень сложно. «В лазерной сварке мы часто на 500 мм от заготовки. Это как стрельба из лучевого пистолета. Лазер также имеет гораздо более высокие скорости обработки и более низкий общий тепловой ввод в деталь, что уменьшает деформацию. Это идеальный инструмент для аутогенной сварки».
Недостаток лазерной сварки, объяснил Харуни, в том, что вы «либо должны убедиться, что практически нет зазора между компонентами, либо использовать линию плавления, которая объединяет лазерную сварку с проволочной помощью, в которой вы плавите проволоку в ванну, чтобы покрыть зазор. Но лазерная сварка так быстра, что это того стоит дополнительных вложений в оснастку. Например, если вы делаете 50 деталей в день с роботизированной дуговой сваркой, роботизированная лазерная сварка может произвести 300, 500 или даже тысячи той же детали в день».
Вход в сварочную автоматизацию
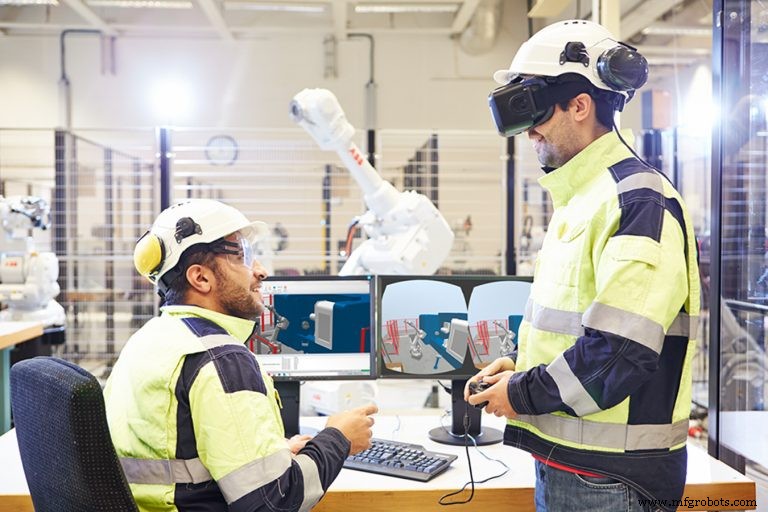
Прыгнуть в сварочную автоматизацию легче чем когда-либо. Во-первых, главные игроки предлагают оффлайн-наладочное ПО, которое программирует следующую работу на ПК с высокой степенью реализма, передает эту программу роботу и запускает сварку. ABB даже использует методы виртуальной реальности, чтобы позволить пользователям «сотрудничать» с роботизированным сварочным оборудованием.
«Вы можете буквально взять робота за шею, так сказать, и направить его так, как вы бы вели собаку на поводке», — объяснил ДиМалата. «Это может быть намного интуитивнее, чем использование пульта обучения». Во-вторых, эти системы могут иметь механизмы, которые автоматически адаптируются к позиционным изменениям от одной детали к следующей и мониторят качество шва.
Как объяснил Дэвид Шефер, специалист по продукту в Miller Electric: «Есть несколько типов датчиков, которые справляются с изменениями расположения шва. Один — простое тактильное чувствование, другой — следование шву через дугу. При тактильном чувствовании робот может опуститься и использовать свою сварочную проволоку для зондирования детали. Он проверяет разницу между запрограммированным расположением и фактическим, чтобы фактически перепрограммировать себя.
«В следовании шву через дугу, когда вы качаетесь через шов, как при угловом шве или накладном шве, если материал достаточно толстый, он обнаруживает изменение тока и определяет, когда он в шве, а когда вне шва, и затем следует за швом во время сварки», — продолжил Шефер. «У вас также есть опция использовать лазерную оптику вместо проводного чувствования, но это та же базовая идея».
Ланж из Lincoln Electric сказал, что «другой способ сделать это — через камеру, которая делает либо 2D, либо 3D снимок детали. Мы можем смещать программы и смещать швы на основе физического расположения деталей. Новые камеры не так подвержены бликам от детали, как камеры могли быть даже несколько лет назад. Они могут видеть больше цвета и читать определения детали, отличая тени и отражения от детали». Харуни добавил, что «современная оптика также дает нам возможность проверять качество шва в реальном времени без необходимости деструктивного тестирования».
В-третьих, все роботы предлагают какую-то форму обнаружения столкновений. Миллер из Miller Electric сказал, что это представляет собой наиболее значительное улучшение в самом манипуляторе робота. «Раньше клиент создавал свою программу на основе известной X-Y-Z позиции горелки. Допустим, робот сварю половину смены и оператор оставил зажим открытым. Робот, скорее всего, ударится в зажим, согнет горелку. Это вызовет выход из строя каждого шва в той программе, потому что конец горелки был согнут и эта позиция изменилась. Сегодня, если робот ударяется в объект, даже на высокой скорости, он считывает результирующий скачок тока как препятствие. Это заставляет робота сразу перейти в гибкий серво-режим, который задерживает применение тормоза на определенное расстояние, указанное для каждой оси. Робот становится «мягким», в сущности. Это позволяет роботу рассеять импульс, минимизируя ущерб инструменту. Это означает, что вы можете иметь высокоскоростное столкновение без изгиба горелки».
В-четвертых, все главные игроки предлагают предварительно спроектированные роботизированные ячейки со всем необходимым на паллете (или нескольких). «Рабочая ячейка — это полностью спроектированный блок со всеми средствами защиты на месте», — сказал Ланж. «Обычно вы видите ограждение или стальные стены, обычно сканеры безопасности, лампы, кнопки для разрешения роботу идти, ключовые замки и какое-то позиционирующее устройство перед роботом, такое как поворотный стол или колесо обозрения. Эти устройства приводят деталь в рабочую зону, пока оператор загружает дополнительные детали на противоположной стороне. Или у вас может быть просто фиксированный стол, где робот будет обрабатывать. Там также будет источник сварочного питания, горелка и некоторые римеры для очистки наконечников, если нужно. Вам просто нужно подключить к электричеству и источнику газа». И если одно из готовых решений не работает, доступны индивидуальные под-ключ решения.
О чем стоит беспокоиться?
«Когда мы консультируем потенциального клиента о сварочной автоматизации, мы смотрим на их предварительную фабрикацию», — объяснил Шефер из Miller Electric. «Если они используют лазеры и ЧПУ оборудование для гибки, прессования и резки материала, у них будет гораздо больше успеха в роботизированной сварке, чем если бы они резали вручную или использовали пилу. Те цехи могут обойтись этим сейчас, потому что когда они вручную сварки детали, сварщики могут скорректировать соответствующим образом, но робот нет». Миллер добавил, что сварка обычно последнее, что автоматизируется на предприятии, потому что предварительные процессы должны быть точными первыми. «Детали должны быть точно вырезаны, затем точно согнуты. Тогда вы можете их сварить», — сказал он.
Помимо обеспечения повторяемости деталей, требуется оснастка, ограничивающая или устраняющая зазоры, как объяснил Шефер: «Вы не можете сварить воздух. Человек-оператор может увидеть зазор и отреагировать соответствующим образом, обычно увеличивая вылет проволоки, чтобы уменьшить ток, что снижает тепло и проглаживание, а затем начинает качать, чтобы заполнить зазор. Робот не будет этого делать. Он сгорит насквозь».
Наоборот, Ланж сказал, что некоторые клиенты тратят тысячи или сотни тысяч долларов в некоторых случаях на оснастку для удержания деталей, когда они могли бы сократить эту цену вдвое, улучшив предварительные процессы. Это обеспечивает необходимую повторяемость вниз по потоку, что в конечном счете снижает стоимость оснастки и уменьшает количество переработки и брака. После качества деталей и повторяемости, следующая по важности забота — «знание и понимание сварочного процесса как он относится к швам самим и швам через автоматизированное устройство», — сказал Ланж.
Так кого обучать управлять автоматизированной сваркой? Либо опытный сварщик, либо кто-то, кто стремится научиться сварке (что занимает недели) плюс сварочная автоматизация. Шефер предостерег, что «Вам нужна правильная культура на предприятии. Люди с работами могут чувствовать себя угроженными автоматизацией, входящей в предприятие. Я бы был очень открыт с моими людьми о преимуществах, как это сделает компанию более эффективной, поможет ей расти и быть более конкурентоспособной и в конечном счете нанять больше людей».
Наконец, размеры партий должны быть достаточно большими для автоматизации. Как выразился Ланж, «Время, затрачиваемое на оффлайн-программирование, загрузку на робота и быструю наладку определенно дает хорошую отдачу, если размеры ваших партий длятся примерно день или день с половиной. Если вы меняете деталь каждый час, вы можете быть не совсем эффективны в ROI».
Система управления автоматикой
- Новые беспроводные технологии 2015: гид для M2M и IoT
- NPE2018: Инновации Индустрии 4.0, движущие будущее
- Hahn Automation расширяет фокус на здравоохранение с новым технологическим центром в Германии
- Robotic Automation Systems строит 13 000 кв. футов объект для интегрированного производства
- Повысьте продуктивность: 4 проверенных способа максимизировать производительность роботизированной сварки
- Студенты строят передовиую роботизированную систему сортировки мусора на базе B&R
- Acieta представляет FastLoad: высокоскоростную роботизированную загрузочную ячейку для буста производственной эфф…
- Robotiq представляет доступный, универсальный робот для бин-пикинга для средне-высокого объема производства
- AMRC ведет инновации в циркулярном производстве и передовых технологиях переработки
- MTC достигает прорыва в автономном пикинге объектов для робототехники