



Овладевание качеством в металлической 3D-печати: Преодоление трех ключевых вызовов
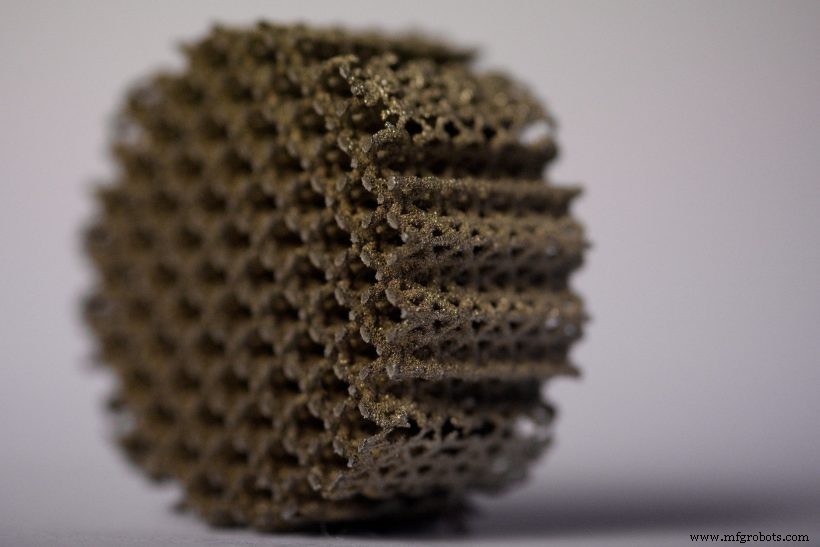
Обеспечение качества (QA) — краеугольный камень надежной металлической 3D-печати, но остается самым требовательным шагом в процессе.
По мере расширения аддитивного производства в высокопроизводительные секторы, ожидание в том, что каждая деталь встречает строгие механические и размерные спецификации. Для металлических принтеров, однако, достижение этой последовательности — стойкое препятствие для многих производителей.
В этой статье мы исследуем первичные препятства к установлению надежных QA рабочих процессов для металлических 3D-напечатанных деталей и обводим проверенные решения.
Вызов 1: Обеспечение качества ваших материалов
Фундамент бездефектной сборки лежит в самом порошке. Материальная квалификация особенно сложна для металлических порошков, где поддержание чистоты по всей цепочке поставок критично.
Безопасно-критические применения — авиационные компоненты, медицинские импланты — требуют порошков, 100% свободных от загрязнений. Даже следы чужеродного материала могут изменить микроструктуру и вызвать неудачную печать.
Загрязнение может возникнуть на любой стадии: во время сборки, хранения, транспорта или обращения. Например, остатки от предыдущей печати могут смешаться со свежим порошком, если строительная пластина не тщательно очищена. Повторное использование порошка также меняет его состав, так как влага, кислород и азот поглощаются с каждым циклом.
Эффективное QA поэтому требует строгих тестовых методов, адаптированных к аддитивному производству.
Решение: Применение КТ-сканирования
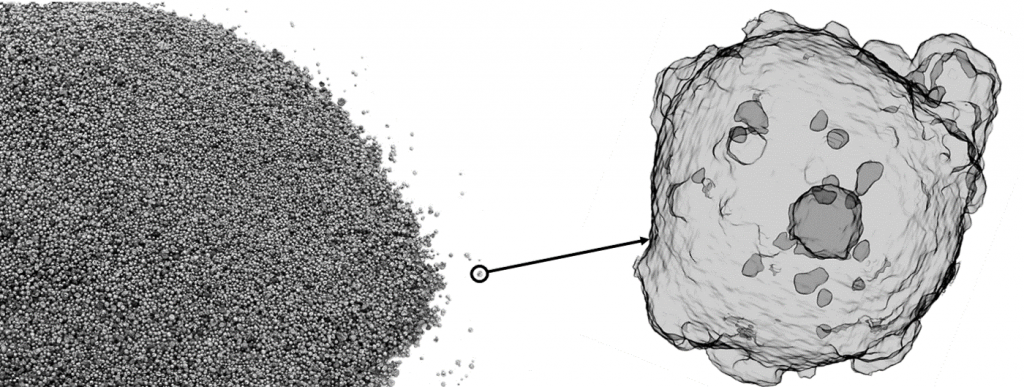
Компьютерная Томоография (КТ) предлагает наиболее точный способ обнаружения загрязнения порошка. Путем приобретения сотен рентгеновских изображений с множественных углов, 3D-представление порошка конструируется.
Современные микро-КТ сканеры достигают разрешений до 3 мкм, и высококлассные единицы могут разрешать воксельные размеры 0,5 мкм. Они могут инспектировать широкий спектр металлов — от алюминия и титана до нержавейки и Инконеля.
Когда используется для квалификации порошка, КТ предоставляет детальные данные о морфологии частиц, размере и распределении форм, а также внутренней пористости. Этот инсайт позволяет инженерам верифицировать пригодность до входа порошка в камеру сборки.
Expanse Microtechnologies предлагает проприетарное Микро-КТ решение, спроектированное специально для аддитивного производства. Джеймс Хайнбау, президент компании, объясняет, что платформа доставляет глубокие отчеты о пористости, морфологии частиц и пор, и распределениях размеров — информации, напрямую связывающей качество сырьевых материалов с финальной производительностью детали.
КТ-сканирование остается одним из самых надежных инструментов для валидации сырьевых AM-материалов, делая его незаменимым шагом в любой комплексной QA программе.
Вызов 2: Установление процессного контроля
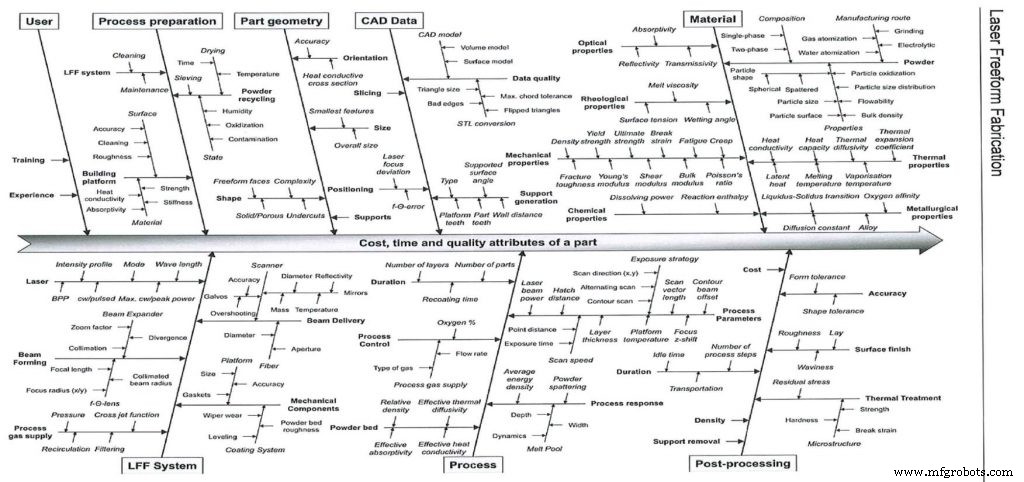
Металлическое порошковое плавление в слое вводит множество переменных — от дизайна до постобработки — влияющих на качество детали. Лазерный путь, плотность энергии, скорость рекоутера, дизайн опор и переработка порошка — все играют роль.
Традиционно производители полагались на пробу-и-ошибку для настройки этих параметров, что дорого и контрапродуктивно для стоимостной эффективности аддитивного производства.
Для движения за ad-hoc подходы, замкнутая система контроля качества — интегрирующая планирование, мониторинг и обратную связь — необходима.
Решение: Разработка замкнутой системы контроля качества
Три столпа подкрепляют быстрый, надежный QA рабочий процесс:
- Планирование сборки
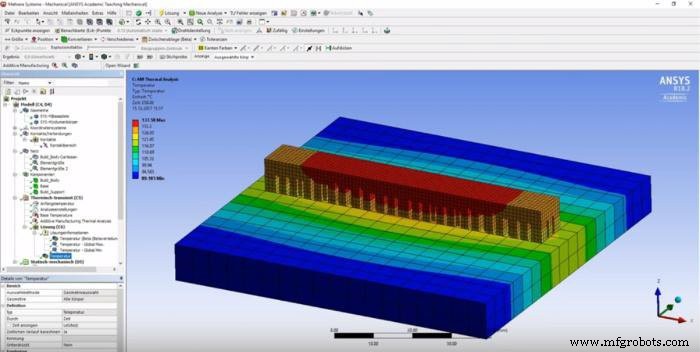
Симуляция позволяет инженерам моделировать AM-процесс перед печатью первого слоя. Предсказывая искривление, дисторсию и динамику плавления, дизайнеры могут селектировать оптимальные ориентации и стратегии опор.
Пока симуляционное ПО несет врожденные предположения, вендоры вроде ANSYS непрерывно уточняют свои модели для повышения точности. Ранняя интеграция симуляции снижает провалы печати и ускоряет разработку.
- Мониторинг сборки
Ин-процесс сенсоры и камеры захватывают реальные-временные данные — размер плавленного бассейна, температура, лазерная мощность — которые напрямую влияют на микроструктуру и производительность детали.
С этими данными инженеры могут предсказывать дефекты вроде искривления или трещин до их манифестации, обеспечивая превентивные корректировки.
Ограниченные, но растущие, решения внутрипроцессного мониторинга существуют. Технология PrintRite3D IPQA Sigma Labs комбинирует мультисенсорное железо с инспекционным ПО для оптимизации условий плавленного бассейна и генерации отчетов повторяемости. Будущие релизы включат Big Data аналитику для более глубоких инсайтов.
Многие принтеры теперь встраивают возможности мониторинга. Набор EOS EOSTATE включает System & Laser, Powder-Bed, Melt-Pool и Exposure OT модули, с Exposure OT, предлагающим ближний инфракрасный оптический томографию для маппинга каждого слоя детали слой-за-слоем.
MTU Aero Engines приняла этот мониторинговый набор в серийном производстве авиакосмических компонентов.
- Замкание цикла
Обратная связь контроль — автоматическая корректировка процессных параметров в ответ на реальные-временные отклонения — обеспечивает последовательную геометрию, финиш поверхности и материальные свойства.
Система Velo3D Sapphire, питаемая Flow печатать-подготовкой ПО и Intelligent Fusion технологией, экземплярствует этот подход. Интегрированная термическая симуляция, предсказание производительности и замкнутый контроль плавленного бассейна доставляют рейты первого-партии успеха, превышающие 90% на сложных геометриях.
Вызов 3: Снижение человеческой ошибки
Несмотря на автоматизацию, человеческое вмешательство остается значительным источником вариабельности — от дизайн-ревью до пост-производственной инспекции.
Пост-производственные рабочие процессы часто включают ручное сопоставление напечатанных деталей с джоб-шитами, трудоемкий процесс, снижающий видимость и повышающий шанс упущения.
Автоматизация инспекционных шагов с цифровыми инструментами смягчает эти риски и повышает прослеживаемость.
Решение: Внедрение ПО рабочего процесса для аддитивного производства
Платформы рабочих процессов централизуют весь AM-производственный конвейер, позволяя командам управлять сборками, инспекциями и записями качества в едином цифровом окружении.
Для QA такое ПО может рендерить 3D-просмотр каждой детали, сравнивать физические компоненты с их цифровыми двойниками и отслеживать рейты успеха против провалов. Проваленные детали могут автоматически возвращаться в производственную очередь для пересборки, обеспечивая прослеживаемость и подотчетность.
Инструмент AMFG Post-Production Management экземплярствует эту способность, предоставляя комплексный 3D-вид, метрики производительности и автоматизированные переработанные рабочие процессы.
Есть ли отраслевые QA стандарты для AM?
Отраслевые стандарты играют ключевую роль в установлении общего языка для качества. Пока традиционное производство имеет десятилетия стандартов, аддитивное производство все еще эволюционирует.
В 2023 году AMST International опубликовал свой F3303 стандарт для лазерного и электронно-лучевого порошкового плавления в слое квалификации, и комплементарный стандарт для квалификации детали и постобработки в разработке. ASTM International и NIST также продвигают QA протоколы через проект AM Part Qualification, фокусирующийся на методах измерения, метрологии и оценке механической производительности.
Держим глаз на качестве
Материальная целостность и процессный контроль — двойные столпы высококачественной металлической 3D-печати. Пока путь к последовательному QA может быть сложным, решения — от КТ-сканирования до замкнутого мониторинга и автоматизации рабочих процессов — становятся все более доступными.
Представившись этим вызовам лицом-к-лицу и внедряя правильные технологии, производители могут разблокировать полный потенциал металлического аддитивного производства для высокоценных, требовательных применений.
3D печать
- Порошки рефрактёрных металлов готовы к революции в 3D-печати
- Порошки рефрактёрных металлов и 3D-печать: передовая аддитивная мануфактура для высокотемпературных металло…
- BMD и микроволновая спекание Desktop Metal: новая эра для металлического аддитивного производства
- Выбор правильной системы контроля качества в реальном времени для 3D-печати
- Упрощение металлической 3D-печати: экспертные советы по управлению поддержками
- H.C. Starck запускает AMPERPRINT®: новые газ-атомизированные порошки для металлической 3D-печати
- Лучшие металлические порошки для 3D-печати 2020: полное руководство
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- Экспертные советы по дизайну для оптимизации прямой лазерной спекла металла (DMLS)
- Металлическая 3D-печать: когда это правильный выбор