



Создание верхней половины мультифункционального фюзеляжного демонстратора (MFFD): инсайты передовического производства
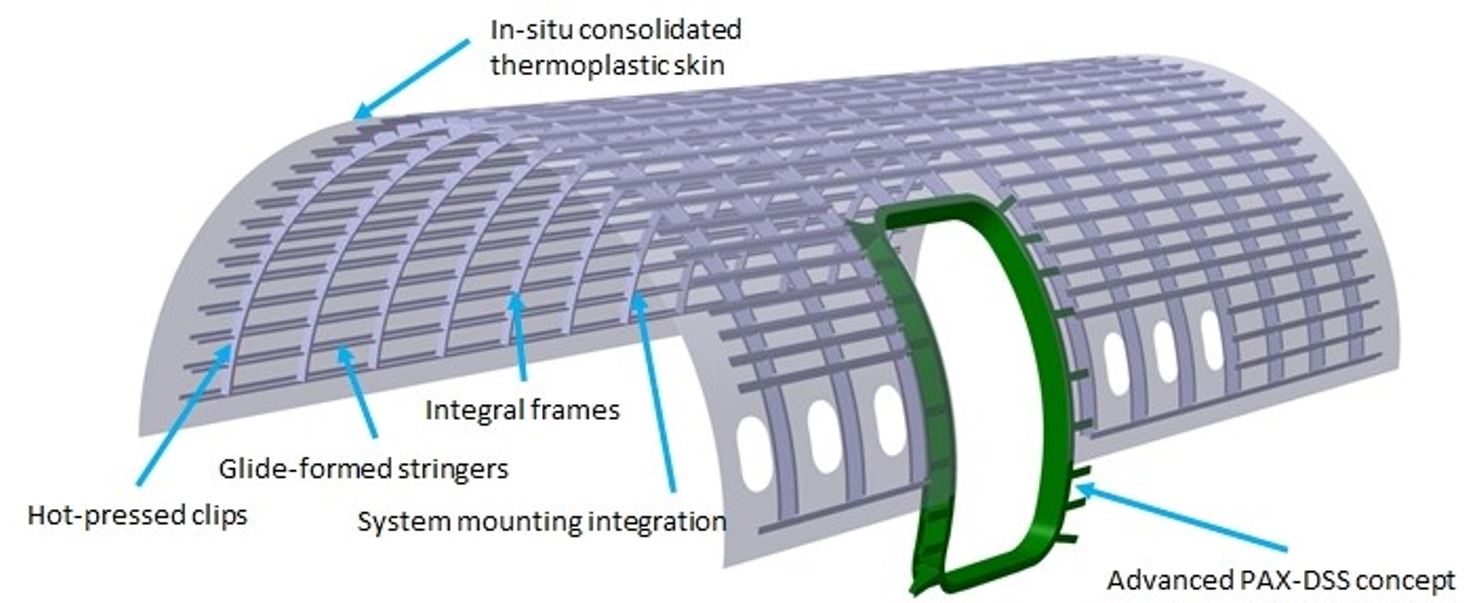
Этот блог является продолжением презентации, данной Немецким аэрокосмическим центром (DLR, Штутгарт и Аугсбург) на симпозиуме TU Munich прошлой осенью и резюме CW, опубликованном в тот же период, «Moving forward on the Multifunctional Fuselage Demonstrator (MFFD)». Проект также был описан в презентации, данной Ларсом Ларсен в 9:35 на День 3 ITHEC 2020: «Process data-driven advancement of robot-based, continuous ultrasonic welding for the Dust-free Assembly of Future Fuselage Structures».
Как объяснил Ларсен, «Главная задача — показать, что производственные затраты могут быть значительно снижены с использованием автоматизации». Для верхней половины MFFD это включает ин-ситу консолидацию через автоматизированную укладку ленты/волокна (ATL/AFP) для избежания автоклава и беспыльное/безпыльное сварение для сборки. «Это должно сделать возможным изменение последовательности компонентной и финальной линий сборки в будущем», говорит Ларсен, «позволяя системам интегрироваться ДО сборки». Это потому что, в отличие от механической обработки для отверстий под крепеж, сварка не производит опилок или обломков, которые могли бы повредить предустановленные системы, такие как распределенная электрическая мощность, внутренняя обшивка и т.д.
Этот блог основан на моем интервью с Себастьяном Новотным, руководителем дизайна компонентов и производственных технологий в Институте структур и дизайна DLR (BT, Штутгарт) и Фредериком Фишером, техническим лидером по производству термопластиковых композитов в Центре легкого производства DLR (ZLP, Аугсбург). Фишер также является менеджером проекта для верхней половины MFFD в DLR.
NOTE: На изображении выше, glide-formed stringers относится к процессу, разработанному в Clean Sky 2 Applus+ Laboratories (Барселона, Испания), см. мой блог 2017 года о glide-forming, и hot-pressed clips относится к штамповке, см.:
- Ускорение термопластиковых композитов в авиакосмической
- Термопластиковые композиты «клип» время, труд на малых но критичных деталях
- Внутри горячей точки термопластиковых композитов
Объединение структуры, кабины и систем
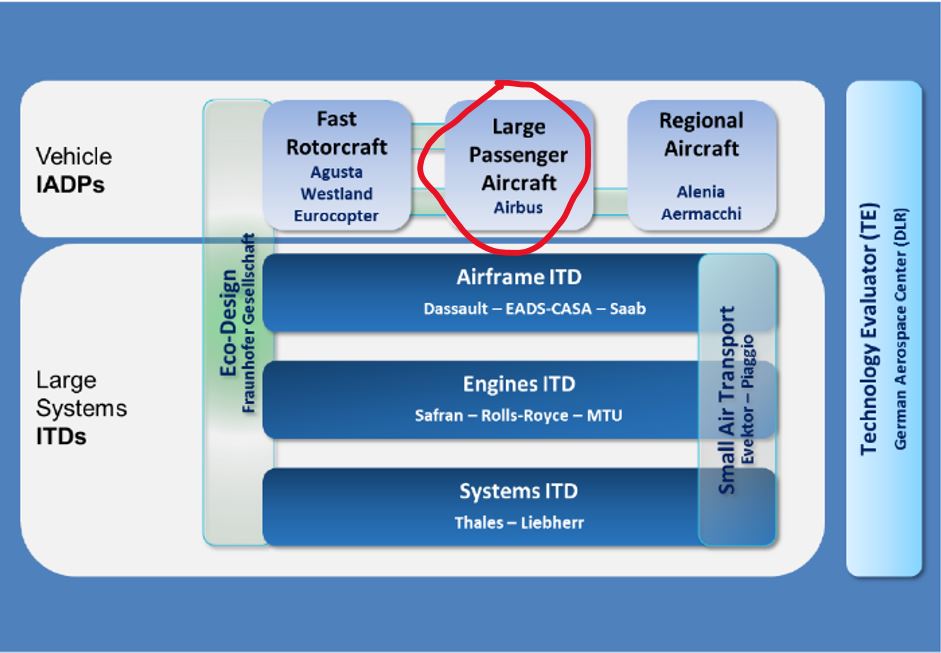
Я спросил Новотного о истории верхней половины MFFD. «Когда Clean Sky 2 начался, был выпущен первый призыв к предложениям», — отвечает он. «Думаю, мы начали в 2015 году, и мы выиграли предложение для проекта ICASUS, который был проектом ко-партнера для программы крупного пассажирского самолета (LPA). Главный фокус был на дизайне мультифункционального фюзеляжа. В то время это не был термопластиковый композит. Главная цель — объединить фюзеляж, кабину, системы и структуру в один процесс дизайна. Так что, по сути, работа, сделанная там, стала тем, что теперь стало мультифункциональным фюзеляжным демонстратором (MFFD) и технологической поддержкой для нашей работы в проекте верхней оболочки».
ICASUS
Проект ICASUS направлен на разработку мультифункциональных и высокоинтегрированных решений для следующего поколения мультифункционального аэрокадра, интегрированного фюзеляжа кабины и систем. Сегодня производственный и сборочный процесс для однопроходных самолетов движим дорогостоящими и времязатратными последовательными шагами. Особенно сборка основных компонентов (MCA) и финальная линия сборки (FAL) являются бутылочными горлышками, предотвращающими более быстрые и ускоренные процессы. По этой причине ICASUS разработает новый концепт производства и сборки будущих однопроходных самолетов, нацеленный на:
- Высокоскоростное производство 60 самолетов/месяц;
- Снижение повторяющихся затрат фюзеляжа на €1 млн по сравнению с референсным A321 ACF («Advanced Cabin Flex»);
- Снижение веса фюзеляжа на 1 метрическую тонну по сравнению с A321 ACF.
Подход будет заключаться в объединении изначально автономных дисциплин кабины/груза, систем и структуры, чтобы получить наиболее перспективное сочетание и интеграцию соответствующих функций и требований. Это будет достигнуто использованием передовых материалов и применением инновационных принципов дизайна в комбинации с наиболее передовической системной архитектурой в комбинации с кабиной следующего поколения.
Главный драйвер — значительное снижение сжигания топлива применением легких систем и системной архитектуры/интеграции. Это требует multidisciplinарной общей процедуры оптимизации, а также разработки и применения холлистического подхода Индустрия 4.0. Дизайн для автоматизированного производства, автоматизация, сенсоризация, анализ данных и безопасный обмен данными будут использоваться. Основные цели производства MFFD включают верификацию экономичного и высокообъемного производства мультифункциональных композитных структур и вклад в концепции сертификации для термопластиковых CFRP стыков (например, сварки).
Как объединить фюзеляж кабины, системы и структуру в одно? «У вас все еще будут те дисциплины с их соответствующими требованиями, но думаю, главная цель — подход к сотрудничеству уже на ранней стадии», — объясняет Новотный. «Были строгие правила для процесса дизайна фюзеляжа самолета, которые создавали ограничения и предотвращали полностью оптимизированный дизайн самолета. Первоначальная идея объединить структуру, кабину и системы — иметь процесс дизайна, который объединяет эти три аспекта и затем пытается найти глобальный оптимум, не просто первый для кабины, потом для структуры, потом для систем. Но, конечно, есть много правил и это не легкий процесс, потому что это также включает сертификацию».
«Это текущий процесс, в том смысле, что цифровая платформа была установлена и все европейские партнеры предоставляют вклад в тот единственный цифровой дизайн», — говорит Фишер. «Продвижение этого интегрированного дизайна для MFFD — это то, что происходило последние пару лет. Наша команда доставит верхнюю половину с предустановками для крепления кабины и систем. Видение — революционизировать финальную сборку, доставляя полностью оснащенные основные компоненты».
Хотя DLR уже была частью проекта дизайна для MFFD, она не получила финального го-ахеда для производственного проекта до 2019 года. Консорциум для постройки верхней половины включает Airbus как общего лидера проекта MFFD, Premium Aerotec (Аугсбург, Германия) как промышленного и структурного лидера дизайна и поставщика рам, Aernnova (Витория-Гастейс, Испания) для производства стрингеров и DLR как лидера укладки обшивки и разработки технологии сварки. За прошлый год, говорит Фишер, «мы уточнили дизайн верхней половины, чтобы убедиться, что он может быть произведен с выбранными технологиями».
Ин-ситу консолидация
Пока нижняя половина MFFD производится с использованием ATL и AFP с последующей автоклавной консолидацией, верхняя половина будет использовать ин-ситу консолидацию во время ATL/AFP. Почему? «Чтобы иметь максимальный выход от исследовательского проекта, мы выбрали вызов базовой линии», — говорит Фишер, «и воспользоваться возможностью использовать технологию в дополнении к нижней половине». Новотный добавляет: «Мы показали, что это очень многообещающий производственный метод, фокусирующийся на лайновом производстве, снижающем производственные шаги. Но думаю, ясно, что нет единственного производственного метода, служащего всем целям. Все еще нужно решать, на случае-по-случае основе, какой оптимальный производственный процесс для каждой детали».
Два типа сварки
Другой выбор, сделанный для верхней половины — использование двух разных технологий сварки. «Мы используем робототизированную непрерывную ультразвуковую сварку для стрингеров, потому что, по нашему мнению, это лучшая подходящая технология для действительно длинных стыков, и особенно для конфигурации стрингеров», — объясняет Фишер. Сопротивление сварка была выбрана для интеграции фюзеляжных рам. «Эти выборы — результат интенсивных анализов, которые у нас были в начале проекта, вместе с Premium Aerotec. Мы смотрели на разные сценарии сварки, что нужно соединять и где».
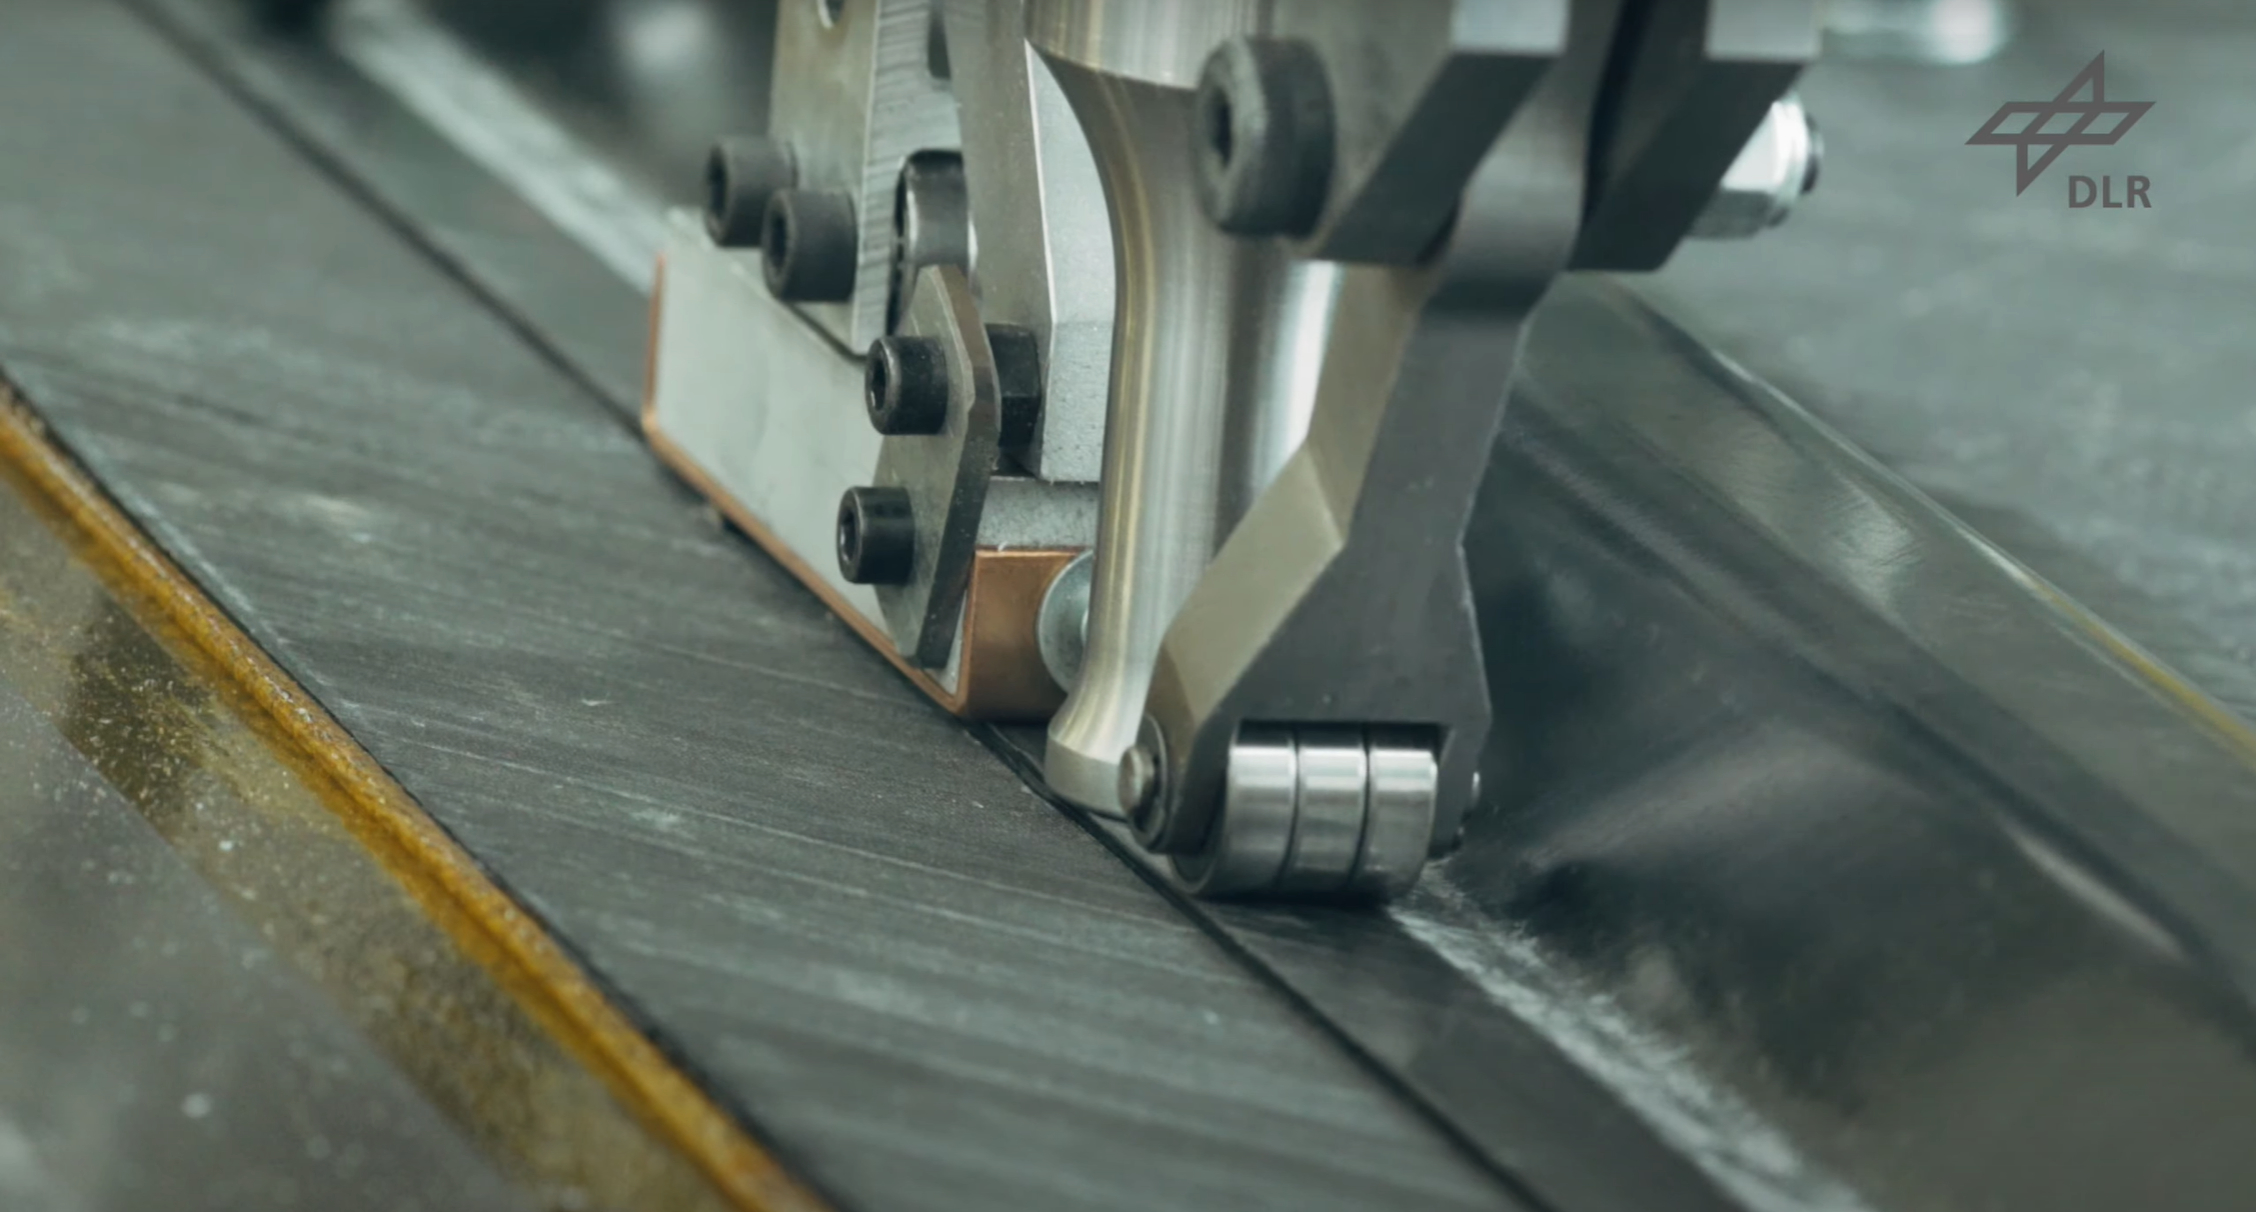
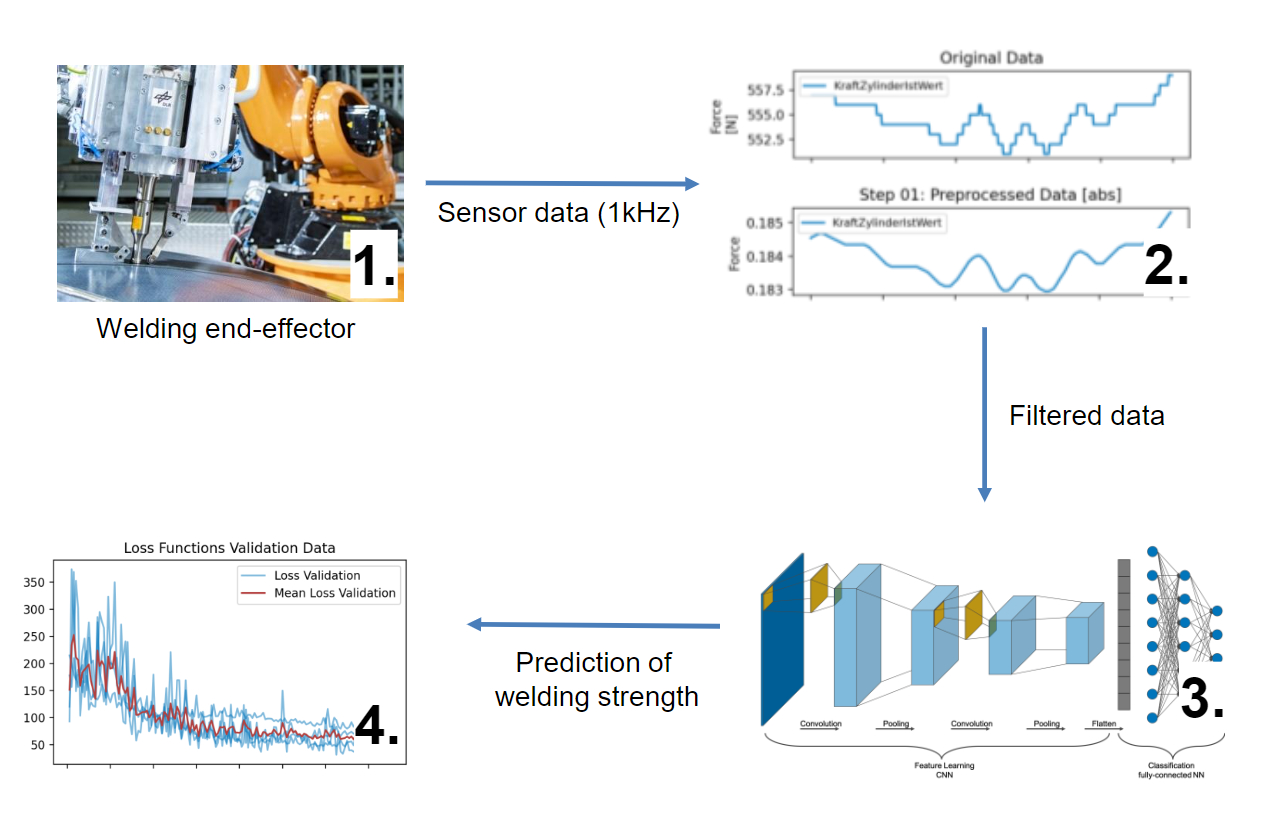
Непрерывная ультразвуковая сварка, разработанная DLR, использует стандартного промышленного робота. Сварочный конечный эффектор включает предварительный каток, сонотрод диаметром 25 мм и следующий уплотнительный блок. Конечный эффектор оснащен множественными сенсорами, что позволяет встроенный мониторинг процесса. Используя робота как манипулятор, как показано в видео ниже, можно сваривать разнообразие геометрий, такие как изогнутый задний давления булкхед или омега-стрингеры на обшивку.
«Так, у нас два процесса с одним большим различием», — отмечает Фишер. «Один — непрерывный процесс, другой — дискретный процесс. Для 8-метровых стыков Z-стрингеров мы выбрали непрерывную ультразвуковую сварку. А для высокосложного варианта использования — в терминах доступности и управления допусками — для сварки прикрепленных фланцев рам к обшивке, мы выбрали сопротивление сварку. Мы будем подгонять и предукомплектовывать элемент сопротивления сварки к геометрии рамы и иметь зажимный сварочный инструмент, который пневматически закрывается, контактирует сварочные элементы и затем запускает сварочный процесс».
Новотный отмечает, что сопротивление сварка имеет наивысшую зрелость и более высокую прочность, что хорошо соответствует более высокой нагрузке, видимой в стыках между рамами и клипсами. Он указывает, что этот процесс сварки рамы к обшивке И сварки клипса и к раме, и к стрингеру.
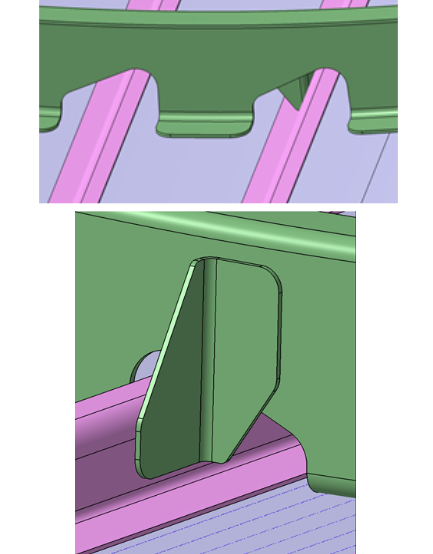
«Мы показали интеграцию клипсов на общих деталях на JEC 2017», — говорит Фишер. Новотный добавляет: «И мы фактически имели проект HISYS с отделом высокой подъемной силы Airbus Бремен в 2005-2008 для сопротивления сварки с PEEK (полиэтерэтеркетон) термопластиком. Мы принесли весь процесс для сварки ребер в обшивку до TRL 5. Так что основы процесса довольно хорошо поняты, и мы теперь можем фокусироваться в основном на адаптации, автоматизации и робастности процесса».
«Один из ключевых энэйблеров для разных технологий сварки — даже если они существуют давно — это показать, что они готовы для коммерческого применения в индустрии», — указывает Фишер, «включая необходимую автоматизацию, программирование и обеспечение качества. Один из ключевых вопросов, на которые мы смотрим — как узнать, что сварка хорошая. Мы хотим убедиться, что у нас есть процессные данные, показывающие, что мы знаем, что сварка будет работать долгосрочно и что мы не просим последующую НДТ проверку ультразвуком или другую общую инспекцию в завершенной сборке. Так что одна из наших главных целей в этом проекте — разработка промышленного обеспечения качества».
Переход к LM PAEK
Как объяснено в моем блоге, «Доказательство сварки LM PAEK для Мультифункционального фюзеляжного демонстратора», хотя MFFD начинался с углеродного волокна/PEKK (полиэтеркетонкетон), к 10-му призыву к предложениям (CFP10) в марте 2019 года базовый материал был переключен на углеродное волокно/PAEK (полиарилетекетон). PAEK — общая семья полимеров, в которой находятся PEEK, PEKK и LM PAEK. Сколько опыта у команды верхней половины с LM PAEK? «Мы использовали его для ряда производственных испытаний уже», — говорит Фишер. «Производительность материала довольно многообещающая для ультразвуковой и сопротивления сварки. Тем не менее, материал в разработке и процесс общего обмена в терминах усвоенных уроков и разработки руководств по обработке был установлен между всеми европейскими партнерами и поставщиком материала».
«Однако», — добавляет Новотный, — «думаю, это хорошая вещь, что у нас теперь есть эти материальные выборы, потому что много лет назад был только Cytec APC-2, и ничего больше. Особенно в Европе, иногда вы могли получить материал, а иногда получали "нет, извините". Теперь у нас несколько поставщиков материалов, которые активно работают над материалами, и также для разных процессов. Например, Victrex, как мы видели, представленную на симпозиуме TU Munich 2020, теперь смотрит на оптимизацию для аддитивного производства. Также есть работа по оптимизации для AFP ин-ситу консолидации, и некоторые для вторичной консолидации с использованием автоклава, а также различные внеавтоклавные (OOA) производственные процессы. Так что сейчас гораздо больше происходит, и это увеличивает шансы получить хороший материал для каждого процесса».
Таймлайн и следующие шаги
«Мы в основном закончили дизайн производственного процесса для промежуточного демонстратора — диаметр A320 с двумя рамами и шириной 950 мм — и построим тот меньший полуоболочку в начале следующего года (2021)», — говорит Фишер. «Помимо того, мы начали закупку оснастки для полноразмерной верхней полуоболочки, и мы раскачиваем наши технологии, чтобы убедиться, что мы сможем произвести полноразмерную верхнюю половину вовремя в 2022 году».
Что это влечет? Одна проблема — сборочные допуски. «Продольные стыки вдоль левой и правой сторон обеих верхней и нижней половин фюзеляжа были спроектированы уже некоторое время», — объясняет Фишер. «Из этих у нас есть определенные требования, и нам нужно убедиться, что наши производственные допуски соответствуют этим требованиям».
«Базовая история того, что мы пытаемся сделать с верхней оболочкой — продемонстрировать самые эффективные маршруты для производства термопластиковых композитов и проложить путь, который может конкурировать с алюминием для будущих самолетов», — говорит Фишер. Он отмечает, что DLR уже показала это в своей работе с Premium Aerotec для разработки сварного термопластикового заднего давления булкхеда, показанного в 2018 и 2019 годах (см. также «Новые горизонты в сварке термопластиковых композитов»). Сварка и лайновое производство — ключевые энэйблеры для термопластиков. И теперь мы должны вывести эти технологии из лаборатории в промышленность. И для того, чтобы промышленность поверила, что они действительно могут использовать эти технологии сварки, мы должны показать, что они могут быть автоматизированы, предсказуемы и контролируемы для надежности в реальных производственных задачах. И это то, что мы делаем».
Смола
- Как малосерийное производство стимулирует инновации и эффективность
- Могут ли органические материалы двинуть следующее поколение пластиков?
- Выбор правильного поставщика пластикового производства: практическое руководство
- Сборочные роботы 101: прецизионная автоматизация в производстве
- Решоринг производства в США: текущие тренды и влияние
- Как блокчейн трансформирует производство: безопасность, прозрачность, эффективность
- Устраните 8 потерь Lean Manufacturing: руководство к оптимизированному производству
- Современные производственные процессы: ключевые технологии и инновации
- Как 3D-печать изменит производство в ближайшее десятилетие
- Как 3D-печать революционизирует современное производство