



Ребра Wing of Tomorrow: одно-шаговые, термопластиковые и OOA консолидация для авиации нового поколения
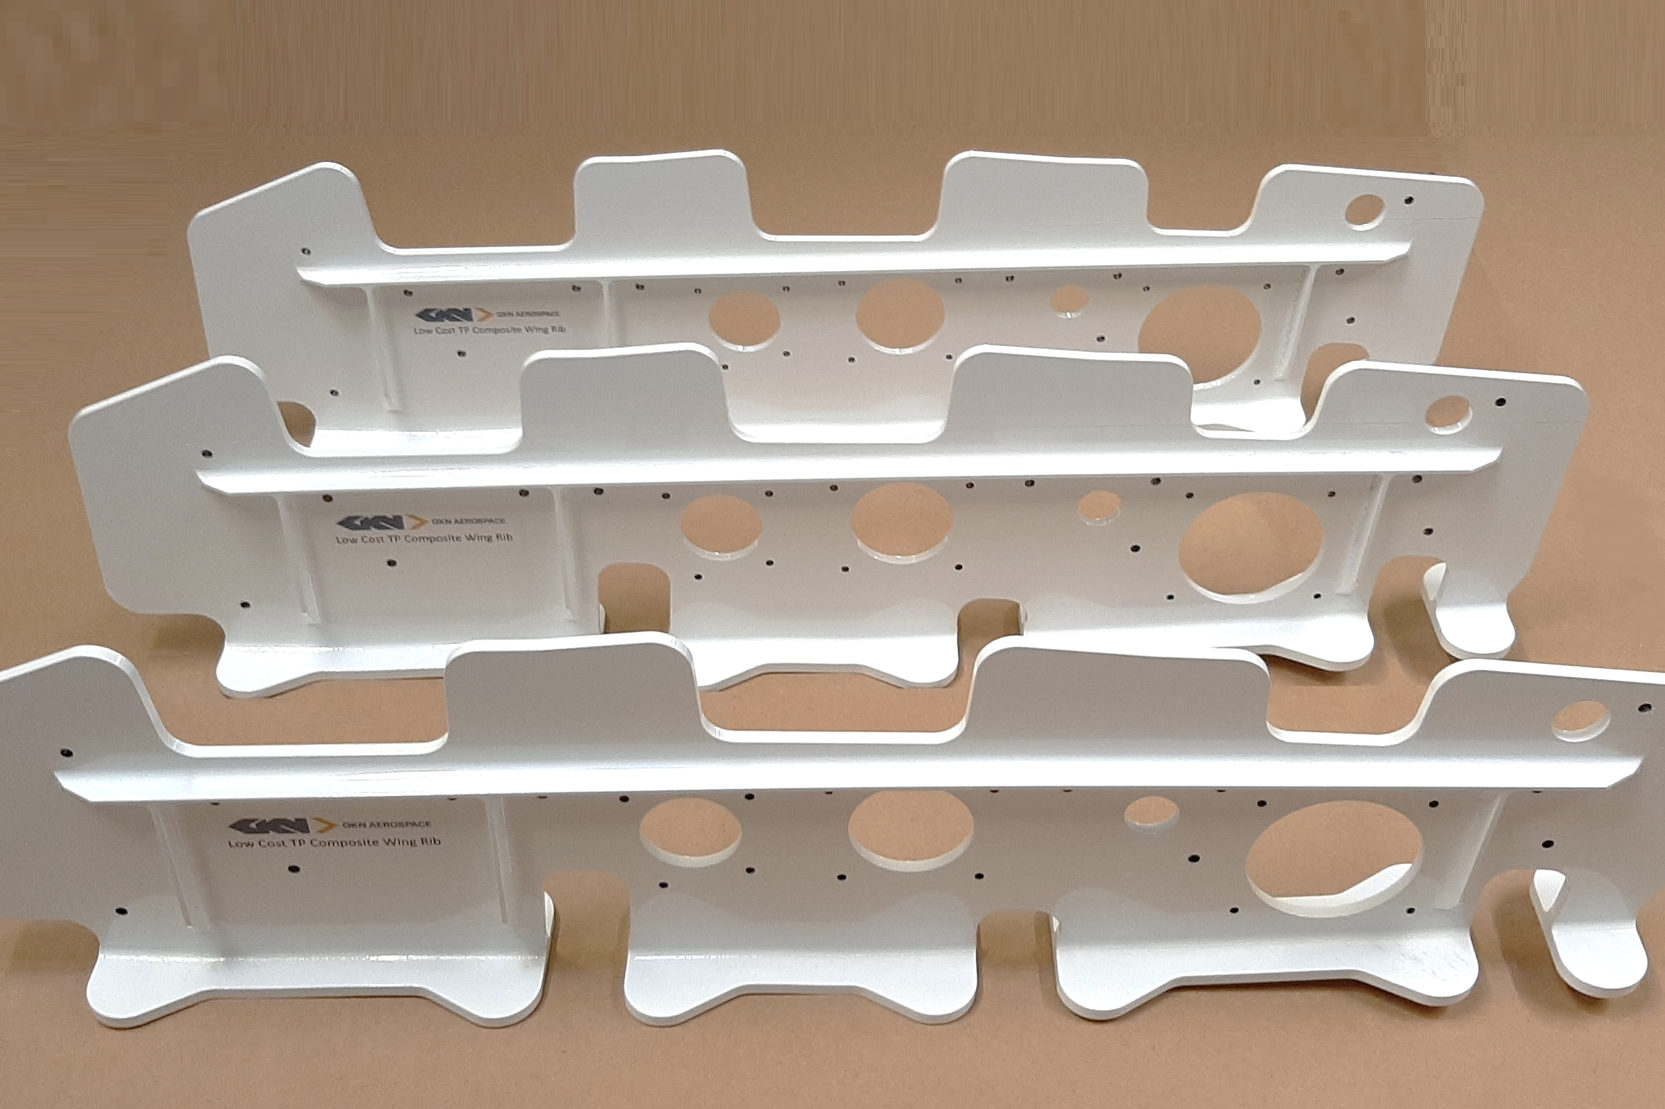
Программа Airbus Wing of Tomorrow (WOT), запущенная в 2015 году, потратила последние шесть лет на изучение более стоимоэффективных, более высокопропускных материаловых, производственных и сборочных технологий для крыльев узкофюзеляжных коммерческих самолетов (см. предыдущее освещение CW программы WOT).
По словам Арнта Оффринги, директора Глобального технологического центра GKN Aerospace Нидерланды (Хугевеен), GKN Aerospace (Бристоль, Великобритания) была очень активна в программе WOT, включая разработку демонстратора крылового шпангоута изготовленного методом смольной инфузии (RTM) и четырех алюминиевых крыловых ребер. Другой технологический демонстратор недавно доставленный GKN Aerospace включал разработку как стоимоэффективного термопластикового композитного ребра, так и инновационной, модульной пресс-системы для одно-шагового, внеавтоклавного (OOA) производства для его изготовления.
Переход к термопластикам
В 2018 году GKN Aerospace начала внутренние обсуждения о материалах и производственных технологиях, которые могли бы использоваться для производства пяти демонстрационных
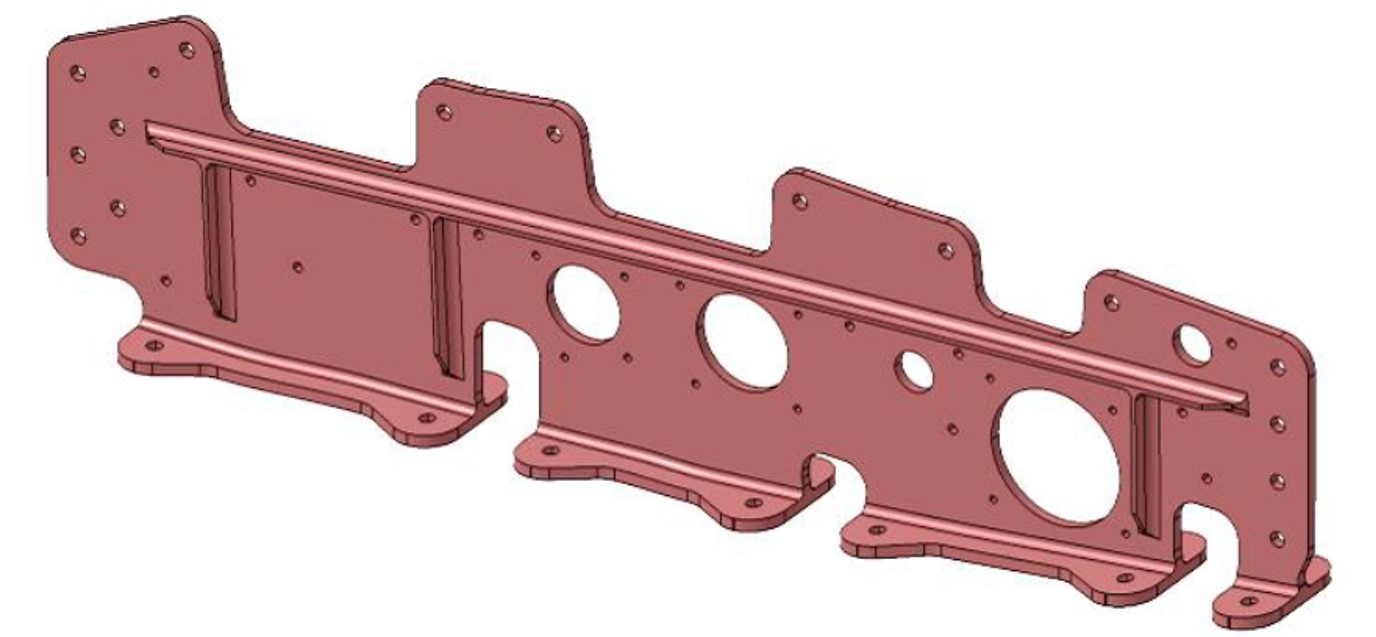
Проектирование ребра. Для обеспечения тонкой, легкой детали, дизайн ребра (верх) включает технологию стыка GKN (низ), с инъекционно-отлитыми заполнителями жестких ребер (середина, показано зеленым).
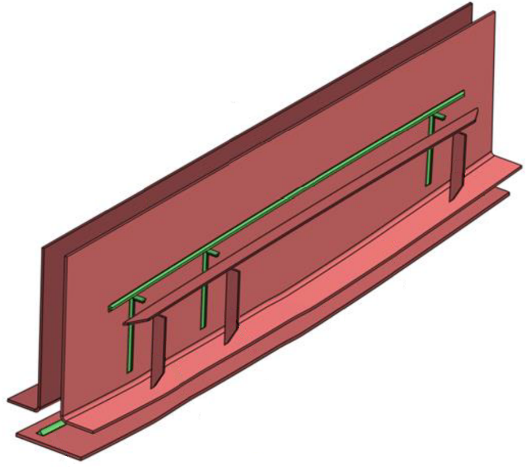
ребер для программы WOT. GKN Aerospace сравнила несколько материаловых вариантов, включая термореактивные и термопластиковые композиты. Алюминий, традиционный материал для коммерческих авиационных ребер, был выбран для производства четырех более крупных, внутренних ребер, но для меньшего, внешнего ребра компания решила исследовать композитный вариант. Оффринга отмечает, что поскольку демонстратор WOT будет композитным крылом, разработка композитного ребра, которое может конкурировать с алюминием, является логическим шагом.
«Композитное ребро на композитном крыле полезно по нескольким причинам», — говорит он. «Во-первых, использование композитов с композитами означает, что нет разницы в термическом расширении между материалами, как бы вы имели с металлическим ребром на композитном крыле или наоборот. Во-вторых, у вас не будет проблем или обеспокоенности относительно коррозии. Композиты также означают снижение веса. В последнюю очередь, использование композитов делает инспекцию легче».
Оффринга объясняет, что типичные металлические ребра требуют визуального человеческого инспекции после окончательной сборки крыла. Однако из-за расположения ребер внутри крыла, это означает, что большие эллиптические люки должны быть вырезаны в нижней обшивке крыла, чтобы люди могли войти в крыло для их инспекции. «Если вы переходите к композитному ребру, у вас меньше усталости в ребрах и меньше потенциальных трещин усталости, которые нужно инспектировать. Инспекция становится намного проще и менее интенсивной, и вам больше не нужно строить люки в обшивке крыла. Это будет непрерывная обшивка крыла», — говорит он.
Снижение веса, устойчивость к коррозии и менее инвазивные преимущества инспекции могли быть получены от термореактивных или термопластиковых композитов. «Мы сделали внутреннее исследование и посмотрели на вес, стоимость и индустриализацию, и после сравнения разных технологий выбор пал на термопластики, потому что у них был самый большой потенциал и лучший бизнес-кейс с точки зрения стоимости», — говорит Оффринга.
Учитывая ее более близкое расположение к аэрокосмическому центру технологий крыльев Airbus в Филтоне, Великобритания, filial GKN Aerospace в Бристоле, Великобритания, является главным хабом работы компании по WOT. Однако, учитывая экспертизу GKN Aerospace Нидерландов в термопластиках с ее дней как Fokker Technologies, две команды GKN Aerospace объединили силы для демонстратора ребра. «Дизайн был сделан в Великобритании, но производственная разработка была сделана в Нидерландах, так что это было действительно приятное сотрудничество между разными командами в GKN Aerospace», — говорит Оффринга.
Сю Партридж, руководитель WOT в Airbus, отмечает: «Сотрудничество с партнерами — важный аспект программы Wing of Tomorrow. Через комбинирование наших ресурсов мы можем прогрессировать решения, которые используют возможности обеих наших организаций для лучшего результата».
Для ребер WOT, доставленных Airbus, GKN Aerospace использовала ленты APC из углеродного волокна/полиэтеirkeтонкетона (PEKK-FC) Solvay (Брюссель, Бельгия), основанные на формулировке Novaspire PEKK-FC (FC) быстрого кристаллизации. Оффринга отмечает, что материал Toray Advanced Composites (Морган-Хилл, Калифорния, США) низкотемпературного плавления углеродное волокно/полиарилэтеirkeтон (PAEK) также оценивается как вариант для будущих реберных структур.
Проектирование ребра крыла нового поколения
На типичном узкофюзеляжном крыле самолета более 20 ребер. Термопластиковый композитный демонстратор ребра — 14-й на демонстрационном крыле; остальные будут демонстрировать альтернативные материалы и процессы.
Термопластиковые композитные ребра часто производятся штамповкой для маленьких самолетов, говорит Оффринга. Однако GKN Aerospace исключила традиционную штамповку как вариант для ребра WOT, потому что коммерческие авиационные крылья, даже для узкофюзеляжных как демонстратор WOT, подвергаются очень высоким нагрузкам сжатия и растяжения.
«Если бы вы штамповали термопластиковое ребро в традиционном смысле, то вам пришлось бы делать очень толстое ребро, с толстой стенкой, чтобы сделать его сильнее, чтобы оно выдерживало силы, действующие на него», — говорит Оффринга, и это нежелательно учитывая требования снижения веса. Кроме того, штамповка не смогла бы создать двусторонний нижний фланец компонента на ребре, где деталь соединяется с нижней обшивкой крыла; дополнительный компонент должен был бы быть изготовлен и заboltен к остатку ребра. GKN Aerospace нуждался в производственном процессе, позволяющем больше гибкости для дизайна, который команда имела в виду.

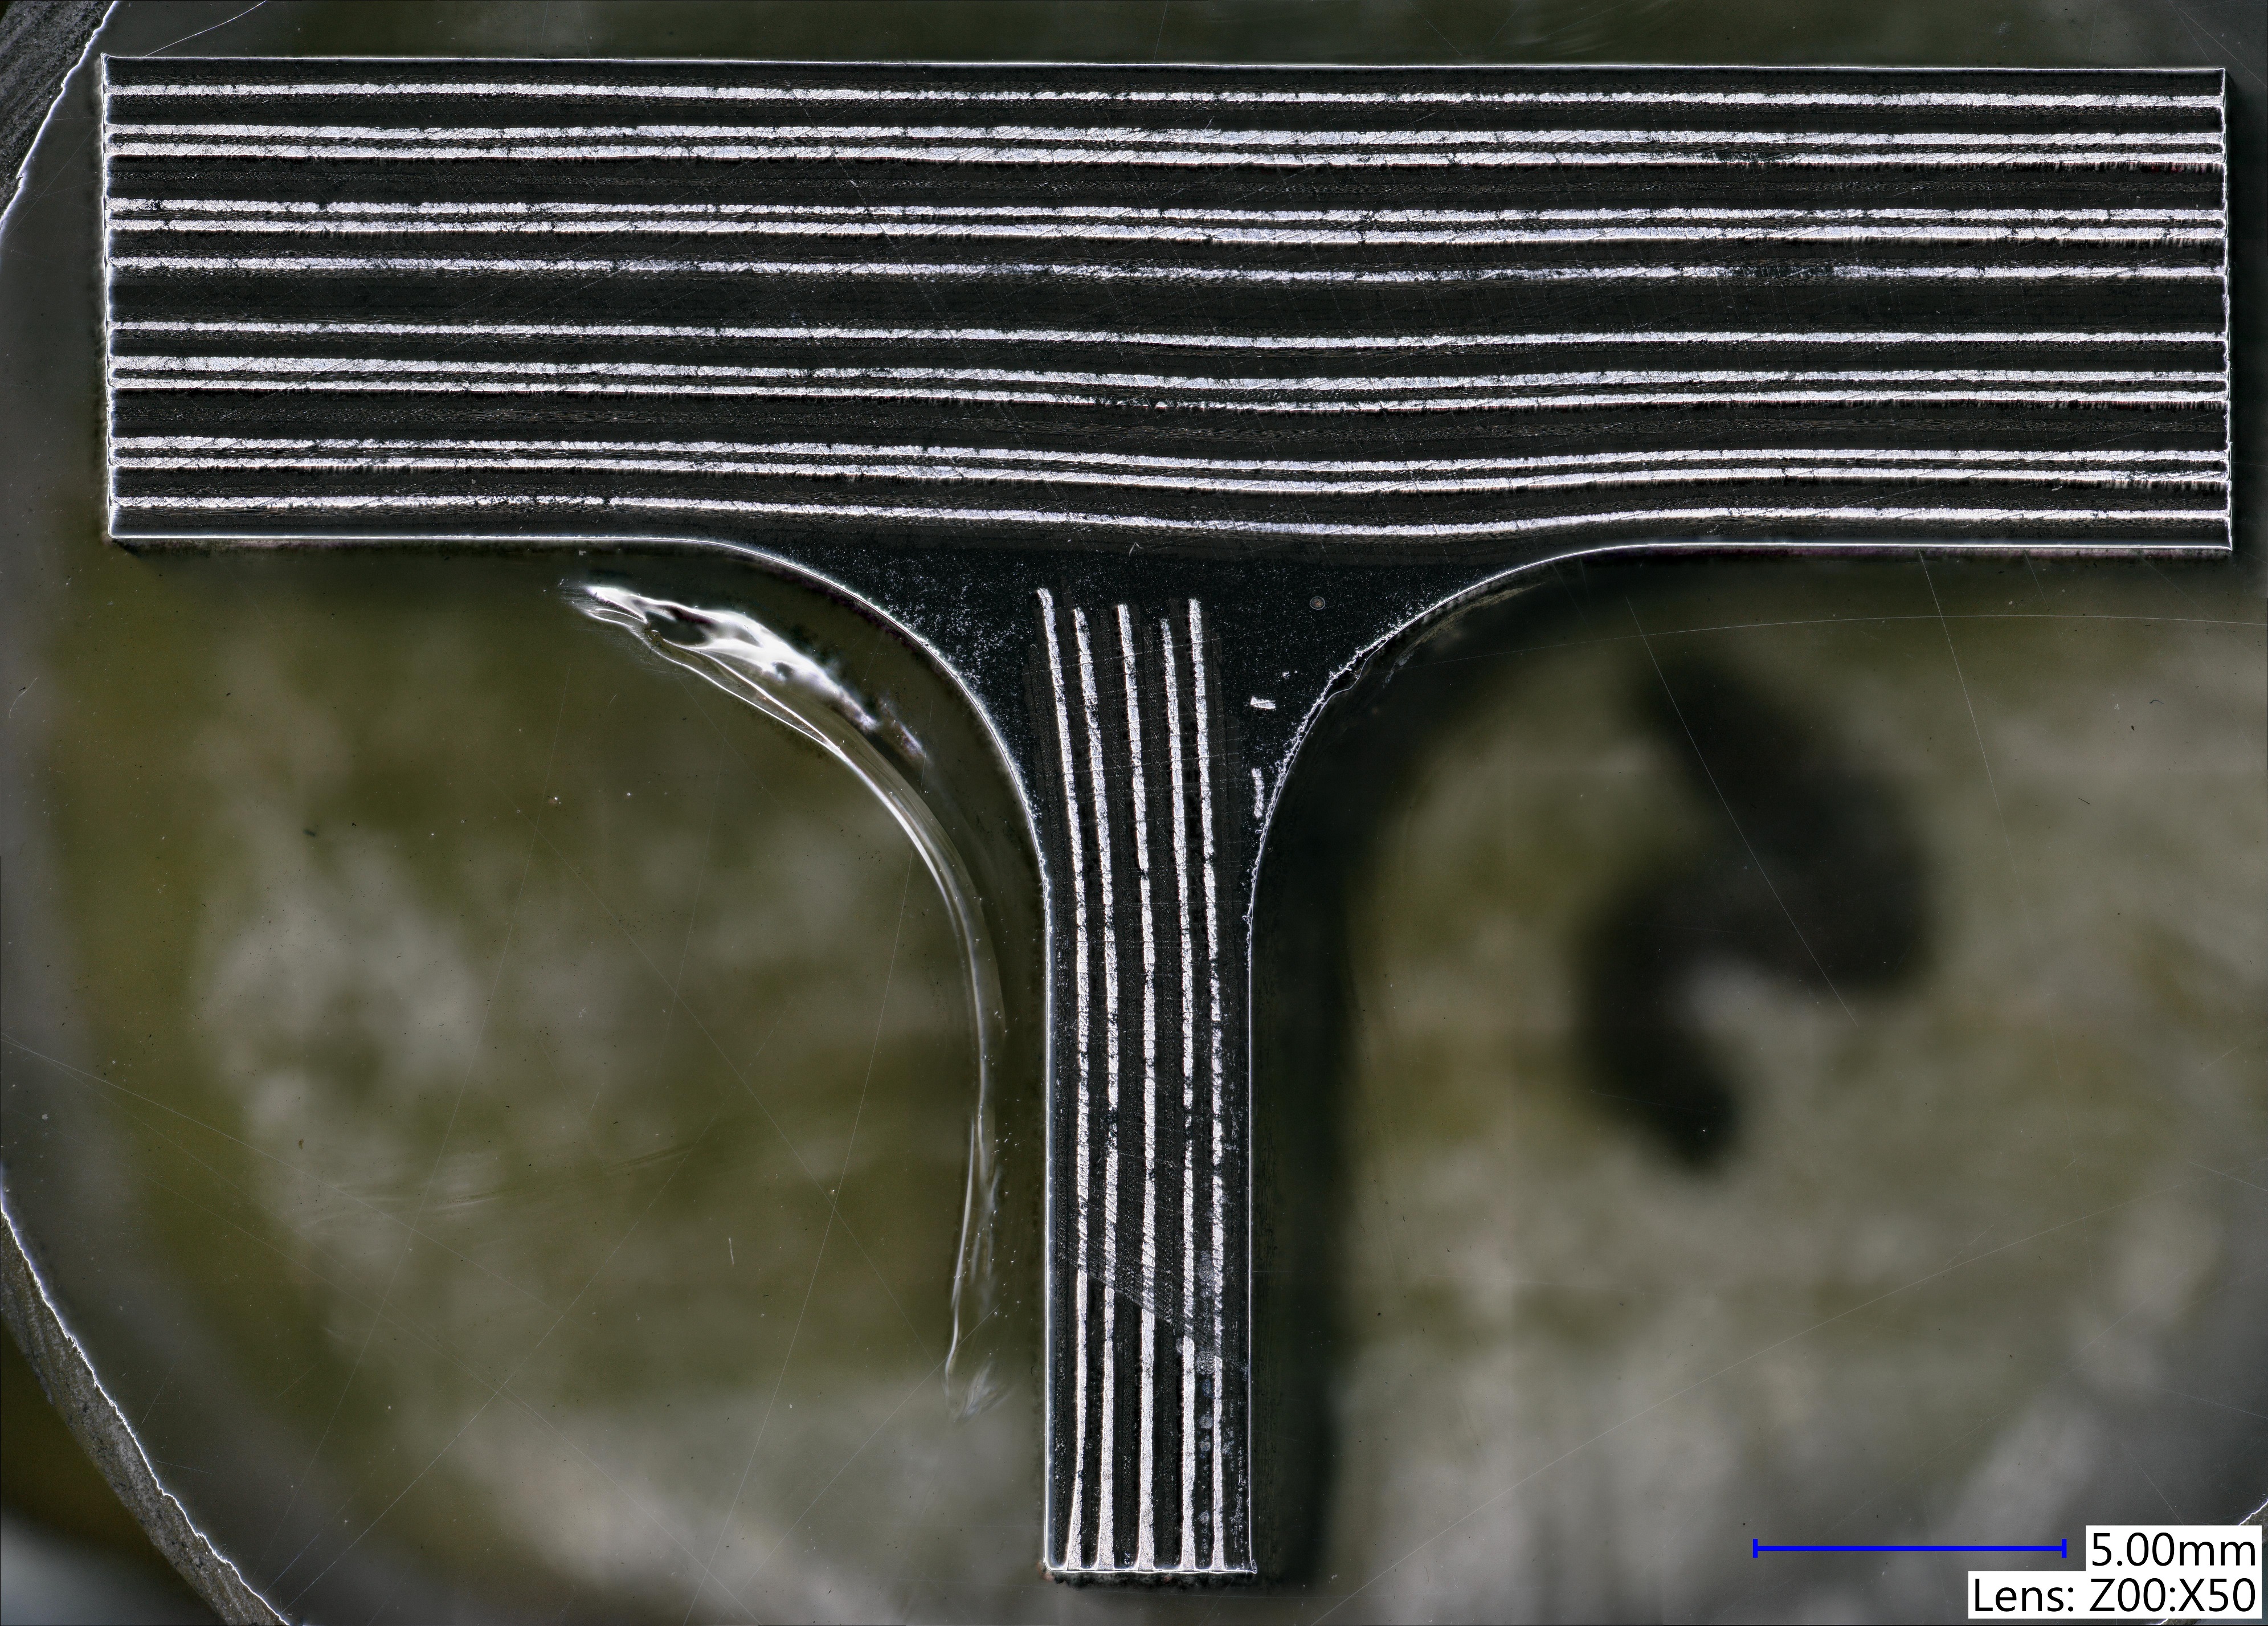
90-сантиметровое, 24-сантиметровое термопластиковое композитное ребро GKN Aerospace обладает вертикальной стенкой и двунаправленным 8-миллиметровым фланцем, выходящим из низа ребра. Для соблюдения весовых требований стенка только 7 миллиметров толщиной. Для предотвращения выгнутия и увеличения жесткости стенка армируется 3-миллиметровыми устывляющими элементами с использованием технологии стыка GKN, которая использует плоские заготовки жестких ребер и инъекционно-отлитые «заполнители» материалов для создания сильного, непрерывного стыка (см. «Термопластиковые первичные аэроструктуры делают еще один шаг вперед» чтобы узнать об использовании этой технологии на панели фюзеляжа Gulfstream, изготовленной с лентами углеродное волокно/PEKK-FC Solvay).
«Мы знали, что если мы сможем сделать эту форму в композитах и сделать ее надежной, то у нас будет очень легкий дизайн с снижением веса, который мы искали. Но проблема была, как сделать такую сложную форму стоимоэффективно и с высокими темпами? Вот где мы приложили усилие для создания этого нового продукта», — говорит Оффринга.
Одно-шаговое, OOA производство
Процесс строится на технологии, которую GKN Aerospace использовала ранее для проекта TAPAS (Thermoplastic Affordable Primary Aircraft Structure) и для разработки панели фюзеляжа для Gulfstream, использующей технологию стыка компании. Для ребра WOT GKN Aerospace разработала OOA, одно-шаговый процесс консолидации. «Мы перенесли нашу предыдущую работу на следующий уровень, уйдя из автоклава впервые», — отмечает Оффринга.
Сначала однонаправленные (UD) термопластиковые ленты режутся на правильные ширины, и ламинатор используется для предварительной формы плоских элементов в две L-образные предварительные формы стенки. Предварительные формы стенки, плоская предварительная форма для фланца, и более мелкие предварительные формы и инъекционно-отлитые заполнительные элементы, составляющие стрингеры, все загружаются в инструмент, который помещается внутри модульного ко-консолидационного пресса, похожего на пресс смольной инфузии (RTM). Пресс закрывается, и система мешков используется для создания давления как с горизонтальных, так и вертикальных направлений, симулируя давление в автоклаве. Интегрированная система резистивного нагрева приносит композит к температуре плавления кратковременно перед охлаждением для консолидации.
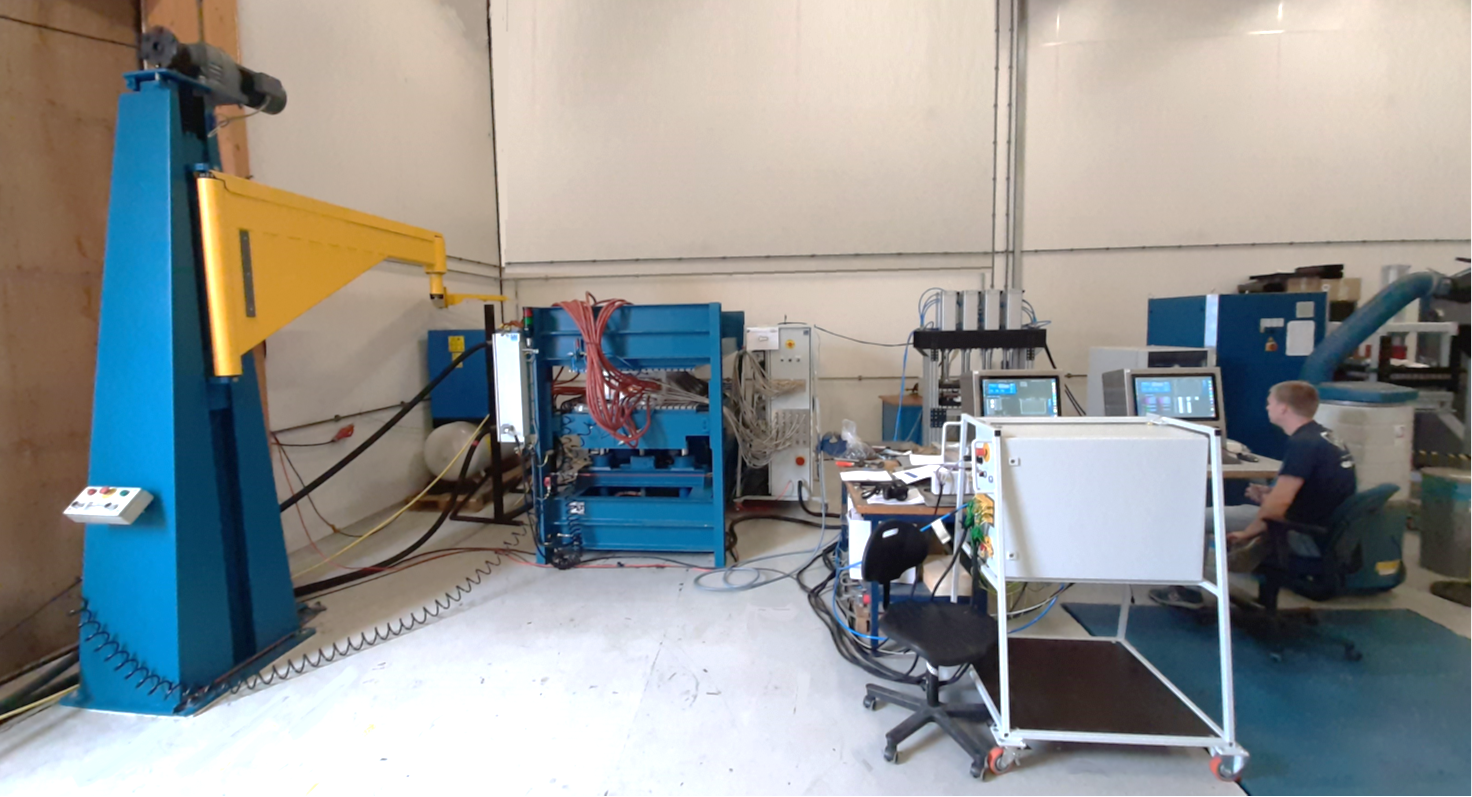
«Мы положили большинство усилий разработки в настройку и оптимизацию инструмента», — говорит Оффринга. Система спроектирована модульно; инструменты могут быть заменены для приспособления ребер с разными размерами или другими типами деталей, сохраняя ту же систему нагрева и охлаждения. Хотя не необходимая для этих ребер, пресс, разработанный GKN Aerospace в своем Технологическом центре, может вмещать детали до 6 метров длины, что также может включать другие панели или балки.
Система контроля процесса ключева при обработке термопластиков. Термопластики плавятся при более высоких температурах, чем термореактивные, и должны охлаждаться в контролируемом, последовательном процессе для минимизации искривления и максимизации кристалличности. «Очень важно контролировать точный процесс от начала до конца», — говорит Оффринга. «Тепловое управление циклом нагрева очень важно». (см. боковую панель «Проблемы термопластикового (TP) формования» в этой статье для более подробной информации о проблемах и важности контроля процесса при использовании термопластиков).
Специальные особенности инструмента используются для того, чтобы тонкие интегрированные жесткие ребра легко выпускались из инструмента. Снятая с формы деталь близка к чистовой форме, и затем обрезается для формирования готовой детали. От инструмента внутрь к инструменту наружу, весь процесс занимает около 45 минут. Это означает, что с одним прессом можно произвести около 15 крыловых ребер в восьмичасовой смене.
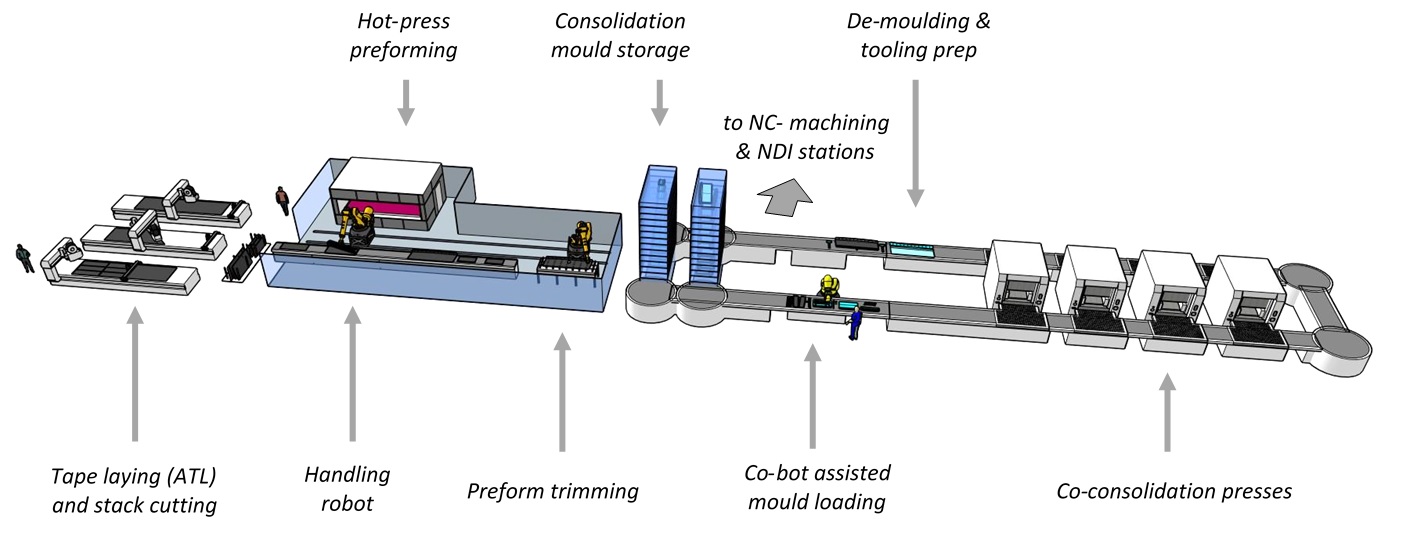
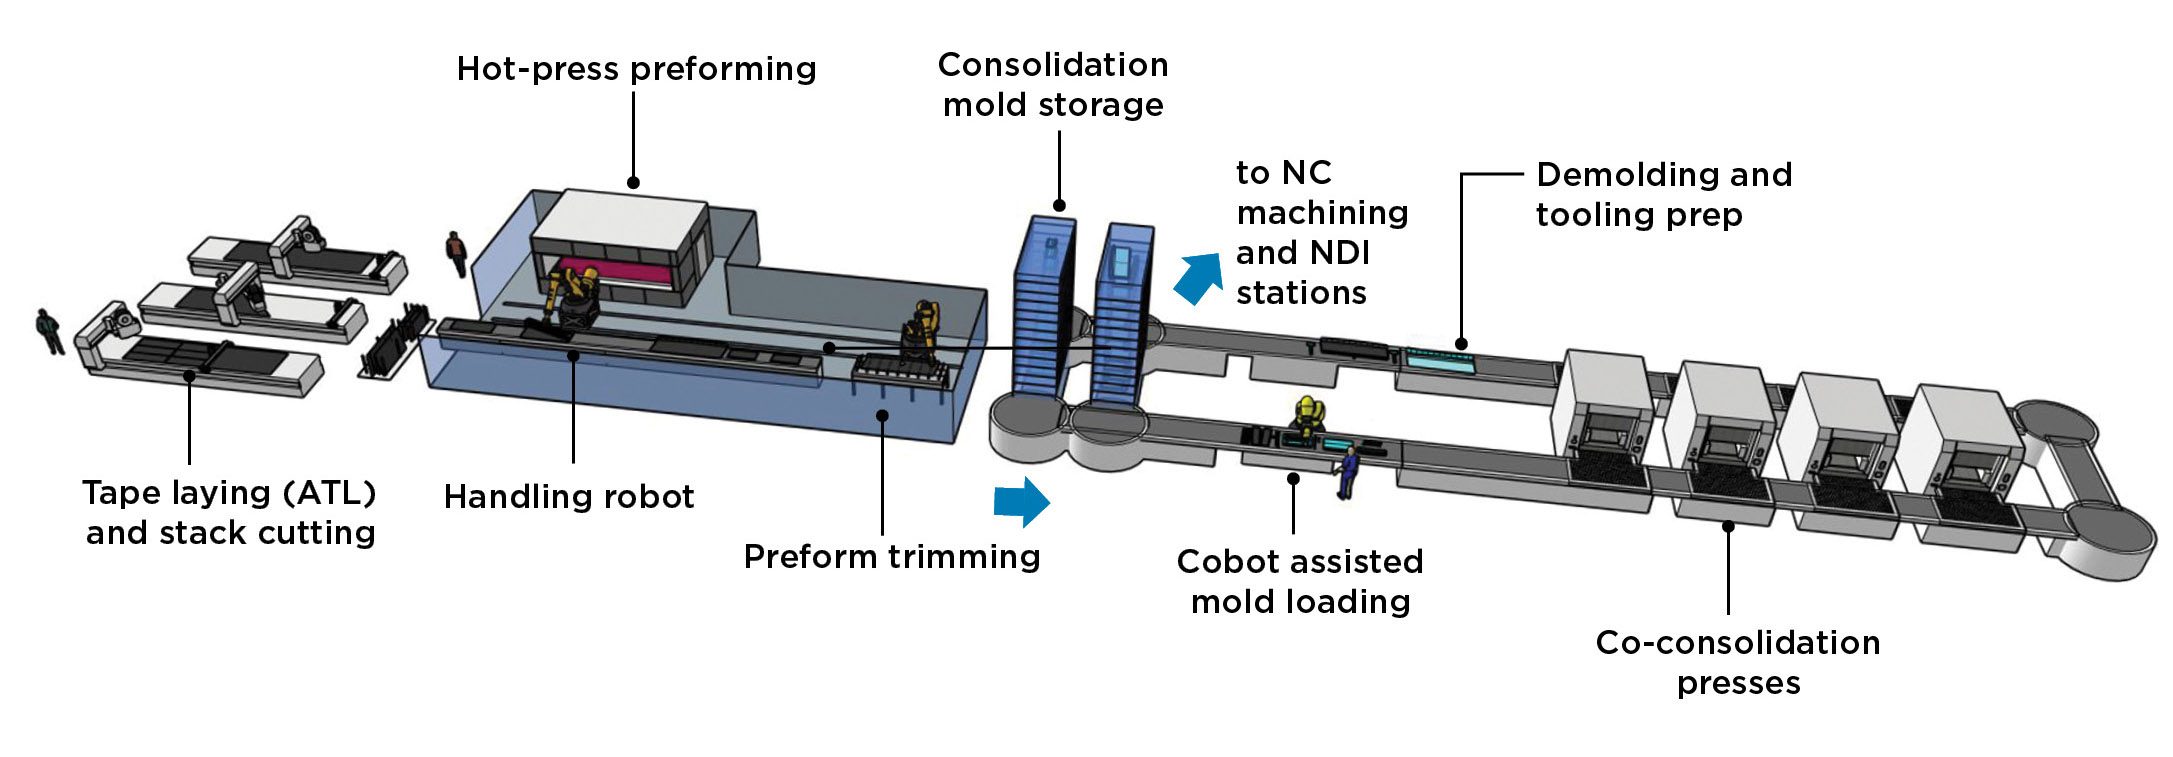
«В конечном счете это оказывается простым производственным процессом», — отмечает Оффринга. «Мы делаем много вещей сразу: ко-консолидируем предварительные формы с разными формами, создаем низ ребра с двунаправленным фланцем, и одновременно устывляем стенку с технологией стыка. В конечном счете, мы берем все элементы материала, помещаем их в инструмент, и создаем одну гомогенную деталь в один шаг обработки».
Тестирование, доставка и дальше
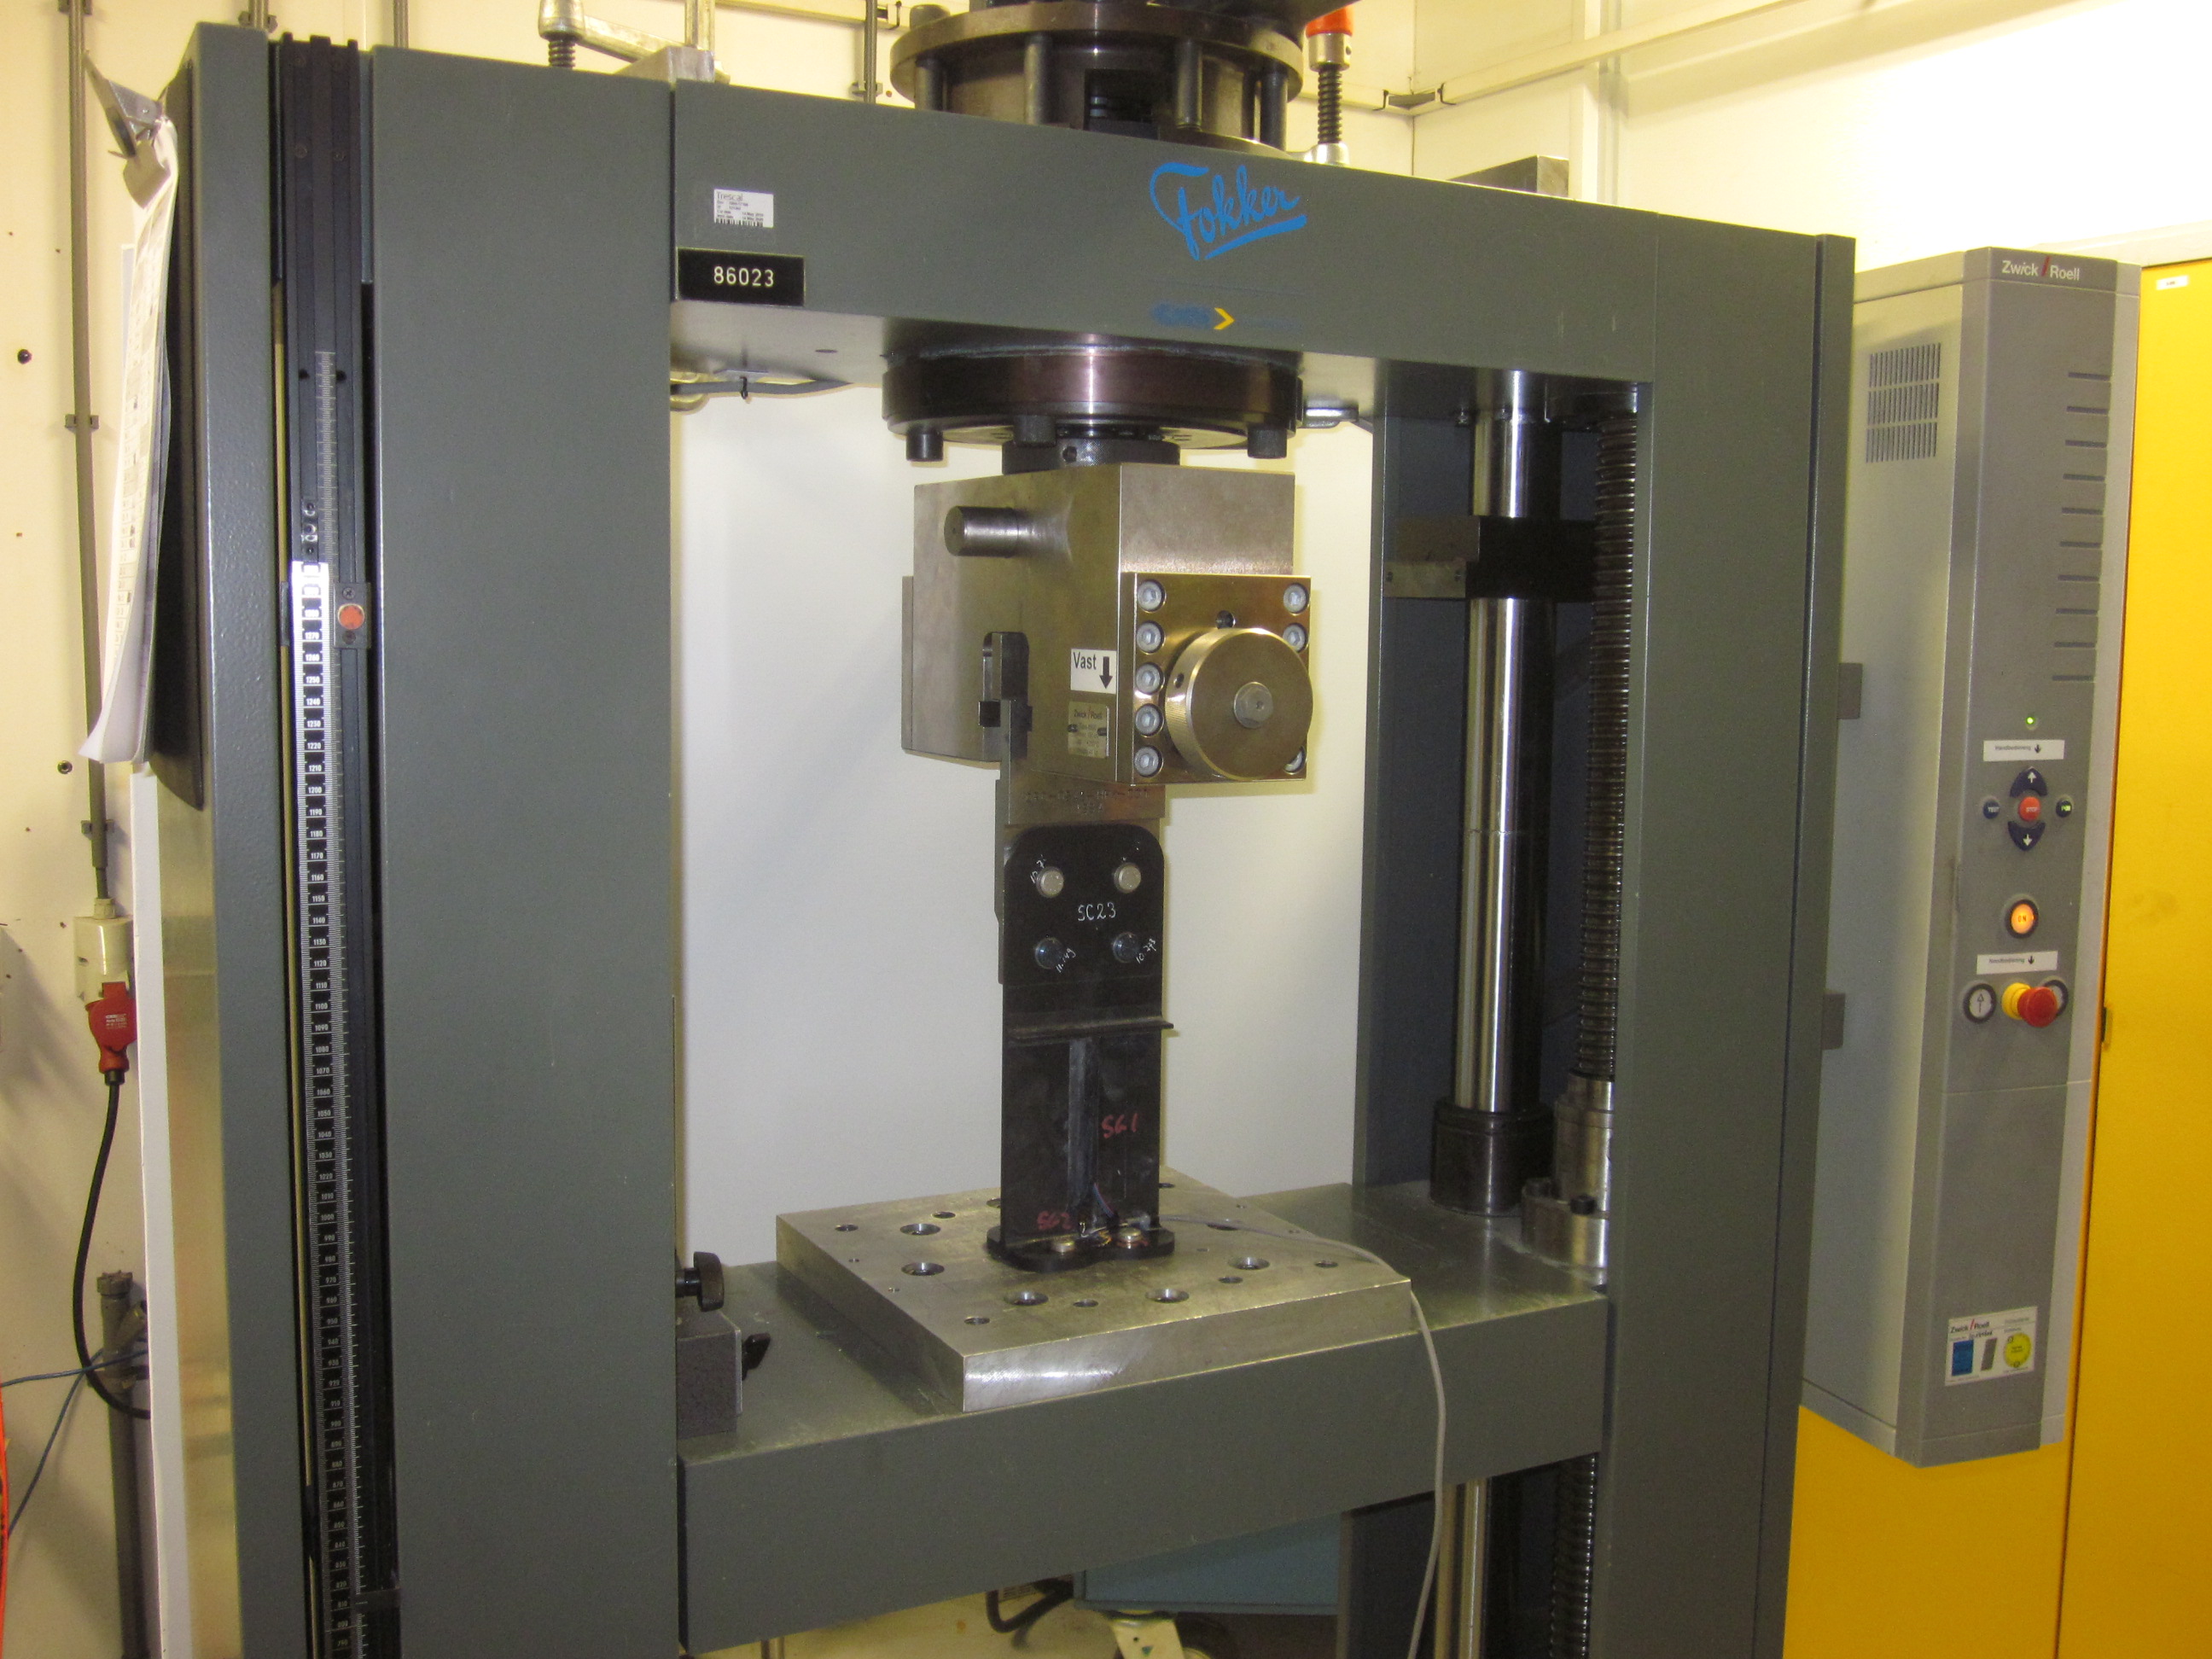
Тестирование. Подкомпоненты тестировались на соответствие требованиям прочности на растяжение и сжатие на объектах GKN на Острове Уайт и Хугевеене.
В конце 2019 года подкомпоненты ребер тестировались на объектах GKN Aerospace на Острове Уайт и Хугевеене, и Оффринга говорит, что они прошли требования нагрузок на растяжение и сжатие «с большим запасом». Он добавляет: «Оно сильное, оно надежное, оно легкое в производстве. Это концепция, которая оказалась именно такой, как мы надеялись». По сравнению с алюминиевой версией, Оффринга говорит, что термопластиковая композитная версия предлагает значительную экономию веса и стоимоэффективна.
Компания доставила три ребра Airbus, одно из которых будет собрано и протестировано на демонстраторе WOT. GKN Aerospace продолжает работать над оптимизацией своего процесса и материалов для коммерческих аэрокосмических ребер, как для Wing of Tomorrow, так и далее.
Смола
- Lanxess запускает 100% натурально-волокнистый термопластиковый композит — легкий, высокопроизводительный Tepex биок…
- Solvay усиливает производство термопластиковых композитов на новом объекте в Гринвилле
- Fraunhofer внедряет передовое автоматизированное оборудование Engel для R&D термопластиковых композитов
- Институт структур и дизайна DLR развивает технологию термопластиковых композитных фюзеляжей
- Solvay завершает строительство объекта по производству термопластиковых композитов в Гринвилле, ЮК, расширяя м…
- INEOS Styrolution расширяет производство новым сайтом для передовых термопластичных композитов StyLight
- Xenia запускает XECARB 11: передовые композиты полипропилена с коротким углеродным волокном
- Термопластиковая композитная труба готова революционизировать глубоководные операции
- NCAMP в NIAR завершает полную квалификацию ленты TenCate Cetex TC1225 T700GC 12K T1E
- TenCate объявляет о создании бразильского консорциума SPIRIT по термопластиковым композитам