



Станки для точной формовки проволоки: эффективные, повторяемые решения для современного производства
Хотя существует множество типов формовки проволоки, в серийном производстве используются специализированные станки. Эти станки для формовки проволоки могут использовать множество методов для достижения желаемых результатов, однако только некоторые из них позволяют получать повторяемые и быстрые результаты. В прошлом это достигалось с помощью станков с кулачками (CAM) для привода гиботехнологий (устаревшая технология). Эти 4-кулачковые станки требовали длительной наладки, множества пробных запусков и брака, а также больших партий, чтобы оправдать все затраты на наладку. Сегодня, благодаря ЧПУ-технологиям, новые и высокомодифицируемые станки формируют проволоку для сотен процессов — от арматуры для бетонных конструкций до стеллажей и тележек для покупок, а также миллионов других деталей, включая ювелирные изделия. Хотя эта производственная технология существует тысячелетия, она стала высокоспециализированной и высокотехнологичной отраслью.
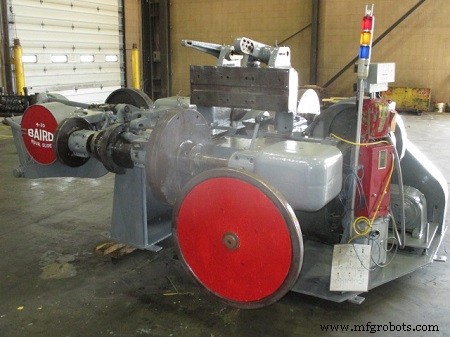
Что такое формовка проволоки?
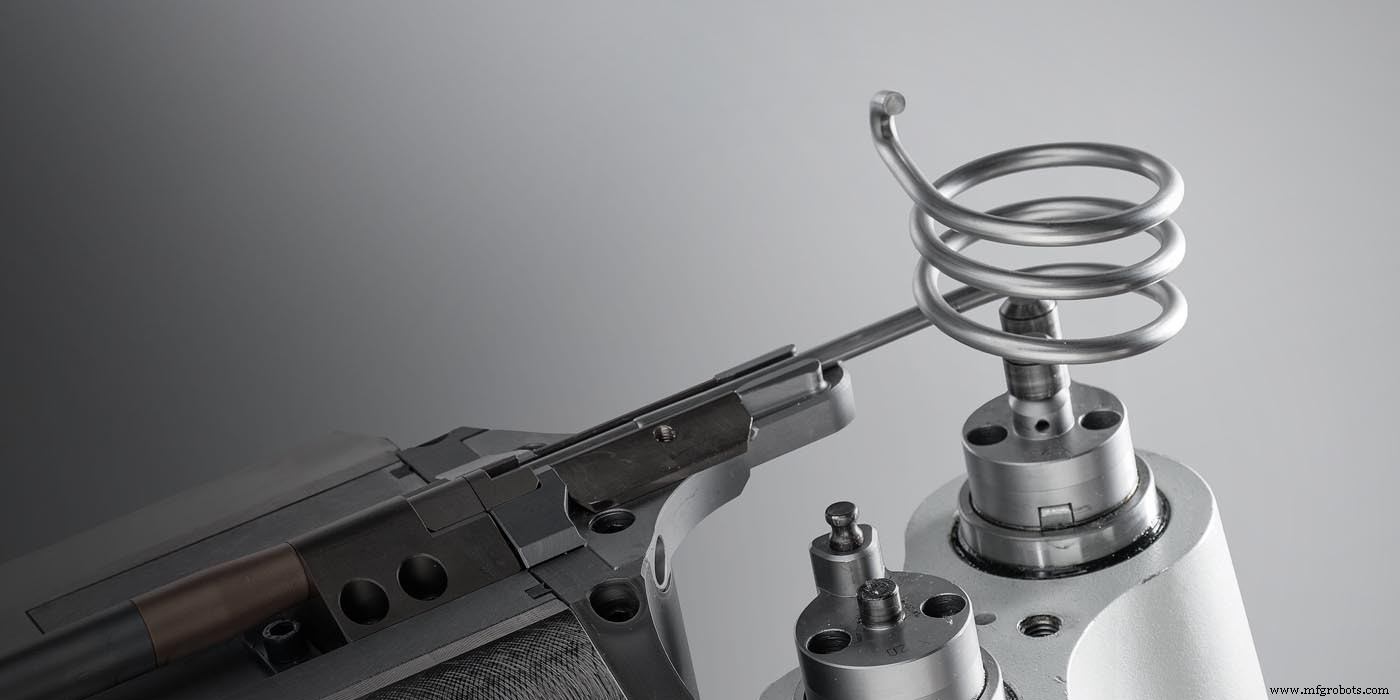
Формовка проволоки — это процесс взятия заготовки из проволоки, سواء из катушки или отрезка определенной длины, и ее гибки или формовки в конкретную конфигурацию. Это можно достичь либо вручную путем применения грубой силы для гибки проволоки вокруг контролируемых форм, либо, как в фокусе этой статьи, с использованием оборудования для подачи и манипулирования проволокой для получения желаемой формы. Формовка проволоки также может включать выпрямление и изменение круглого сечения проволоки для обеспечения правильной посадки в разрабатываемом изделии. Детали из проволоки могут принимать практически любую форму, включая одну из самых распространенных — пружины. Эти формы могут быть согнуты влево или вправо, вверх или вниз, под углом, свернуты в спираль и разрезаны. Их можно соединять в цепи или добавлять другие формы. Проволока может иметь очень малые диаметры (как в пружинах и ювелирных изделиях) или более 25 мм (1 дюйм) — для компонентов, используемых в строительстве и цепях.
Как работает ЧПУ-станок для формовки проволоки?
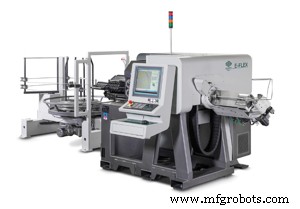
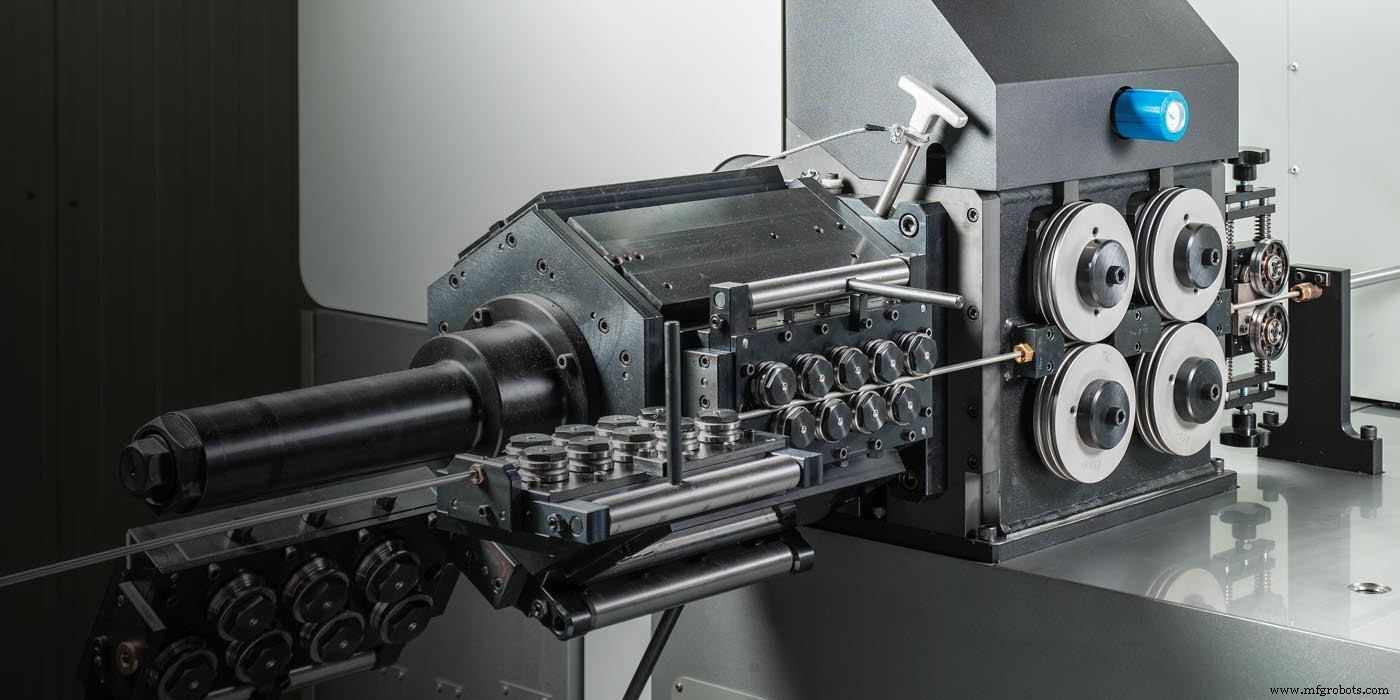
ЧПУ-станок для формовки проволоки использует систему раскрутки сырья из катушки и его подачу через серию противоположных колес, которые выпрямляют проволоку перед процессом формовки. Эта ось подачи контролируется ЧПУ-контроллером, который управляет общей длиной детали, расстояниями между формами и длинами всех формируемых элементов. После того как прямая проволока или пруток проходит через выпрямительные валы, она подается к подвижной головке, где с помощью ряда штампов и шплинтов головка поворачивается и вращается вокруг прямой проволоки, формируя ее серией запрограммированных гибов. После завершения детали до нужной длины автоматизированный нож режет проволоку от длины катушки до точного требуемого размера. На рынке существует несколько типов гиботехнологий для проволоки, некоторые из которых очень ограничены в применении. Эти 2D-гибатели не позволяют формировать проволоку ни в чем, кроме плоской модели. Более продвинутые 3D-гибатели обеспечивают неограниченные возможности формовки проволоки в трехмерном пространстве. Эти 3D-гибатели являются бесспорно предпочтительными решениями для формовки проволоки во всем мире, обеспечивая полную гибкость в программировании и проектировании.
Каковы критические компоненты станка для гибки проволоки?
Современный ЧПУ-станок для гибки проволоки, наиболее распространенный в сегодняшних производственных средах, состоит из нескольких критических компонентов. Вместе эти 5 ключевых элементов могут производить самые сложные формы и конфигурации проволоки.
Подача катушки (Coil Feeder): Подача катушки критически важна для обеспечения извлечения материала из катушки без запутывания или заклинивания, останавливающих весь процесс. Раскрутка должна быть приводной, позволяя материалу легко отделяться от катушки без ее сжатия и заклинивания.
Выпрямитель (Straightener): Выпрямительное устройство обеспечивает удаление всех свойств, полученных проволокой при производстве и хранении в виде катушки. Будь то формовка пружины или плоской детали, прямота подаваемой в гиботехнологическое устройство проволоки критически важна для точности и повторяемости процесса.
Фаска (Chamfering): Один или оба конца проволоки должны быть фасованы в том же процессе механической обработки и формовки, устраняя острые резаные кромки или заусенцы от процесса отрезки. Качественный станок включает процесс фаскировки непосредственно в гибатель и не требует отдельной ручной операции фаскировки.

Гиботехнологическая головка (Bending Head): Гиботехнологическая головка — это место, где применяется вся формовка. Радиусы, углы и формы создаются одной или несколькими подвижными гиботехнологическими головками, позволяющими формировать и наматывать проволоку при подаче через устройство подачи для острых или переменных углов и радиусов.
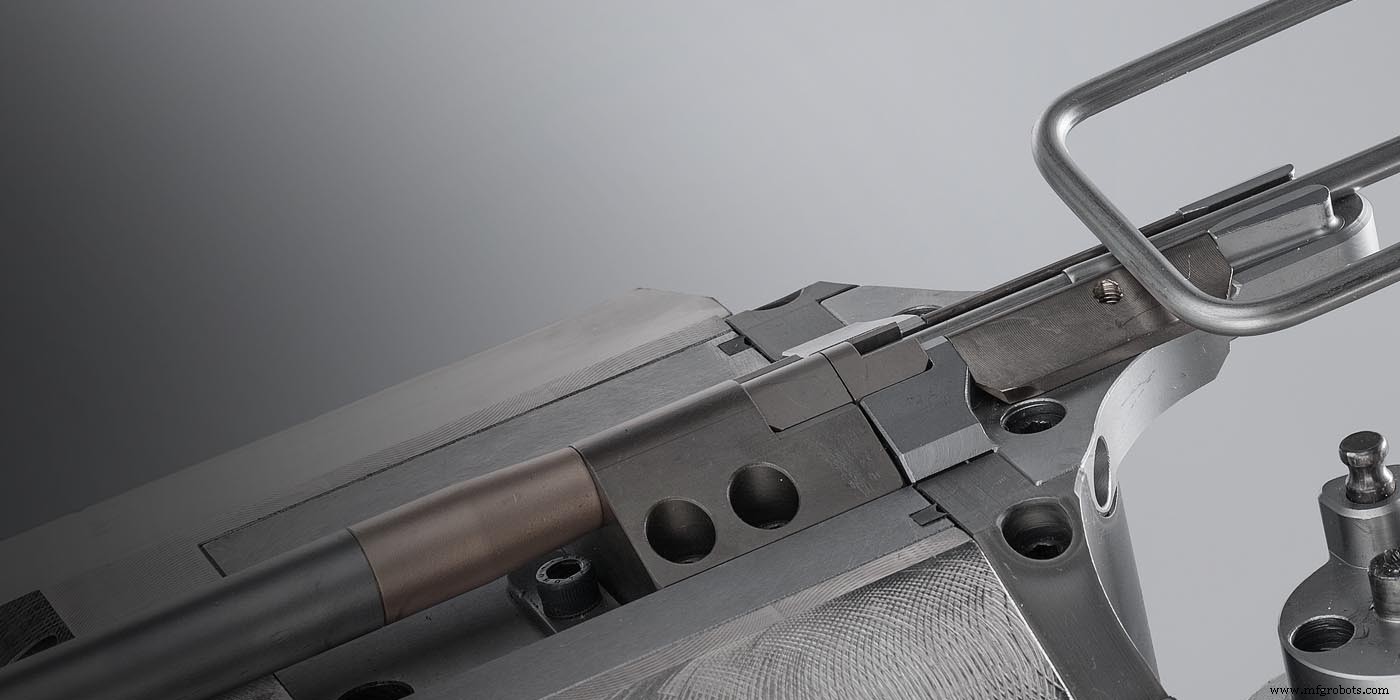
Резка (Cutting): Система резки или срезания на 3D-гибателе для проволоки также должна быть программируемой осью станка, так как это финальный элемент процесса формовки.
В Southern Fabricating Machinery Sales, Inc. мы являемся экспертами в формовке проволоки и можем помочь вам с вашими потребностями в 3D-формовке проволоки. Свяжитесь с нами сегодня по телефону 813-444-4555 или по электронной почте sales@southernfabsales.com для получения дополнительной информации или помощи с вашими потребностями в 3D-гибке проволоки.
Промышленное оборудование
- Экспертная перевозка оборудования из Канады в США – Надежные экспортные услуги
- Промышленные машины 2020 и далее: новый рубеж Индустрии 4.0
- Как ременные передачи приводят в движение промышленные станки: ключ к эффективному производству
- Мастерство тяжелого подъема: как краны Demag обеспечивают надежность и производительность
- Как застраховать б/у оборудование: полное руководство
- Максимизируйте срок службы б/у оборудования: 5 проверенных стратегий обслуживания
- Как американская грузовиковая индустрия безопасно поставляет и транспортирует б/у оборудование
- Избегайте 7 частых ошибок при покупке нового или б/у оборудования
- Откройте 5 основных станков для вашего цеха по металлообработке
- Точная оценка б/у оборудования: проверенный подход