



Освоение уплотнения асфальта: ключевые техники для долговечного покрытия
Уплотнение асфальта — это важнейший этап процесса укладки гибкого покрытия. Производство, укладка и уплотнение горячего асфальтобетона (ГАБ) или теплого асфальтобетона (ТАБ) ограничены во времени — именно поэтому задержки в этом строительном процессе недопустимы. Даже незначительные задержки могут помешать достижению конечной цели — создания долговечных покрытий.
Понимание того, как выполнять каждый этап процесса уплотнения асфальта, крайне важно — соблюдение передовых практик является критически необходимым. Вот самые важные аспекты каждого шага.
ТРИ ФАЗЫ УПЛОТНЕНИЯ АСФАЛЬТА
Исторически в отраслей асфальтоукладки признавалось, что удаление воздушных пустот из укладочных материалов включает множество операций. Это достигается в течение трех фаз уплотнения асфальта:
- Распределитель асфальтоукладчика — первый инструмент, используемый для повышения несущей способности материалов покрытия в процессе укладки.
- Роликовое уплотнение — следующий этап. В зависимости от применения, спецификаций материалов, типа асфальтоукладчика и других переменных, для дальнейшего повышения плотности покрытия задействуется один или несколько каток.
- Финальная фаза — уплотнение трафиком за счет проезжающих транспортных средств. Отрасль признает, что большие объемы грузового автотранспорта дополнительно уменьшают воздушные пустоты в покрытии. Это верно даже тогда, когда покрытие было надлежащим образом уплотнено на этапах укладки и роликового уплотнения в ходе строительства.
Рассмотрим подробнее процедуры каждой фазы.
ПРОЦЕСС УПЛОТНЕНИЯ РАСПРЕДЕЛИТЕЛЕМ АСФАЛЬТОУКЛАДЧИКА
Многие переменные влияют на способность распределителя асфальтоукладчика удалять воздушные пустоты из асфальтобетонной смеси. В зависимости от типа распределителя, его веса, скорости укладки и других факторов, плотность материала после укладки может варьироваться от 70% относительной плотности до 90% и даже выше в некоторых случаях. Распределители, использующие вибрацию при укладке, как правило, обеспечивают несколько более низкую общую плотность, но позволяют достигать более высоких скоростей укладки для приложений, где производительность важнее. Вибрационные распределители позволяют укладку со скоростью до 30 метров в минуту.
Тамперные распределители, оснащенные одинарными или двойными тамперными балками, обычно обеспечивают более высокую плотность, но при более низких скоростях укладки. Прямолинейная скорость тамперных распределителей ограничена частотой тамперов и шириной тамперной балки, что связано с контактной поверхностью. Скорости укладки с тамперной балкой редко превышают 10 метров в минуту. Это обычно считается слишком медленным для типичных в Северной Америке работ по асфальтоукладке.
Температура, при которой покрытие укладывается асфальтоукладчиком, важна для успешного уплотнения, но она зависит от материала. Камне-мастичный асфальт (SMA) производится со связующими, которые относительно жестки, и заполнителями, часто кусковидными и крупнозернистыми. SMA регулярно производится при температурах выше 176°C и укладывается до остывания смеси ниже 149°C.
Superpave-смеси с полимерно-модифицированными связующими производятся и обрабатываются при аналогичных высоких температурах. Маршалл-смеси с обычными битумными связующими готовят при несколько более низких температурах для предотвращения повреждения связующего перегревом. Эти смеси обычно укладываются при температурах от 121°C до 149°C. Новейшие технологии смесей, называемые теплым асфальтобетоном (ТАБ), позволяют снизить температуры производства на 38°C для значительной экономии энергии.
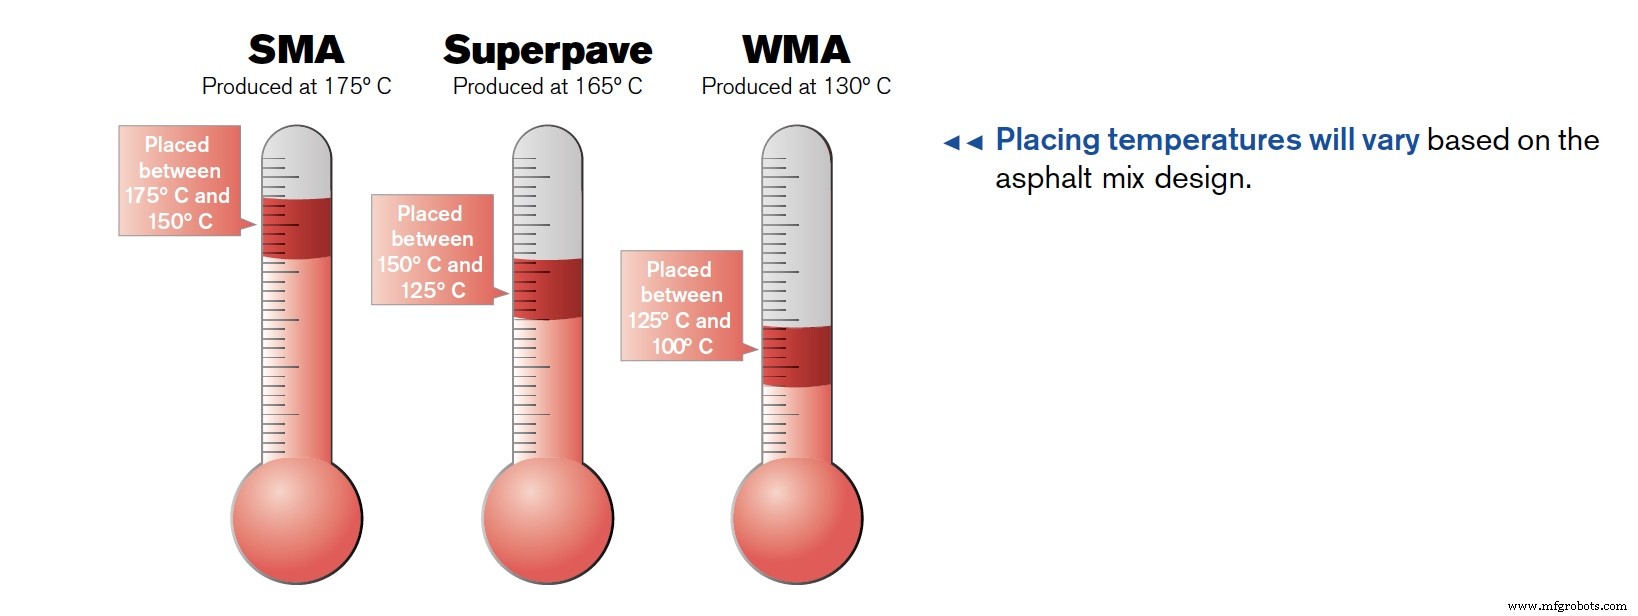
Время обработки для всех этих смесей примерно одинаково. Равномерность температуры в процессе укладки имеет решающее значение для достижения однородного содержания воздушных пустот и несущей способности покрытия.
ПРОЦЕСС РОЛИКОВОГО УПЛОТНЕНИЯ
Процесс роликового уплотнения неотъемлем для строительства высококачественных гибких покрытий. При следовании за асфальтоукладчиками с вибрационными распределителями катки должны в среднем увеличить плотность материала на 20%. Это должно быть завершено до того, как температура асфальтобетонной смеси упадет ниже предела пластичности. В зависимости от свойств смеси и других переменных, этот нижний температурный предел может составлять от 80°C до 50°C в зависимости от рецептуры смеси и свойств битумного связующего.
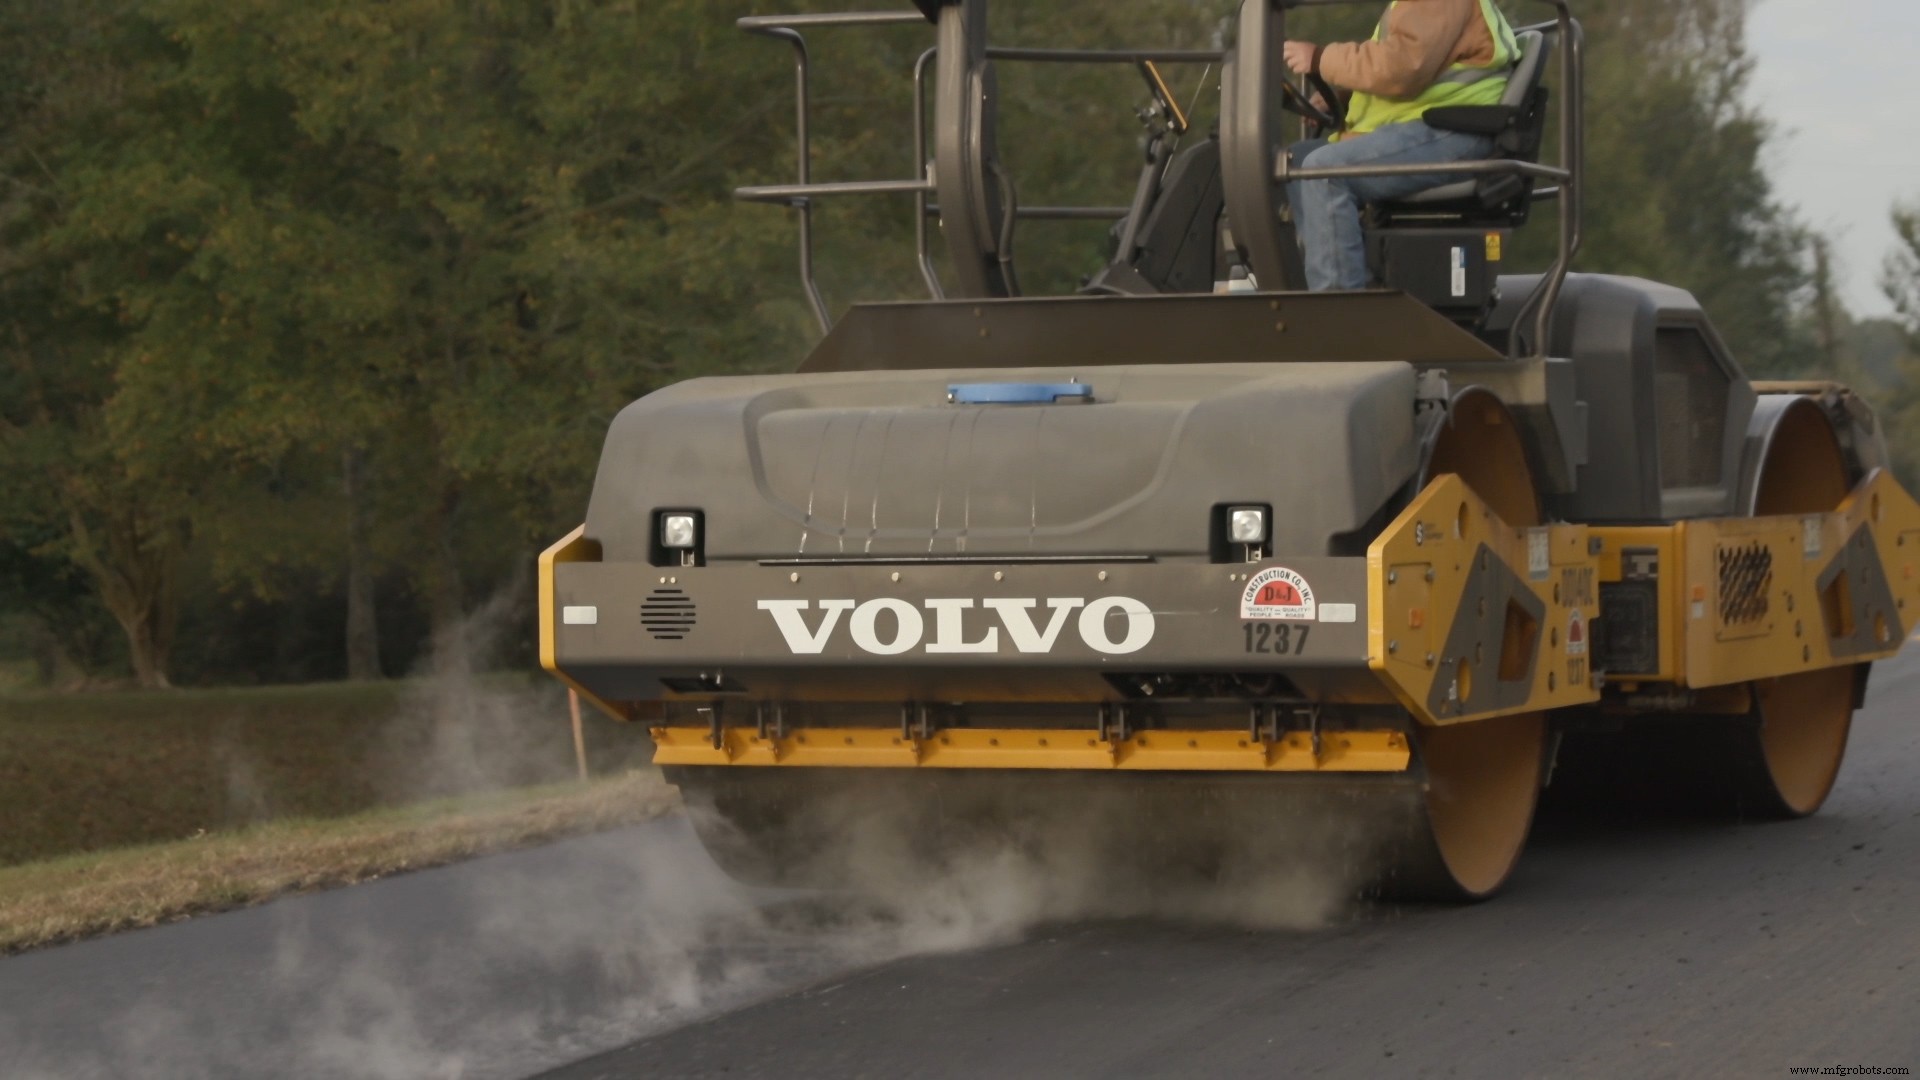 Прокаточный этап (breakdown rolling) — самая важная часть процесса уплотнения асфальта, на котором удаляется большая часть воздушных пустот из структуры покрытия. Важно выбрать правильный тип и размер уплотнительной техники для прокаточного этапа и обеспечить равномерное покрытие всей поверхности покрытия.
Выбор прокаточного ката часто основывается на его ширине качения и оптимизации равномерного покрытия уложенной полосы. Например, если ширина укладки составляет 3,66 м, прокаточный каток с шириной барабана 2 м может покрыть ширину полосы за два прохода рядом с достаточным заездом краев барабанов и перекрытием в центре.
Выбор прокаточного ката с более узким барабаном снизит производительность, так как потребуется три прохода рядом для надлежащего покрытия полосы. Выбор ката с более широким барабаном не повысит производительность. Более того, это может привести к неравномерной плотности полосы при чрезмерном перекрытии в схеме качения.
Каты, следующие за прокаточным, также должны быть выбраны так, чтобы катовый поезд обеспечивал обе цели — плотность и гладкость — сохраняя баланс производительности, заданный асфальтоукладочным поездом.
ПРОЦЕСС УПЛОТНЕНИЯ ТРАФИКОМ
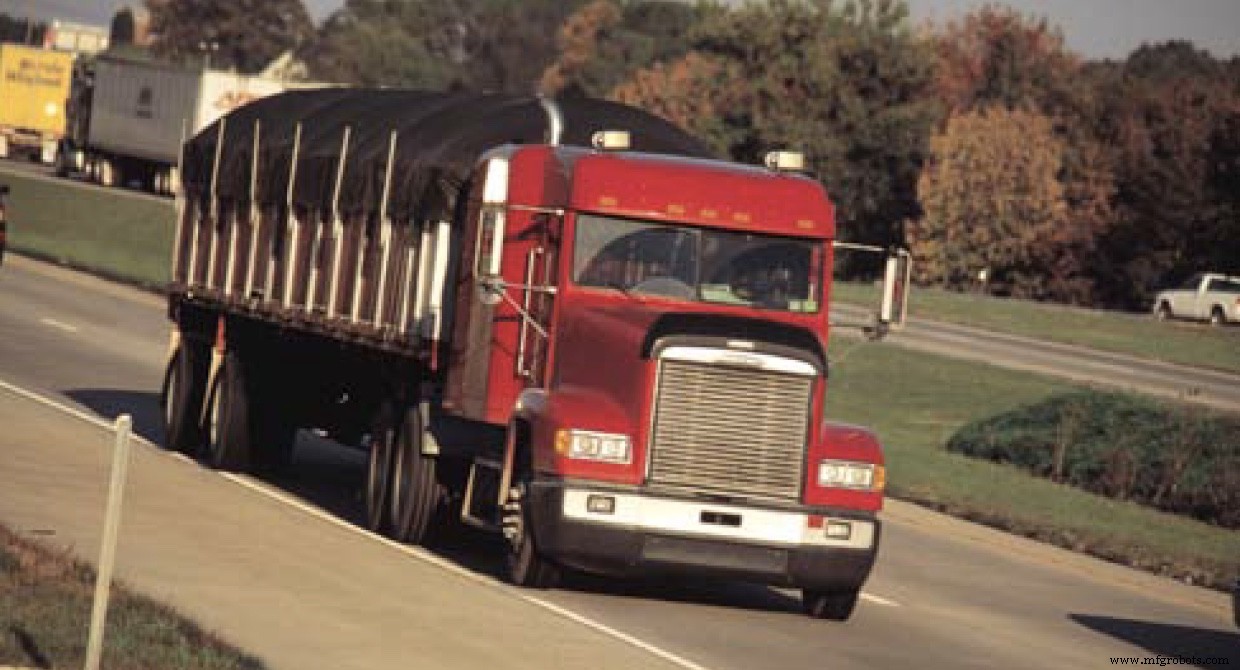
Ведомства и исследовательские группы в отрасли гибкого дорожного покрытия доказали, что покрытия подвергаются дальнейшему уменьшению воздушных пустот под действием веса трафика. AASHO Road Test — серия экспериментов, проведенных Американской ассоциацией штатных должностных лиц по автомагистралям в конце 1950-х для определения производительности структур покрытий под нагрузкой. Специальный отчет, выпущенный после этих испытаний, показал, что наибольший ущерб покрытиям наносит грузовой трафик на автомагистралях. Законная нагрузка для тандемных осей прицепов составляла 21 770 кг на осях прицепа и 5 440 кг на осях седельного тягача. Один полуприцеп с косонительными шинами под давлением 4,8–5,5 бар наносил больше повреждений покрытию, чем более 50 000 легковых автомобилей и пикапов.
Способность правильно проектировать и строить структуры гибких покрытий позволяет трафику уплотнять покрытие без раннего выхода из строя или чрезмерных дефектов поверхности. Внимание к деталям при выборе материалов, проектировании покрытия и полевых строительных работах приведет к созданию долговечных гибких покрытий, требующих только планового обслуживания. Успешное уплотнение асфальта закладывает основу финансовой ответственности, удовлетворяет автомобилистов и помогает избежать заторов в зонах строительства.
Промышленное оборудование
- Полиэфирные смолы: основное руководство для композитных применений
- Тканые ткани: основы для композитного производства
- Основы и лучшие практики ЧПУ-токарной обработки
- Фрезерные станки 101: полное руководство по функциям, компонентам и применению
- Электрические щиты управления: основы проектирования для безопасности и ROI
- Ladder Logic 101: Основы для успеха в автоматизации
- Освоение шероховатости поверхности: полное руководство по измерению и функции
- Переход от гидравлики к электрическим приводам: ключевые моменты
- Системы торможения ветряков: конструкция, принцип работы и эффективность
- Основное оборудование буровых установок: принципы работы и ключевые компоненты