



Лазерная сварка: процесс, преимущества и руководство по выбору
1. Что такое лазерная сварка?
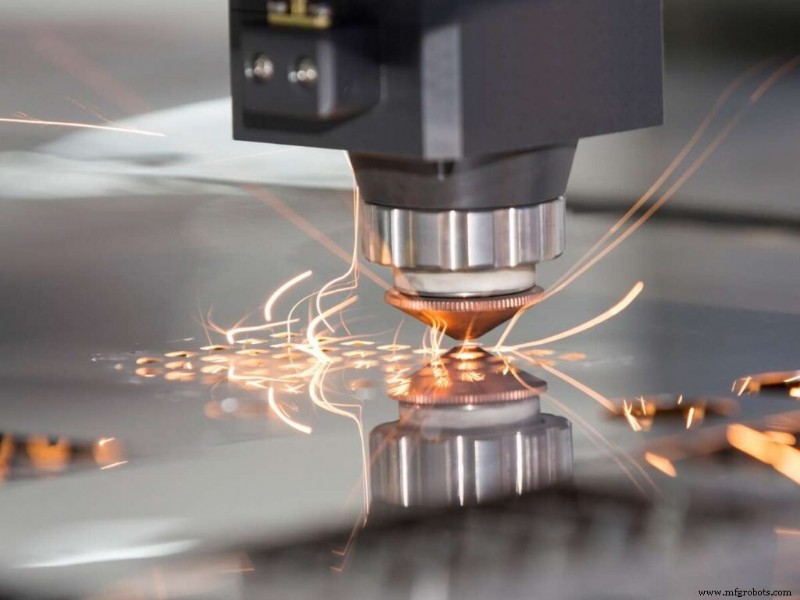
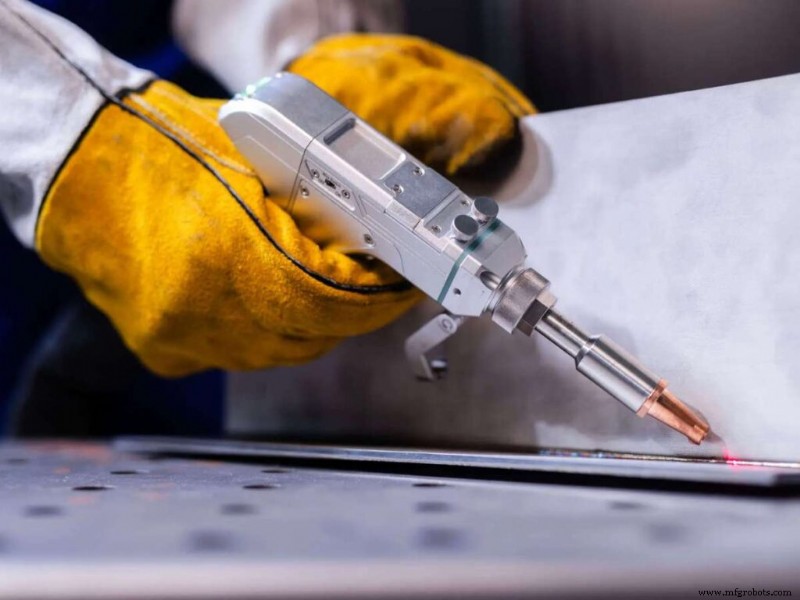
Лазерная сварка использует тесно сфокусированный луч света для сварки металлов или термопластиков. Луч доставляет энергию непосредственно в шов, создавая минимальный тепловой вход и деформацию. Ее точность, скорость и высококачественные швы делают ее предпочтительным методом в автопроме, авиакосмической, медприборах и электронике.
2. Как работает лазерная сварка
Процесс начинается с лазерного источника, генерирующего когерентный, высокоинтенсивный луч. Направленный на заготовку, луч плавит материал, позволяя деталям сплавиться при затвердевании расплавленной зоны. Используются две основные техники:
- Проводимостная сварка: Лазер нагревает поверхность, создавая мелкий, широкий шов, подходящий для эстетических или низконагруженных применений.
- Сварка «ключевое отверстие» (Keyhole): Луч проникает глубоко, образуя узкий, глубокий шов, идеальный для высокопрочных, глубокопроникающих заданий.
Ключевые параметры — мощность луча, фокальная позиция, отражательная способность материала и скорость сварки — настраиваются для достижения стабильных, дефектно-свободных соединений.
3. Типы лазерных сварочных станков и их применения
CO₂ лазерные сварочные станки
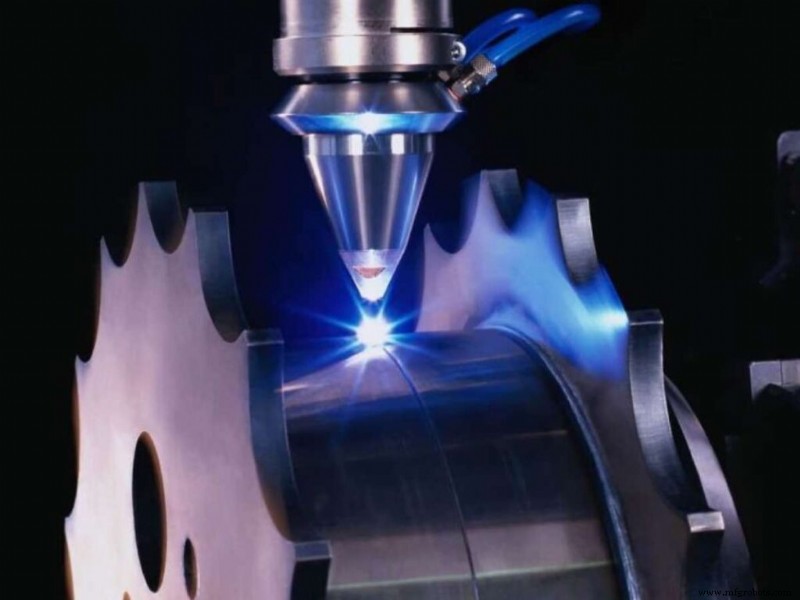
CO₂ лазеры генерируют инфракрасные лучи с использованием газовой смеси. Они превосходят в сварке неметаллических материалов и некоторых металлов, но имеют относительно большое пятно луча, ограничивающее тонкую прецизию. Отрасли вроде авиакосмической и автопрома используют их для толстых деталей.
Волоконные лазерные сварочные станки
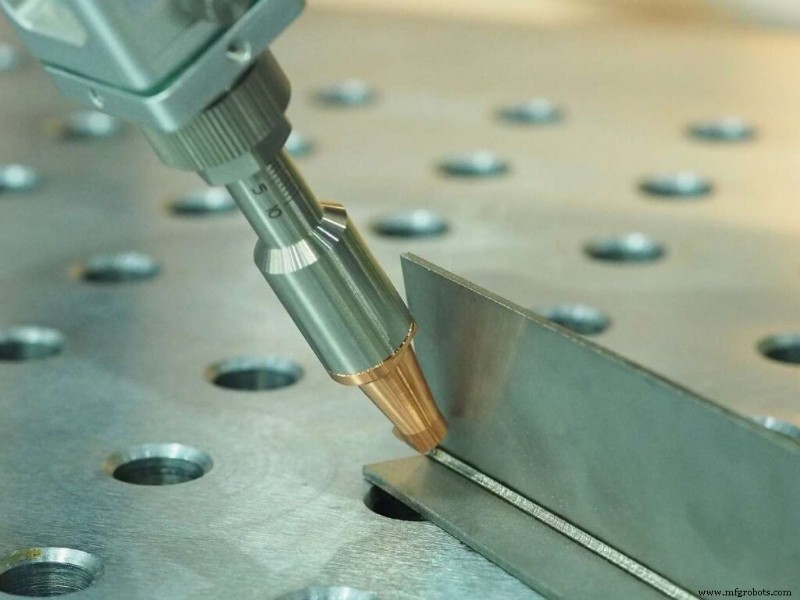
Волоконные лазеры усиливают луч через оптоволокна, предлагая исключительную эффективность, низкое обслуживание и отличную абсорбцию в металлах. Их компактность и точность делают их стандартом в производстве медприборов, автопрома и электроники.
Nd:YAG лазерные сварочные станки
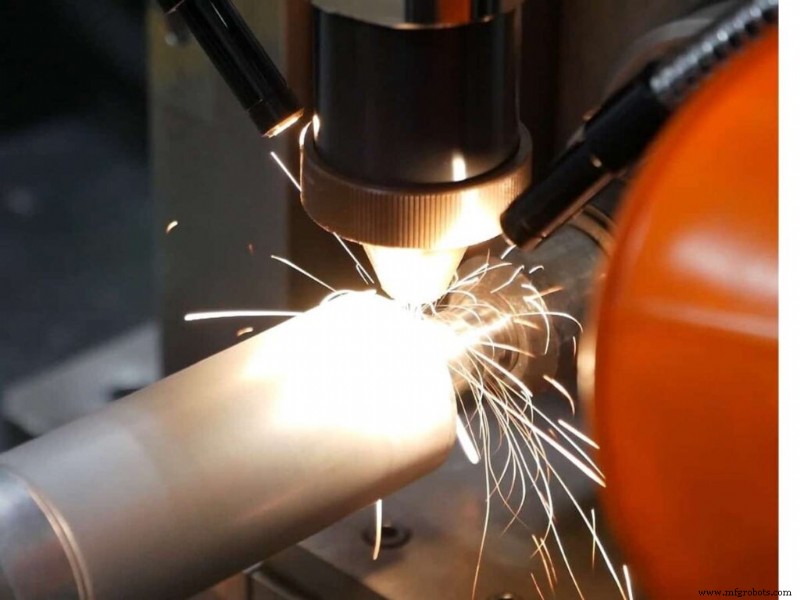
Неодимово-итрий-алюминий-гранатные (Nd:YAG) лазеры дают высокую пиковую мощность и импульсный режим, позволяя сваривать высокорефлективные металлы вроде алюминия и меди. Они предпочтительны, когда требуются быстрые, высокоэнергетические импульсы.
Диодные лазерные сварочные станки
Компактные и энергоэффективные, диодные лазеры идеальны для локального нагрева и микро-сварки. Автопром и электроника используют их для соединения деликатных компонентов с минимальными термически затронутыми зонами.
4. Сравнение лазерной сварки с другими методами сварки
Лазерная vs MIG/TIG сварка
- Точность: Лазер дает более тонкий профиль шва, чем MIG или TIG.
- Скорость: Лазерная сварка достигает более высокой пропускной способности, сокращая цикловое время.
- Тепловой вход: Меньший тепловой вход минимизирует деформацию и улучшает размерную стабильность.
Лазерная vs Контактная сварка
- Материальная универсальность: Лазер приспособлен к более широкому диапазону толщин и сплавов.
- Размер компонента: Лазер превосходит в микро-сварке и сложных деталях.
- Автоматизация: Лазер бесшовно интегрируется с ЧПУ и роботизированными системами для крупномасштабного производства.
Лазерная vs Электронно-лучевая сварка
- Требование вакуума: Электронный луч требует вакуумную камеру, увеличивая наладку и стоимость; лазер работает в открытом воздухе или с минимальным экранированием.
- Управление лучом: Лазерные лучи направляются зеркалами и линзами, электронные — магнитными полями.
- Гибкость: Лазер адаптируется к различным производственным средам и геометриям деталей.
5. Материальная совместимость в лазерной сварке
Лучшие материалы для лазерной сварки
- Нержавеющая сталь: Отличная абсорбция энергии, широко используется.
- Алюминий: Требует высокую мощность из-за рефлективности, но дает чистые, прочные швы.
- Титан: Избран в авиакосмической и медсекторах за прочность и коррозионную стойкость.
- Никелевые сплавы: Хорошо работают под контролируемыми параметрами в высокотемпературных применениях.
Материалы, создающие вызовы
- Медь и золото: Высокая рефлективность требует высокоэнергетические лазеры и точный контроль.
- Пластики: Нуждаются в тщательном выборе длины волны и абсорбирующих слоев для избежания плавления или деградации.
6. Ключевые факторы для достижения высококачественных лазерных швов
Фокус луча
Точная фокусировка распределяет энергию равномерно, предотвращая слабые швы или брызги. Даже незначительное смещение может ввести дефекты, поэтому регулярные проверки фокуса критичны.
Скорость сварки
Оптимальная скорость балансирует проникновение и тепловой вход. Слишком быстрая может ослабить шов; слишком медленная — вызвать перегрев. Итеративная настройка часто дает самые надежные результаты.
Защитный газ
Газы вроде аргона или гелия экранируют зону шва от окисления и улучшают проникновение. Правильный поток газа снижает пористость и деколоризацию.
Настройки мощности
Сопоставление мощности с толщиной материала предотвращает прожог при обеспечении достаточного плавления. Логирование успешных настроек позволяет повторяемость по партиям.
7. Соображения безопасности в лазерной сварке
- Лазерная защита: Операторы должны носить сертифицированные лазерные очки для предотвращения глазных или кожных травм.
- Закрытые рабочие зоны: Правильные оболочки содержат путь луча и снижают рассеянные опасности.
- Вентиляция: Вытяжные системы улавливают дымы, сохраняя качество воздуха и защищая дыхательную систему.
- Обучение операторов: Комплексное обучение управлению станком, аварийной остановке и обслуживанию обеспечивает безопасную эксплуатацию.
Заключение
Лазерная сварка предлагает беспрецедентную точность, скорость и универсальность. Понимая ее принципы, выбирая правильный станок и придерживаясь лучших практик, производители могут поднять качество продукта и производственную эффективность.
Готовы сделать переход? Свяжитесь с Blue Elephant сегодня и позвольте нам помочь интегрировать лазерную сварку в вашу производственную линию.
Посмотрите эти дополнительные ресурсы
- Лазерная сварочная машина
- ЧПУ вакуумный пресс
Все еще не нашли то, что ищете? Обращайтесь в любое время — мы доступны 24/7 для помощи.
Станок с ЧПУ
- Внутренняя резьбонарезка на Fanuc 21i/18i/16i с использованием цикла G76
- Пример программы: G81 и G83 сверление с возвратом G98/G99
- Полный справочник G-кодов токарных ЧПУ Centroid
- История инноваций ЧПУ Heidenhain: хронология развития систем управления
- Точная CNC-обработка: Детали и компоненты, требующие экзактной точности
- Полное руководство по изготовлению форм: от проектирования к производству
- 1325 4×8 Linear ATC ЧПУ-рутер — готов к доставке в Балтимор, США
- Лазерная резка с ЧПУ: процесс, типы и ключевые преимущества
- Цинковое фосфатирование: лучшее решение Эдмонтона для защиты от коррозии
- Оснастка vs Зажим в ЧПУ: ключевые отличия и практические применения