



Fanuc G85: цикл растачивания (римования) для фрезерных станков
Цикл Fanuc G85 также называют циклом римования, так как он применим для операций римования.
Fanuc G85 – цикл растачивания / римования
Инструмент подается до конечной глубины с рабочей подачей и отходит на плоскость отвода с той же подачей.
Формат G85
G85 X Y Z R F K
Параметры:
- X Y – позиция отверстия
- Z – глубина растачивания (абсолютная)
- R – начальная позиция инструмента над отверстием
- F – рабочая подача
- K – число повторов (при необходимости)
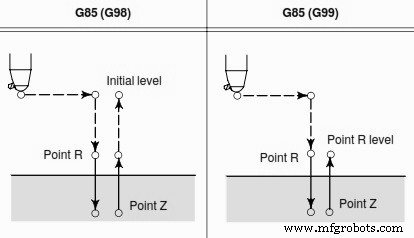
Работа цикла G85
- После позиционирования по X и Y — быстрый ход до точки R.
- Растачивание/римование от точки R до глубины Z с заданной подачей F.
- После достижения глубины Z инструмент возвращается с той же подачей F.
Плоскость возврата зависит от G98/G99:
G98 — возврат на исходную плоскость (Initial level).
G99 — возврат на плоскость R.
Пример программы Fanuc G85
M3 S100 G90 G99 G85 X300. Y–250. Z–150. R–120. F120.
Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5
Одноразовые (One-Shot) G-коды: руководство по программированию
Цикл сверления Sinumerik CYCLE81 на токарном станке: пример программы
Станок с ЧПУ
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Освоение цикла канавки Fanuc G75: пошаговое руководство по программе ЧПУ
- Освоение ЧПУ программирования: пример циклов Fanuc G71 чернового точения и G70 финишного
- Освоение цикла лицевой обработки Fanuc G72: полное руководство и советы по программированию
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Цикл повторения контура Fanuc G73: подробное руководство
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Освоение цикла резьбонарезания Fanuc G92: Простое программирование и точный контроль
- Простой пример программы Fanuc для токарного станка ЧПУ — Прямые, конические и дуговые срезы
- Цикл ECS G85 расточки: оптимизированный возврат инструмента и точная сверловка