



Прототипирование лопастей ротора 5-осевым CNC: экспертные техники
Опубликовано 8 октября 2019 г. | Автор: Виктория, менеджер проектов WayKen
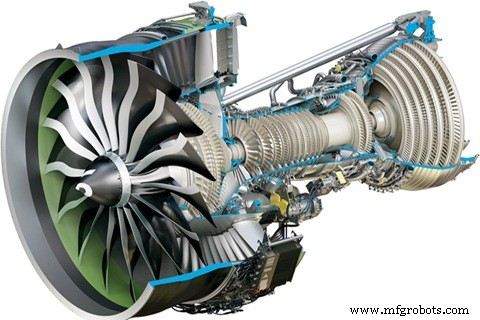
В обычной жизни мало кто знает, что такое ротор и как его сделать. Но для фанатика-инженера — единственная мысль. РОТОР (лопасти ротора) — вентилятор в двигателе авто/самолета, повышает производительность, дуя топливные пары в двигатель с помощью выхлопных газов.
Ротор — вращательная силовая машина, преобразующая энергию текущей среды в механическую работу. Главный компонент аэродвигателей, газовых и паровых турбин. Инженеру нужен прототип лопастей с высокой точностью. Как идеально сделать прототип ротора/лопастей 5-осевым CNC-фрезерованием?
История ротора
Природный газ — вторая по величине генерация энергии в мире. Газовая турбина преобразует газ в электричество, ротор компрессора — главная сложная деталь. Эволюция лопастей турбин: от твердой к полой, от остаточной к безостаточной, затем к ориентированной (монокристаллической) полой. Тектоническая эволюция очевидна: форма и люмен лопастей становятся сложнее.
Фрезерование — процесс удаления материала вращающимся резаком. Свободные формы: литейные формы, авиапром. Лопасти турбин и рабочие колеса — сложные детали для фрезерования.
Традиционное приспособление для обработки
Для 5-осевой обработки лопасти: базовая плоскость дна и центрирование внутреннего отверстия, основная работа — фрезерование формы лопасти. Традиционная схема: цилиндр давит на рычаг сверху детали. Явные дефекты:
- Ограниченная зажимная сила: механизм ограничивает размер цилиндра.
- Слишком сложная обработка приспособления: деталь вращается, прессующие рычаги нет → высокие требования к коаксиальности.
- Ограниченная свобода детали: верхний рычаг занимает верхушку зоны обработки → высокие требования к инструменту и программе.
- Неудобная установка: плохое обслуживание, громоздкое пневмоподключение.
- Низкая универсальность: смена типа детали требует перепроектирования приспособления.
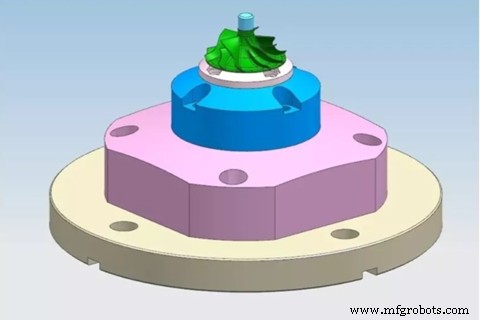
Точное приспособление
Креативное приспособление: пневмо-действие, пружинный самозамок, после зажима источник пневматики не нужен. Зажимная сила ~400 кг. Три преимущества:
- Обрабатываемые поверхности полностью открыты — свободный выбор инструмента и траектории.
- Высокая универсальность: смена позиционирующего блока и тяговых штифтов позволяет обрабатывать разные типы деталей.
- Простая установка и обслуживание, приспособление легкое и простое.
Обработка и контроль ротора
Для полной и равномерной обработки лопастей создают вспомогательные поверхности по бокам каждой лопасти, расширяют в направлениях u и v. Используются как управляющие поверхности для генерации траекторий инструмента.
Качество поверхности удовлетворительное, не превышало 1 мкм Ra. Шероховатость второй лопасти ниже четвертой.
Перед обработкой другой стороны: первая лопасть тремя этапами (черновая, получистовая, чистовая) на одной стороне, затем доводка (в основном на первой стороне) — остается материал в промежутках между лопастями. Есть следы задиры, возможная причина — траектория от CAM-системы.
При обработке второй стороны: из-за недостаточной жесткости удлиненной геометрии слышен шум, признаки дребезга на вершине лопасти, образуются заусенцы.
Для избежания: фрезеровать тонкие стенки (как лопасти) и чередовать боковые канавы лопастей шагами 0,5–2 диаметра фрезы. Третья и четвертая лопасти следуют рекомендации: 2 и 3 этапа соответственно, при сокращении удлиненной фичи ожидается выше жесткость.
Но на вершинах остаются следы дребезга и заусенцы. Разделение лопасти снижает шум и число заусенцев, но по шероховатости улучшения нет. Вторая лопасть с наименьшей шероховатостью — стратегия не учитывала рекомендации для чернового этапа. Из-за недоступности операция разделена на 4 этапа с чередованием сторон.
Восьмая (последняя) лопасть: оба смежных промежутка грубо и получистово обрабатываются до финиша. Инструмент фрезует вставки до одного контура, шаг 0,5–2 диаметра фрезы, как рекомендовано для предобработки и фрезерования тонких стенок с чередованием сторон.
После удаления заусенцев и шлифовки — пескоструйка для привлекательной поверхности. Контроль: КИМ + 3D-сканеры, все размеры ротора, точность ±0,005″ (0,127 мм) по требованию клиента. Гордимся командой — высокое признание заказчиков.
Заключительные замечания
Лопасти ротора — ключевые компоненты аэродвигателей. Типичная труднообрабатываемая деталь. Часто используется как «визитная карточка» возможностей компании. Отличные решения по обработке лопастей = сильная корпоративная сила. WayKen — профессиональный комплексный провайдер прототипов, способен обрабатывать роторы со сложной структурой 5-осевым CNC-фрезерованием. Нужны CNC-услуги или алюминиевые сервисы — пишите info@waykenrm.com. Вы заслуживаете лучшие прототипы.
Станок с ЧПУ
- Освоение инспекции ЧПУ-инструмента: 3 проверенных техники
- Omni CNC-фрезеры: идеальная инвестиция для точности, эффективности и экономии затрат
- Мастерство 5-осевой обработки с ЧПУ: точность, скорость, отраслевые преимущества
- Норвежские клиенты на заводе ЧПУ-фрезеров: глобальный производственный опыт
- Создайте выигрывающий прототип: Пошаговое руководство для быстрой разработки продукта
- Модернизация цеха: переход с 3-осевых на 5-осевые станки с ЧПУ для повышения точности
- Понимание затрат на ЧПУ-обработку: ключевые факторы и оптимизация
- 5-осевые ЦНЦ-станки: ключевые применения в отраслях
- 5-осевая ЧПУ обработка: точность, эффективность и свобода проектирования
- Формирование завтрашнего дня: Инновации, определяющие будущее CNC-обработки