



Освойте реймеры и ЧПУ-растачивание: Профессиональное руководство по точному отверстию
Большинство токарей знакомы с ЧПУ-сверлением, но знали ли вы, что обычная практика для создания отверстий — всегда использовать реймер? Когда делается правильно, растачивание может быть быстрой и высокоточной операцией, дающей точные отверстия.
Критические геометрии реймера
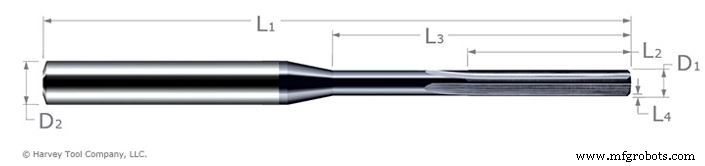
Изучая миниатюрный реймер Harvey Tool и его критические размеры, мы можем лучше понять функциональность этого полезного инструмента. На вышеизображенном изображении прямого флютового реймера D1 ссылается на диаметр реймера, конкретный размер, предназначенный для вашего отверстия; и D2 указывает на диаметр шпанка. У Harvey Tool шпанки реймеров увеличены для помощи в поддержании силы инструмента, жесткости и точности. Шпанки также имеют допуск h6, что критично для высокоточных держателей инструментов, таких как термоусадочные коллеты. Другие критические размеры реймера включают его общую длину (L1), длину маржи (L2), общий заход (L3) и длину фаски (L4).
Harvey Tool также предлагает Миниатюрные реймеры — Правый спираль. Этот инструмент спроектирован для оставления превосходной отделки детали и помощи с эвакуацией стружки в слепых отверстиях.
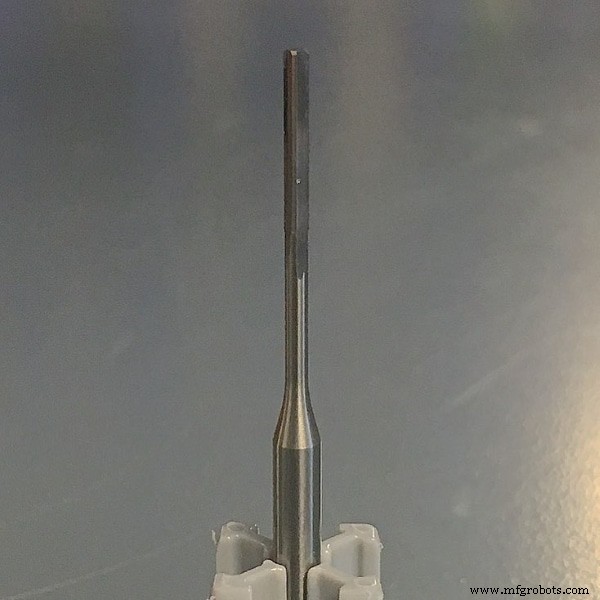
Функции миниатюрных реймеров
Реймеры обеспечивают точность — Как упоминалось ранее, реймеры отличны для обработки точных диаметров отверстий. Чтобы использовать реймер правильно, вы должны сначала иметь предварительно просверленное отверстие, которое между 90% и 94% от конечного диаметра отверстия. Например, если вам нужно готовое отверстие .220", ваше просверленное отверстие должно быть где-то между .1980" и .2068". Это позволяет инструменту снять достаточно материала для оставления отличной отделки, но не перегружает его, потенциально вызывая повреждение. Допуск для непокрытых реймеров +.0000"/-.0002", а для покрытия AlTiN +.0002"/-.0000". Эти допуски дают вам спокойствие, зная, что ваше отверстие встретит точные спецификации.
Достичь качественного ЧПУ-финиша — Когда высокое качество поверхности отверстия требуется, реймеры всегда должны использоваться для достижения желаемого допуска. И предварительно просверленное отверстие, и маржа инструмента помогают держать реймер центрированным во время резания, веду к лучшей отделке.
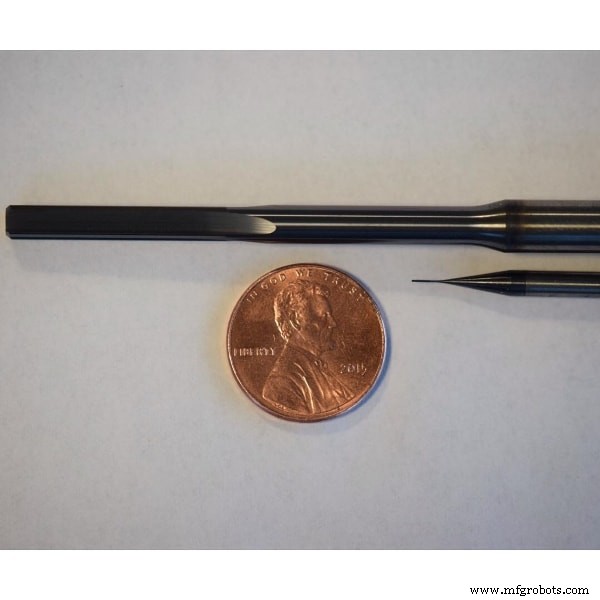
Минимизировать производственные серии — Для станочных цехов последовательность — приоритет. Это особенно верно в производственных сериях. Последняя вещь, которую токарь хочет увидеть — переразмерное отверстие на детали, на которой они уже выполнили много операций. Помните, реймеры имеют преимущество предлагать последовательный размер отверстия, предотвращая выходящий за допуск финиш. Эти последовательные отверстия ведут к ценной экономии времени и сниженным затратам на брак.
ЧПУ-обработка экзотических сплавов: При обработке Инконеля, титана и других высокостоимостных материалов, растачивание вашего отверстия важно для обеспечения, что желаемая спецификация отделки соблюдена. С реймерами токарь может лучше предсказать срок службы инструмента, веду к лучшему готовому продукту и меньшим коэффициентам брака. Важно отметить, что реймеры Harvey Tool предлагаются с покрытием AlTiN и полностью в наличии в каждом .0005" приращении от .0080" до .0640".
Станок с ЧПУ
- Глоссарий фрез для CNC-фрезера: комплексные определения и применения (часть 2)
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- Передовиточный ЧПУ-точарный центр — высокоскоростное удаление металла и точная обработка
- Victory CNC Quick-Change Gang Tool: 12-инструментальная автоматизация для токарных станков
- CNC-токарный станок Ganesh Cyclone 32-GT: 3-осевая точность и повышение производительности
- Станки с ЧПУ для фрезеровки: полный обзор
- Освоение G-кода ЧПУ: понятное руководство для начинающих
- G-коды ЧПУ объяснены: основное руководство для программистов ЧПУ
- Прессеттер и измерение инструментов ЧПУ: основное руководство по точности и эффективности
- Понимание G-кода G00 для ЧПУ: Быстрое перемещение для эффективного перемещения инструмента