



Проектирование прозрачных деталей: материалы, техники и финиш для прозрачных и полупрозрачных компонентов
Прозрачные детали и прототипы имеют огромное разнообразие применений. К счастью, их довольно легко делать — широкий выбор материалов и технологий прототипирования.
Статья охватывает основы прозрачных и полупрозрачных деталей: зачем они нужны, какие материалы, какие технологии производства, другие соображения — полировка и тонировка.
Зачем использовать прозрачные и полупрозрачные детали?
Дизайнеры продуктов могут хотеть прозрачные детали по множеству причин. Оглянитесь — вероятно, увидите хотя бы один прозрачный или полупрозрачный искусственный объект: стеклянное окно, прозрачный контейнер, пластиковый стакан, пищевая упаковка.
В общем есть три (иногда пересекающиеся) причины для прозрачных деталей:
Помните: прозрачность — полностью ясно, видно за материалом; полупрозрачность — частично ясно, видно свет или размытое изображение за материалом.
- Видимость: детали, прозрачные для функционального зрения человеком. Окна, очки, контейнеры для еды, держатели ID-карт, пластиковые коробки для канцелярии. Обычно полностью прозрачны — человек видит точно, что за материалом.
- Свет: детали, прозрачные для функциональных причин, не связанных со зрением. Объекты, где свет должен проходить через материал для механической/практической цели. Окна солнечных панелей, теплицы, террариумы. Насадки фонариков и фар — тоже, так как цель прозрачного пластика — выпускать свет, а не показывать внутренности.
- Эстетика: прозрачность чисто по эстетическим причинам. Человек может смотреть сквозь или видеть свет, но это не служит практической цели. Прозрачные корпуса видеоигр и компьютеров, игрушки, пластиковые наручные часы, акриловые музыкальные инструменты, дизайнерские сумки, ручки инструментов/приборов.
Какие материалы доступны?
Несколько материалов для прозрачных/полупрозрачных деталей. Вариация по производственному процессу.
| Процесс | Материал | Плюсы | Минусы |
|---|---|---|---|
| SLA | Прозрачная смола | Время- и стоимоэффективно; высокое разрешение | Очень слабая и хрупкая; нужна опорная структура |
| ЧПУ-обработка | PMMA (акрил) | Очень высокий уровень прозрачности; легко полировать | Хрупче PC |
| PC (поликарбонат) | Высокая удароустойчивость; высокая термостойкость | Менее прозрачен, чем PMMA; дороже PMMA | |
| ABS | Высокая удароустойчивость; низкая стоимость; стойкость к напряженным трещинам | Сложнее окрашивать, чем PC | |
| Литье под давлением | PMMA | Очень высокая прозрачность; легко полировать; легко смешивать красители | Хрупче PC; смолу нужно сушить перед литьем |
| PC | Высокая удароустойчивость; высокая термостойкость | Менее прозрачен, чем PMMA; дороже PMMA; смолу нужно сушить | |
| ABS | Высокая удароустойчивость; низкая стоимость; стойкость к напряженным трещинам | Сложнее окрашивать, чем PC | |
| Уретановое литье | PX520 (как PC) | Выше удароустойчивость | Уступает настоящему PC |
| PX521 (как PMMA) | Выше уровень прозрачности | Уступает настоящему PMMA |
Как сделать прозрачные и полупрозрачные детали
Четыре основные техники, все предлагаются 3ERP. У каждого свои плюсы/минусы, но ЧПУ и быстрое оснащение/литье под давлением обычно лучше для серийных деталей.
SLA
Стереолитография (SLA) — 3D-печать фокусированным лазером, затвердевающая слои UV-смолы. Один из самых быстрых и стоимоэффективных способов для прозрачных деталей, особенно сложных с андеркатами.
Преимущества: очень быстро; стоимоэффективно; поддерживает сложные геометрии; высокое разрешение.
Недостатки: слабые хрупкие детали; опорные структуры удалять после печати; материалы ограничены брендовыми смолами; не практично/недоступно для заказов множественных единиц.
Уретановое литье
Уретановое литье — процесс уретановых деталей через временные силиконовые формы. Лучший способ создать 10–20 копий прозрачной детали любой сложности. Как SLA, не дает прочных деталей, но отличные поверхности.
Преимущества: стоимоэффективно; очень легко тонировать; симулирует 2K-литье; хороший внешний вид.
Недостатки: прозрачность не 100%; слабые хрупкие детали; формы живут ~20 заливок.
ЧПУ-обработка
ЧПУ — субтрактивный процесс, удаляющий материал из заготовки. Единственный способ достичь прототипа с идеальной прозрачностью, также делает молочно-полупрозрачные детали из материалов вроде DF23. ЧПУ дает сверхтонкие детали при малых резьбах (R0,1 мм, R0,05 мм).
Узнайте больше об обработке акрила.
Преимущества: высокое качество; высокий уровень прозрачности; несколько вариантов материалов.
Недостатки: дорого в больших объемах; меньше геометрической свободы, чем SLA.
Литье под давлением
Литье под давлением — впрыск расплавленной смолы в металлическую форму. Подходит для некоторых прозрачных деталей. Быстрое оснащение (дешевая алюминиевая форма) — для 100+ деталей, производственное оснащение — для 10 000+.
Преимущества: высокое качество; стоимоэффективно в больших объемах; широкий спектр материалов.
Недостатки: не подходит для малых объемов (1–100); некоторые геометрические ограничения.
Другие методы
Лазерная или водорезка для простых геометрий. Можно делать детали из листов прозрачного материала, который может быть слишком дорог для ЧПУ или уретанового литья, или механически неподходящим для литья под давлением.
Узнайте больше о резке акрила и листов PC.
Как полировать и добавить цвет к прозрачным деталям
Полировка
При изготовлении прозрачных деталей постобработка необходима для требуемого уровня прозрачности. В общем, полировка после производства — лучший способ сделать SLA и ЧПУ детали полностью прозрачными.
Для ЧПУ-материалов, особенно PMMA, полировка сильно повышает ясность, так как акрил высоко устоен к микрoreignациям от полировки. Подходы: полировка диском, пламенная полировка (для некритичных деталей), оптическая обработка. PC уязвимее к царапинам — используется паровая полировка для повышения ясности.
Полировка улучшает ясность и SLA-деталей. Для 3D-печатных: трехстадийный процесс — влажное шлифование, очистка пробковой доской, полировка микроволокном.
Цвет
Помимо полировки, можно вводить цвет в прозрачные детали, обычно по эстетике. С литыми под давлением или уретаново-литыми деталями можно обеспечить самотекстуру и самокров в стадии литья добавлением красителей и добавок. Альтернативно (или дополнительно) — тонировку или покраску после литья, позволяя два цвета на финальной детали.
Для ЧПУ-прозрачных деталей: пескоструйка, тонировка, текстурная покраска для коррекции внешнего вида. Отличный аспект достигается тонировкой на многих прозрачных деталях. Цвета: красный, желтый, синий, оранжевый. (Серый и др. сложнее контролировать.) Покраска — простой вариант, но может дать «апельсиновую кожу» — нежелательную бугристую текстуру.
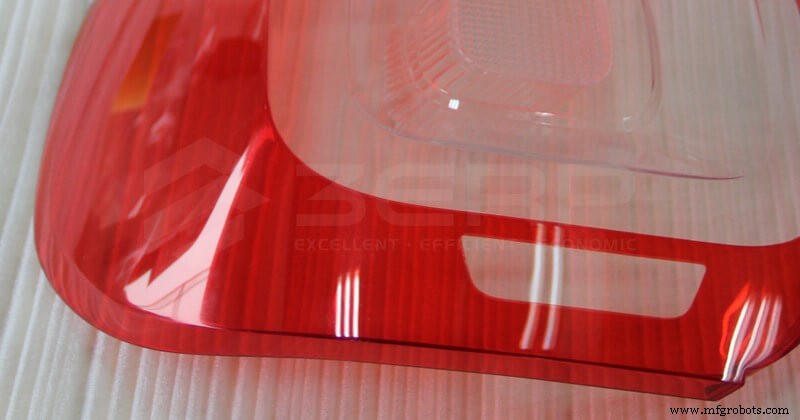 Узнайте больше о том, как мы тонируем детали из PMMA и PC.
Станок с ЧПУ
- Прокладки: как они герметизируют механизмы и удерживают жидкости
- Проектирование прозрачных пластиковых компонентов для оптимальной производительности
- Безопасный IoT: лучшие практики для построения доверенных коннектед продуктов
- Мастеринг автоматизации в литье под давлением: пошаговое руководство для буста продуктивности
- Цифровой компас в реальном времени на Arduino и Processing
- Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
- Создайте выигрывающий прототип: Пошаговое руководство для быстрой разработки продукта
- Как размер и ориентация зерна влияют на характеристики листового металла
- Гальванизация: как цинковые покрытия продлевают срок службы металлических деталей
- Parts.Cat.Com: упрощение закупки запчастей, экономия времени и денег