



Освоение 5‑осевой обработки: полное руководство и преимущества для промышленности
Хотите узнать больше о 5‑осевой обработке с ЧПУ? Интересуетесь, как 5‑осевой станок может расширить производственные возможности?
Вам необходимо прочитать это базовое руководство по 5‑осевым станкам с ЧПУ, чтобы понять принцип их работы, преимущества и доступные типы оборудования.
Разработанные для удовлетворения растущих потребностей передовых отраслей — авиастроения, медицины, обороны, робототехники и автомобилестроения — многоосевые станки с ЧПУ произвели революцию в производстве.
Важнейшим этапом стало создание 5‑осевых станков с ЧПУ. Также известных как 5‑осевые центры обработки, они значительно превосходят по возможностям и гибкости стандартные 3‑осевые центры.
Чтобы помочь вам решить, актуальны ли 5‑осевые станки для вашего производства, в статье рассматриваются следующие ключевые вопросы:
- Что такое 5‑осевая обработка с ЧПУ?
- Когда нужен 5‑осевой станок с ЧПУ?
- Каковы преимущества 5‑осевой обработки?
- На что обратить внимание при выборе 5‑осевого станка?
- Типы 5‑осевых станков с ЧПУ от Hwacheon
#1 Что такое 5‑осевая обработка с ЧПУ?
Технология 5‑осевой обработки использует центр обработки с ЧПУ для позиционирования или синхронизации детали в 5 осях, обеспечивая удобный доступ режущего инструмента. Это позволяет обрабатывать деталь по трем основным осям — X, Y и Z — а также по двум дополнительным вращательным осям (A и C или B и C).
На схеме ниже показано, как это работает.
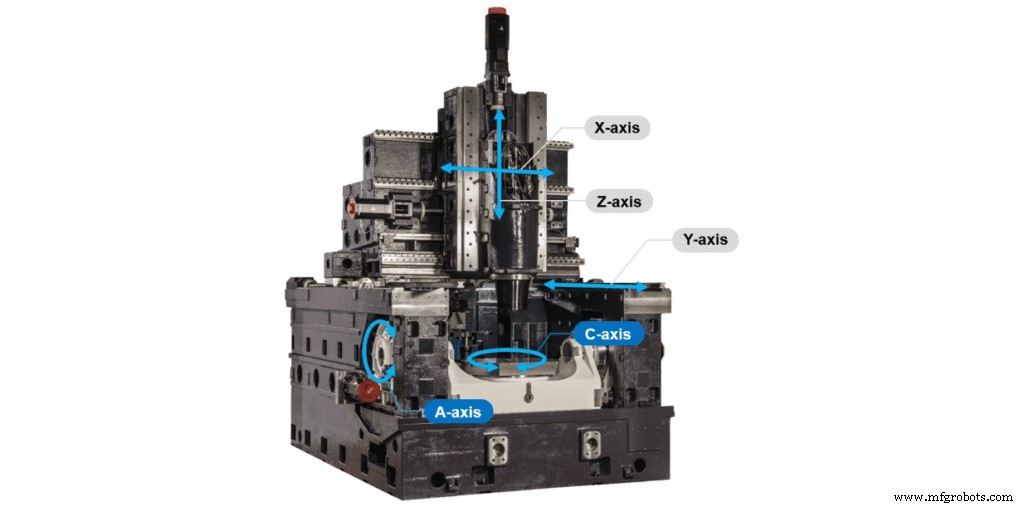
Управление движением детали по нескольким осям дает режущему инструменту гибкость многонаправленной обработки. Инструмент может достичь практически любых углов, включая отрицательные, и полнее использовать стандартные режущие инструменты для более широкого спектра форм и размеров.
Версии 3+2 оси
В версии 3+2 любые 3 оси могут управляться одновременно, а оставшиеся 2 используются для позиционирования заготовки.
Как это работает:
- Можно использовать X, Z, C одновременно, а Y, A — для позиционирования.
- Можно использовать Y, Z, A одновременно, а X, C — для позиционирования.
Версии 4+1 ось
Для версий 4+1 любые 4 оси могут управляться одновременно, а оставшаяся 1 ось — для позиционирования.
Как это работает:
- Можно использовать X, Z, A, C одновременно, а Y — для позиционирования.
- Можно использовать X, Y, Z, A одновременно, а C — для позиционирования.
Полные 5‑осевые версии
Наконец, существуют полные 5‑осевые версии, где все 3 линейные и 2 вращательные оси могут управляться одновременно.
В этой конфигурации оси настроены как 3 линейные (обычно X, Y, Z) и две вращательные (обычно A и C). Ось A — наклонная, ось C — вращательная. Обычно имеется стол, на котором закрепляется заготовка.
Вращательные оси
На 5‑осевых станках с трюнионным столом стол обеспечивает две вращательные оси:
- Ось A — качание (наклон) рабочей поверхности стола к оператору или от оператора (например, модели Hwacheon M2‑5AX, M3‑5AX, M4‑5AX. На модели D2‑5AX стол наклоняется влево или вправо от точки зрения оператора).
В зависимости от модели достигается широкий диапазон углов наклона. Как правило, станки с диапазоном ±120° (M3‑5AX, M4‑5AX) выделяются. Такой дизайн стола и доступные углы позволяют наклонять заготовку для доступа к еще более сложным углам.
В моделях вроде D2‑5AX стол установлен продольно относительно оператора и обеспечивает диапазон наклона +30° вправо и -110° влево.
- Ось C — вращение верхней поверхности стола (на ней закреплена деталь) по или против часовой стрелки. Вращение может достигать 360°, обеспечивая полный круг без необходимости возврата в нулевую позицию. Это позволяет позиционировать деталь в любом требуемом угле. 3 линейные оси обеспечивают линейное перемещение в нужную позицию. Наклонная ось задает требуемый угол наклона.
Вместе с 3 линейными осями (X, Y, Z) и вращательными осями A и C 5‑осевых станков деталь может быть маневрирована и перемещена в самые идеальные углы и позиции для резания.
#2 Когда нужен 5‑осевой станок с ЧПУ?
Благодаря большей гибкости и адаптивности, 5‑осевые станки полезны для широкого круга операций в различных отраслях для решения специфических задач.
Вот 7 самых частых сценариев применения.
1) Когда нужны резание, сверление или нарезание резьбы на всех 5 гранях под специфическими углами
5‑осевая обработка наиболее распространена в авиастроении, медицине, автомобилестроении, общем машиностроении, производстве форм и штампов, нефтегазовой отрасли. Эти детали часто имеют нестандартную форму, сложные контуры и поверхности или поверхности, расположения и позиции с определенными углами. К ним относятся лопатки турбин самолетов или кораблей, импеллеры, детали вроде кулачков рулевого управления, требующие операций на всех 5 гранях и дополнительных специфических углах.
2) Когда нужны более гибкие инженерные решения
Одновременная 5‑осевая обработка часто используется в производстве форм, штампов и авиадеталей. Возможность позиционировать или перемещать деталь по различным осям дает конструкторам большую свободу для проектирования даже самых сложных форм. Следовательно, обрабатываемые детали могут быть более сложными, что ведет к лучшим инженерным решениям практически во всех отраслях.
3) При малосерийном производстве с частым сменом номенклатуры
Детали, производимые небольшими, но повторяющимися партиями, становятся все чаще. Отрасли сейчас избегают крупных заказов, предпочитая малые партии, которые можно повторять just‑in‑time. Производителям необходима высокая гибкость для быстрой переналадки. Это позволяет избежать лишних запасов и быть более гибкими в ценообразовании.
4) При заказах на детали сложной формы
5‑осевая обработка идеальна для компаний, требующих высокоточные сложные детали: авиастроение, медицина, автопром, нефтегаз, полупроводники, электроника. Производителям этих секторов нужны и правильные знания, и правильное оборудование для производства деталей с точностью и стабильной производительностью.
С правильным станком, хорошей CAD/CAM‑системой, оснасткой и обученными операторами/программистами такие производители могут сделать производство прибыльным и выделиться среди компаний со стандартным оборудованием.
5) Когда нужно сократить цикл производства и повысить эффективность
Со стандартными и меньшим количеством установок даже для самых сложных деталей, 5‑осевые станки заменяют необходимость переноса детали на несколько станков всего одним. Возможность обработки в одной установке дает значительные бизнес‑преимущества, особенно когда партии уменьшаются, а детали усложняются.
6) Когда нужно улучшить качество и точность детали
Исключая необходимость множественных установок на разных станках, сокращаются человеческие и машинные ошибки. Это повышает точность обрабатываемой детали при использовании 5‑гранной и 5‑осевой обработки в одной установке. Такие станки также позволяют использовать стандартные инструменты, что явно переводится в экономию затрат (нет нужды в специальных инструментах — сверхдлинных или формовых).
7) Когда нужны большая гибкость, скорость и точность
Хотя 3+2 конфигурация лучше стандартных 3‑ и 4‑осевых станков, 4+1 конструкция обеспечивает еще большую гибкость — оценивается, что 4+1 станки могут производить 85% всех деталей, нужных любой отрасли. Это преимущество для производителей, которые должны выполнять разные заказы и не могут быть слишком селективны. 3+2 станок (обычно стандартный 3‑осевой центр с опциональным 2‑осевым столом) требует установки каждого нового инструмента в начальную позицию и ограничен по размеру детали и сложности обработки. Полный 5‑осевой одновременный станок необходим для очень сложных форм: турбинные колеса, секции форм для шин, имплантаты человека и т.д. Они покрывают оставшиеся 15% диапазона, то есть вместе — 100% от стандартных до сложных задач.
#3 Каковы преимущества 5‑осевых станков с ЧПУ?
С одновременной 5‑осевой обработкой ваш станок может работать с экстремально сложными контурными поверхностями, которые сложны или невозможны на более простых станках. Обработка 5 граней детали в одной установке позволяет выполнять операции на всех 5 гранях за одну установку, экономя время подготовки, переустановку и усилия.
Кроме того, 5‑осевая обработка повышает гибкость и точность, устраняя необходимость перемещения заготовок между станками. Это дополнительно снижает потребность в различных приспособлениях и установках.
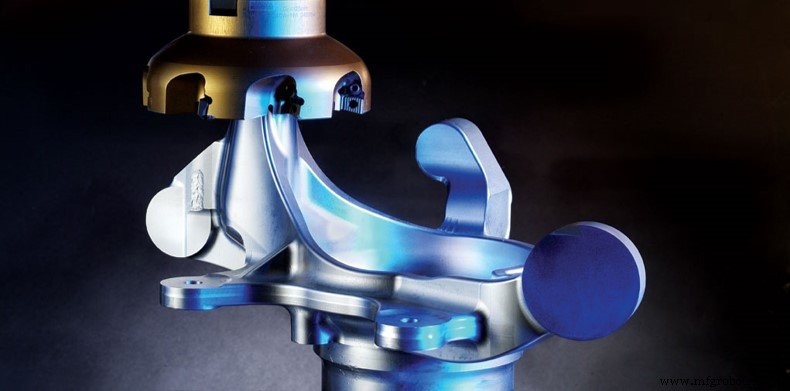
Вот основные преимущества 5‑осевого центра обработки.
1) Минимизация установок станка
С процессом одной установки (так называемым «Done‑in‑One») вы значительно сокращаете время подготовки и повышаете эффективность как людей, так и станков. Это также уменьшает ошибки, возникающие при работе на множестве установок на каждом этапе обработки. Более простое оснащение для позиционирования детали также экономит время, затраты и снижает риск ошибок.
2) Возможность обрабатывать сложные конструкции
С 5‑осевой обработкой сложные формы и конструкции решаются легко. Сюда входят: детали гидравлических систем, корпуса водяных насосов, корпуса редукторов, шестерни, литейные формы, нефтегазовое оборудование, медицинское оборудование или аппаратура для переливания крови и многое другое.
3) Повышенная точность обработки
За счет сокращения количества ручных настроек многоосевая обработка помогает улучшить общую точность готовой детали.
4) Лучшее качество поверхности
5‑осевые станки с высоким механическим качеством, такие как Hwacheon M2‑5AX, M3‑5AX, M4‑5AX и D2‑5AX, обеспечивают снижение вибраций, гладкие высококачественные поверхности и стабильную точность. Оператору не нужно переустанавливать деталь — она остается закрепленной на весь цикл обработки. Это значительно улучшает качество поверхности.
5) Ускоренное удаление материала
Специально спроектированные для быстрого и эффективного удаления даже самых твердых материалов, 4+1 или полные 5‑осевые центры обработки значительно снижают ручной труд. Это ведет к большей эффективности и стабильности обработки.
6) Значительная экономия времени
Все важнее становится анализ операционных затрат и затрат на персонал, учитывая рост стоимости труда, дефицит квалифицированных кадров и необходимость повышения производительности цеха. Благодаря все‑в‑одной настройке на таких станках операторам не нужно переустанавливать и переносить детали на другие станки для следующей операции. Вместо этого они могут управлять дополнительными станками, повышая свою продуктивность.
7) Расширение производственных мощностей и гибкости
Для производителей деталей и контрактных المصنожей инвестиции в 5‑осевой центр повышают гибкость и маневренность производства. С множеством применений такие станки позволяют максимально использовать оборудование как для крупных, так и для мелких заказов. Такие возможности могут отсутствовать на дешевых стандартных станках с явно ограниченными возможностями.
Кратко: 5‑осевой станок с ЧПУ может существенно повысить как вашу продуктивность, так и рентабельность. Плюс, он выделяет ваши производственные возможности среди конкурентов.
#4 На что обратить внимание при выборе 5‑осевого станка с ЧПУ?
Теперь, когда вы узнали о преимуществах 5‑осевого станка, следующий вопрос: как выбрать правильный 5‑осевой станок с ЧПУ?
Для помощи мы подготовили удобный чек‑лист.
1) Достаточная вычислительная мощность ЧПУ
Убедитесь, что вычислительная мощность системы ЧПУ достаточно высока для расчета и управления количеством одновременно используемых осей.
2) Соответствие функции Look‑Ahead типу станка
Для 4+1 станка функция Look‑Ahead (предварительный просмотр) должна быть минимум 200 блоков. Для более сложных 4‑осевых последовательностей лучше 400 блоков. Для полной 5‑осевой одновременной обработки требуется более быстрый ЧПУ. Это может быть Fanuc 31i B5 с HAI 600 блоков стандарт или опционально 1000 блоков Look‑Ahead, обеспечивающих очень высокую скорость расчетов.
3) Достаточная мощность и жесткость шпинделя
Достаточная мощность и жесткость шпинделя — важный фактор, который часто упускают. Однако мощный шпиндель требует поддержки еще более жесткой механической конструкции. Для гладкого и безошибочного резания сердце 5‑осевого центра — шпиндель — должен не только выдерживать нагрузки и напряжения, но и иметь достаточный запас прочности. В зависимости от обрабатываемого материала, менее мощный шпиндель 11–15 кВт с максимальным моментом менее 100 Нм может ограничить возможности станка. Такие станки могут быть дешевле в краткосрочной перспективе, но не в долгосрочной.
(Новый 4+1 или 5‑осевой центр Hwacheon D2‑5AX с самого начала механически спроектирован для шпинделя 37 кВт и 310 Нм крутящего момента. Хотя это увеличивает начальную стоимость, широкий спектр применений и долгосрочная экономия делают его более рентабельным. Все шпиндели Hwacheon — прямой привод без ремня, разработаны и произведены собственной фабрикой.)
4) Подходящая система держав инструмента
Проверьте, что используемые системы держав инструмента — BBT или HSK — для устранения вибраций. Они должны обеспечивать лучшее соединение шпинделя и держава в любой момент и при любых условиях резания.
5) Возможность адаптации скорости подачи и условий резания
В зависимости от задач, может потребоваться постоянная скорость подачи или ее вариация для разных условий. Нужен станок, способный лучше контролировать каждую ситуацию для оптимизации скорости подачи.
(Для этого Hwacheon разработала системы HECC (Hwacheon Efficiency Contouring Control), HTLD (Hwacheon Tool Load Detect) или OPTIMA (Hwacheon Cutting Feed Optimisation System). Этот программный пакет поставляется стандартной комплектацией для каждого центра обработки Hwacheon.)
6) Высокая точность и долговечность станка
Чтобы обеспечить высокие допуски и долговечность, нужно учитывать конструкцию и дизайн станка.
Обычно здесь два этапа:
- Механический дизайн и механическая сборка/конструкция станка
- Использование электронных систем для оптимизации и калибровки. Остерегайтесь дешевых производителей, экономящих на механике и компенсирующих слабости электроникой.
(Hwacheon инвестирует в жесткие механические дизайны и методы сборки. Мы литуем больше деталей для обеспечения механического превосходства, гарантируя большую долговечность и точность.)
7) Контроль тепла шпинделя и управление охлаждением
Как сердце любого станка с ЧПУ — особенно 5‑осевого — важно управлять теплом в шпинделе и раме. Это не только продлевает жизнь этого жизненно важного механизма, но и дает лучшее качество и точность деталей. Для предотвращения перегрева шпинделя критично, чтобы корпус шпинделя и его нос эффективно охлаждались. Профилактика перегрева необходима при интенсивной обработке, чтобы снизить и контролировать тепло от двигателя и подшипников на высоких скоростях и длинных циклах.
Помните: встроенный шпиндель имеет двигатель внутри корпуса. Поэтому необходимо, чтобы корпус шпинделя, включая нос, эффективно охлаждались секционно. Система охлаждения Hwacheon сегментирована — охлаждающая среда никогда не становится «горячей». Это обеспечивает контролируемую температуру в любой момент. Во‑вторых, и самое главное, Hwacheon использует систему смазки и охлаждения подшипников масло‑струйной (Oil‑Jet).
Это не только предотвращает перегрев подшипников, но и обеспечивает подачу свежего масла в систему в любой момент. В отличие от этого, некоторые производители используют смазку смазкой пастой или воздухо‑масляную. Они не обеспечивают стабильные температурные условия для подшипников.
#5 Какие типы 5‑осевых станков с ЧПУ доступны от Hwacheon
Как видите, факторов много. От технологий до типов станков — выбор может сбить с толку новичков. Благодаря почти 70‑летнему опыту пионера в производстве станков с ЧПУ в Южной Корее, мы сфокусировали силы на проектировании, тестировании и улучшении лучших 5‑осевых станков в отрасли.
VESTA‑1000+ Вертикальный центр обработки — 3+1 или 4+1 ось
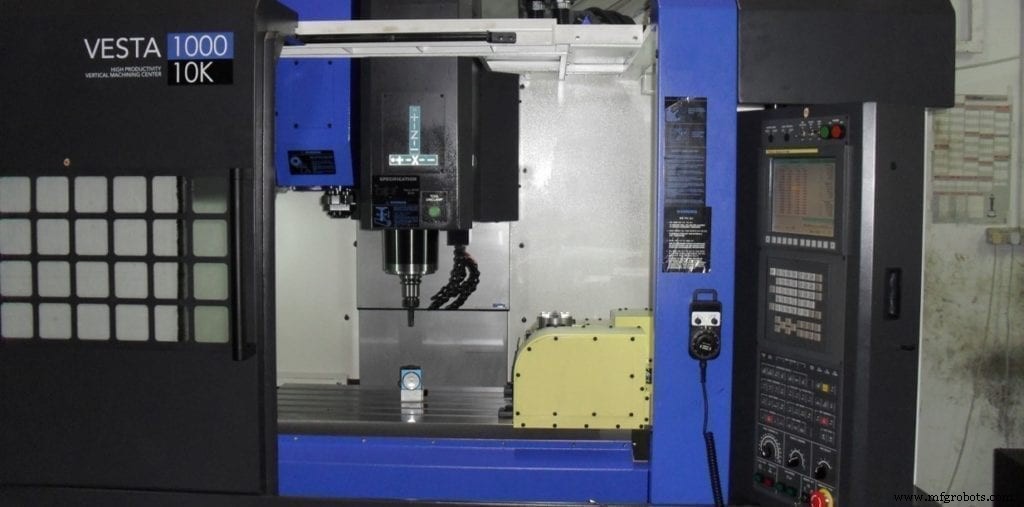
Модульный и гибкий VESTA‑1000+ может быть оснащен NC поворотным столом для одновременного управления 3+1 осью. Если добавить 2‑осевой стол, VESTA‑1000+ позволяет производство 4+1 оси.
Способен эффективно производить небольшие сложные детали (в зависимости от стола и опций), VESTA‑1000+ помогает заводам с 4+1 задачами. Однако он не заменяет специально спроектированные 4+1 или одновременные 5‑осевые центры.
D2‑5AX — 5‑осевой центр обработки
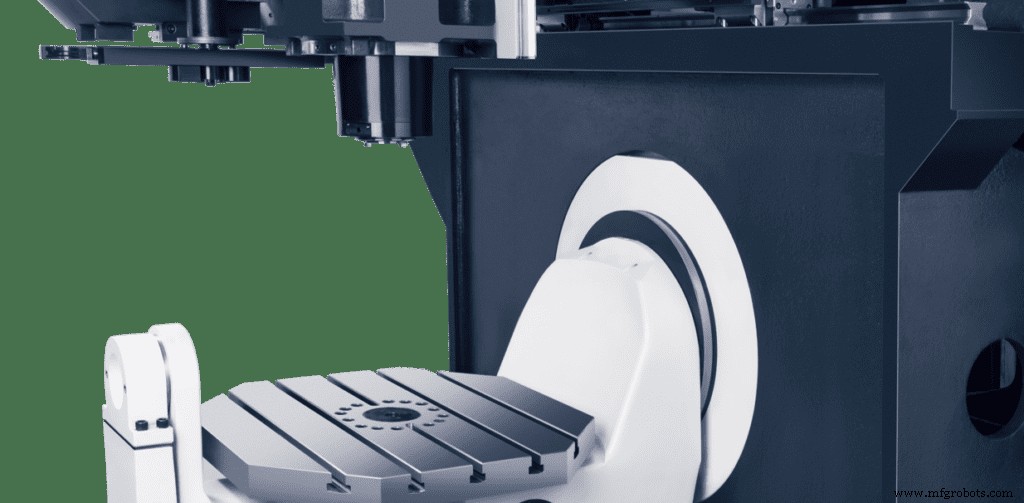
Компактный D2‑5AX — легко автоматизируемый среднегабаритный 5‑осевой центр, идеальный для производства «High Mix — Low Volume» (большой ассортимент — малые объемы).
Ключевые преимущества D2‑5AX:
- Его ось B качается вправо и влево (от оператора перед станком)
- Истинный 0° достигается при горизонтальном положении поверхности стола
- Стол может двигаться в диапазоне -30° (поверхность смотрит вправо) до +110° (поверхность смотрит влево)
- Вращающаяся ось C имеет полное круговое движение 360°
M2‑5AX / M3‑5AX / M4‑5AX — 5‑осевые центры обработки
Серия полных 5‑осевых центров Hwacheon создана для производства даже самых сложных форм и конструкций. Рассчитана на высокие стандарты производства форм и штампов или требования к очень сложным контурам и деталям для авиации или судостроения.
Флагман M4‑5AX предназначен для специальных применений — эффективной обработки экстремальных материалов: инконеля, титана, жаропрочных нержавеек. Со встроенным шпинделем до 55 кВт, обеспечивает до 1009 Нм момента и 8000 об/мин, с опцией 12000 об/мин и 420 Нм.
Ось Z спроектирована с твердыми направляющими box‑guideway для контроля мощности шпинделя даже в самых критических режимах резания. 2‑осевой трюнионный стол использует крупногабаритные роликовые шестеренчатые приводы для осей A + C. С общим весом до 28 500 кг M4‑5AX — мощный станок, которого трудно найти на рынке.
SIRIUS 2500‑5AX — 5‑осевой двухколонный центр обработки
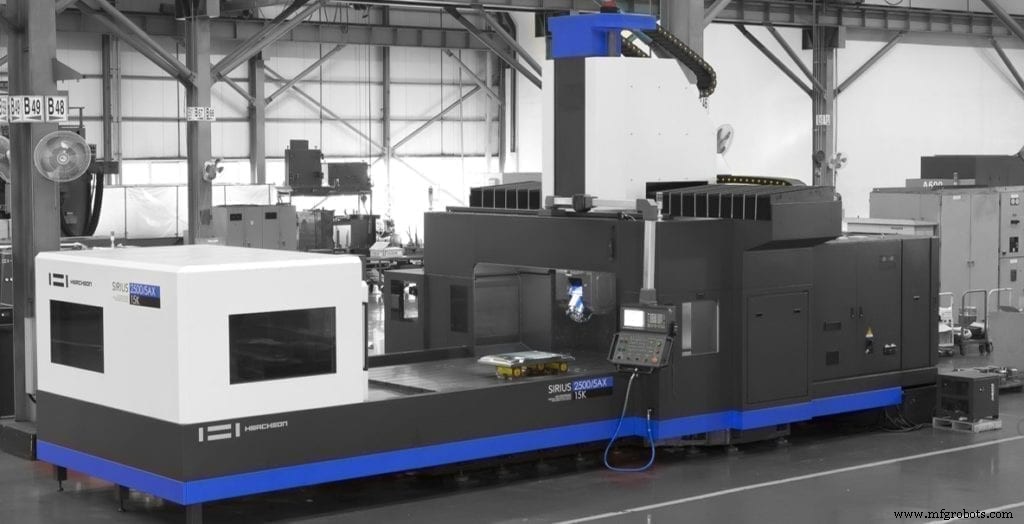
В этой модели деталь зажимается на столе (ось X), а головка обеспечивает Y, Z плюс A, B. Как двухколонный центр, SIRIUS 2500‑5AX используется в основном для крупных деталей или форм. Для таких применений станок с трюнионным столом стал бы слишком большим и дорогим.
Если нужно обрабатывать крупные детали определенного размера и веса, рекомендуется использовать 2‑осевую фрезерную головку.
Заключение
Надеемся, это подробное руководство по 5‑осевой обработке и доступным станкам будет полезно.
5‑осевой станок с ЧПУ дает заводам возможность брать заказы, которые раньше были невыполнимы. Для производителей, использующих 3‑осевую обработку, переход к 4+1 или полному 5‑осевому станку может стать следующим логическим шагом в планировании производства и инвестиций.
Учитывая стоимость таких станков, рекомендуется полностью понять, какие процессы лучше всего соответствуют вашим конкретным производственным потребностям. Также нужно выбрать правильный станок с ЧПУ, чтобы полностью реализовать эффективность и рентабельность производства.
Если хотите узнать больше о 5‑осевой обработке, свяжитесь с нами для консультации. Мы с радостью подскажем, какая технология лучше всего соответствует вашим производственным нуждам и целям.
Станок с ЧПУ
- Мастерство 5-осевой обработки с ЧПУ: точность, скорость, отраслевые преимущества
- Откройте преимущества ЧПУ обработки латуни для точных компонентов
- Основы и лучшие практики ЧПУ-токарной обработки
- Выбор материалов для ЧПУ-обработки: исчерпывающее руководство
- CNC обработка: Точные решения для автомобильной промышленности
- Экспертное руководство по выбору материалов для CNC-обработки
- Руководство по выбору пластиков для ЧПУ-обработки: правильный материал для точной резки
- Понимание затрат на ЧПУ-обработку: ключевые факторы и оптимизация
- 5-осевая ЧПУ обработка: точность, эффективность и свобода проектирования
- ЧПУ-обработка: трансформация производства в скорости, точности и устойчивом развитии