



Освоение суммирования допусков: лучшие практики для точности и затратоэффективности
Суммирование допусков (tolerance stacking), также известное как накопление допусков (tolerance stack-up), относится к комбинации различных допусков размеров детали. После того как допуск идентифицирован на размере детали, важно проверить, будет ли этот допуск работать с инструментальными допусками: либо верхним, либо нижним пределом. Деталь или сборка могут быть подвержены неточностям, если их допуски накоплены неправильно.
Важность допусков
Допуски напрямую влияют на стоимость и производительность продукта. Более тугие допуски делают деталь сложнее для изготовления и поэтому часто более дорогой. С учетом этого важно найти баланс между технологичностью детали, её функциональностью и стоимостью.
Советы для успешного суммирования допусков
Избегайте неоправданно малых допусков
Как сказано выше, более тугие допуски ведут к более высокой стоимости изготовления, так как деталь сложнее сделать. Эта более высокая стоимость часто обусловлена увеличенным количеством бракованных деталей, когда размеры оказываются вне допуска. Стоимость высококачественных держателей инструментов и инструмента с более тугими допусками также может быть дополнительными расходами.
Кроме того, неоправданно малые допуски приводят к более долгим временам изготовления, так как больше работы вкладывается в обеспечение соответствия детали строгим критериям во время обработки и после в процессе контроля.
Будьте осторожны: не переразмеряйте деталь
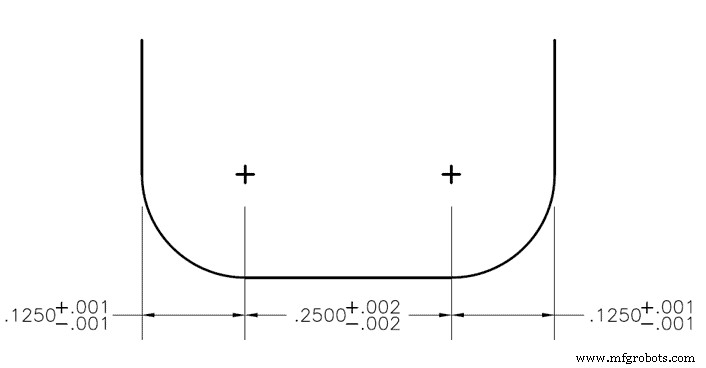
Когда верхний и нижний допуск указаны на каждом элементе детали, переразмерение может стать проблемой. Например, концевая фреза с радиусом в вершине с правым и левым радиусами может иметь допуск ±0,025 мм (±0,001 дюйма), а плоскость между ними — допуск 0,05 мм (0,002 дюйма). В этом случае окно допуска для диаметра фрезы было бы ±0,1 мм (±0,004 дюйма), но часто ошибочно рассчитывается при размерении детали. Кроме того, размещение допуска на этом вызове приведет к переразмерению, и поэтому опорный размер «REF» должен занять место допуска.
Используйте статистический анализ допусков:
Статистический анализ рассматривает вероятность того, что все три допуска будут ниже или выше размеренной ширины паза, основанную на стандартном отклонении. Эта вероятность представлена функцией нормальной плотности вероятности, видно на рисунке 2 ниже. Объединяя вероятности различных деталей и размеров в дизайне, мы можем определить вероятность того, что деталь будет иметь проблему или откажет полностью, основанную на размерах и допусках деталей. Обычно этот метод анализа используется только для сборок с четырьмя или более допусками.
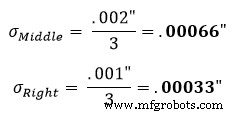
Перед началом статистического анализа допусков нужно рассчитать или выбрать фактор распределения допусков. Стандартное распределение — 3. Это значит, что большинство данных (или в данном случае допусков) будет в пределах 3 стандартных отклонений от среднего. Стандартные отклонения всех допусков должны быть разделены на этот фактор распределения для нормализации их от распределения 3 к распределению 1. После этого можно взять квадратный корень из суммы квадратов (RSS) для нахождения стандартного отклонения сборки.
Представьте это как чашку кофе, сделанную из 3 бобов разного размера. Чтобы сделать вкусный кофе, нужно сначала измельчить все бобы до одного размера, чтобы их можно было добавить в фильтр. В этом случае бобы — стандартные отклонения, измельчитель — фактор распределения допусков, фильтр — уравнение RSS. Это необходимо, потому что некоторые допуски могут иметь разные факторы распределения в зависимости от тугости диапазона допуска.
Статистический метод анализа используется, если есть требование, что паз должен быть 12,7 мм (0,5 дюйма) шириной с допуском ±0,076 мм (±0,003 дюйма), но нет необходимости, чтобы радиусы (3,175 мм / 0,125 дюйма) и плоскость (6,35 мм / 0,250 дюйма) были точными, пока они вписываются в паз. В этом примере у нас 3 двусторонних допуска с уже доступными стандартными отклонениями. Поскольку они двусторонние, стандартное отклонение от среднего просто будет любым значением + или – допуска. Для внешних радиусов это 0,025 мм (0,001 дюйма), для средней плоской области — 0,05 мм (0,002 дюйма).
Для примера найдем стандартное отклонение (σ) каждого участка по уравнению 1. В этом уравнении представляет стандартное отклонение.
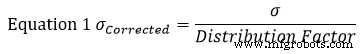
Стандартное предположение: допуск детали представляет нормальное распределение ±3. Поэтому фактор распределения будет 3. Используя уравнение 1 на левом участке рисунка 1, находим, что его скорректированное стандартное отклонение равно:
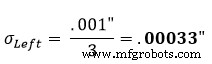
Это повторяется для среднего и правого участков:
После получения этих стандартных отклонений вводим результаты в уравнение 2 для нахождения стандартного отклонения зоны допуска. Уравнение 2 известно как уравнение RSS (квадратный корень из суммы квадратов).
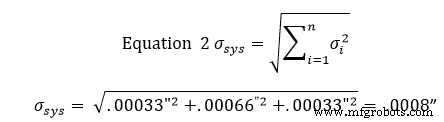
В этот момент это означает, что 68% пазов будут в пределах допуска ±0,02 мм (±0,0008 дюйма). Умножение этого допуска на 2 даст 95% доверительный интервал, умножение на 3 — 99% доверительный интервал.
68% пазов будут в пределах ±0,02 мм (±0,0008 дюйма)
95% пазов будут в пределах ±0,04 мм (±0,0016 дюйма)
99% пазов будут в пределах ±0,06 мм (±0,0024 дюйма)
Эти доверительные интервалы стандартны для нормально распределенного набора точек данных. Стандартное нормальное распределение видно на рисунке 2 выше.
Статистический анализ допусков следует использовать только для сборок с более чем 4 допусками. Много факторов не учтены в этом простом анализе. Этот пример был для 3 двусторонних размеров, чьи допуски представляли их стандартные отклонения от средних. В стандартном статистическом анализе в игру вступают другие переменные: углы, биение, параллелизм, требующие корректирующих факторов.
Знаете ли вы, что бренды Harvey Performance Company партнерят с ведущими провайдерами CAM-ПО для поставки библиотеки инструментов?
Нажмите здесь, чтобы узнать больше
Используйте анализ худшего случая:
Анализ худшего случая — практика сложения всех допусков детали для нахождения общего допуска детали. При этом анализе каждый допуск устанавливается на свой наибольший или наименьший предел в своем диапазоне. Этот общий допуск затем сравнивается с пределми производительности детали, чтобы убедиться, что сборка спроектирована правильно. Обычно используется только для 1 измерения (только 1 плоскость, поэтому углы не задействованы) и для сборок с малым числом деталей.
Анализ худшего случая также можно использовать при выборе подходящего режущего инструмента для работы, так как допуск инструмента можно сложить с допуском детали для сценария худшего случая. После выявления этого сценария оператор или инженер может сделать соответствующие корректировки, чтобы держать деталь в размерах, указанных на чертеже. Следует отметить, что сценарий худшего случая крайне редко случается в реальном производстве. Хотя эти анализы могут быть дорогими для производства, они дают спокойствие операторам, гарантируя, что все сборки будут функционировать правильно. Часто этот метод требует тугих допусков, потому что общее накопление в максимальных условиях — основная характеристика, используемая в проектировании. Более тугие допуски усиливают затраты производства из-за увеличения брака, времени производства на контроль и стоимости инструмента, используемого на этих деталях.
Пример сценария худшего случая в контексте Рисунка 1:
Найдите нижний предел спецификации.
Для левого радиуса в вершине
3,175 мм (0,125 дюйма) – 0,025 мм (0,001 дюйма) = 3,15 мм (0,124 дюйма)
Для плоского участка
6,35 мм (0,250 дюйма) – 0,05 мм (0,002 дюйма) = 6,3 мм (0,248 дюйма)
Для правого радиуса в вершине
3,175 мм (0,125 дюйма) – 0,025 мм (0,001 дюйма) = 3,15 мм (0,124 дюйма)
Сложите все вместе для нижнего предела спецификации:
3,15 + 6,3 + 3,15 = 12,6 мм (0,496 дюйма)
Найдите верхний предел спецификации:
Для левого радиуса в вершине
3,175 мм (0,125 дюйма) + 0,025 мм (0,001 дюйма) = 3,2 мм (0,126 дюйма)
Для плоского участка
6,35 мм (0,250 дюйма) + 0,05 мм (0,002 дюйма) = 6,4 мм (0,252 дюйма)
Для правого радиуса в вершине
3,175 мм (0,125 дюйма) + 0,025 мм (0,001 дюйма) = 3,2 мм (0,126 дюйма)
Сложите все вместе для верхнего предела спецификации:
3,2 + 6,4 + 3,2 = 12,8 мм (0,504 дюйма)
Вычтите два и разделите ответ на два для получения допуска худшего случая:
(Верхний предел – Нижний предел)/2 = 0,1 мм (0,004 дюйма)
Следовательно, сценарий худшего случая для этого паза: 12,7 мм (0,500 дюйма) ± 0,1 мм (0,004 дюйма).
Станок с ЧПУ
- Мастеринг синтетического мониторинга: проверенные best practices для надежного SaaS & Web производительности
- Проверенные облачно-ориентированные стратегии для гибкости бизнеса и экономии затрат
- Проверенные стратегии управления рисками плановых остановок для надежных операций
- Мастерство литья под давлением: экспертные лучшие практики на Molding 2019
- 5 проверенных лучших практик для максимизации эффективности с транспортной телематикой
- Оптимизация кабельного менеджмента роботов: лучшие практики для пиковой эффективности
- Лучшие практики безопасности экскаватора: защитите свою бригаду и оборудование
- Питающие плоскости в печатных платах: проверенные лучшие практики для высокой производительности
- Маркетинг в производстве: Проверенные лучшие практики для успеха в 2019 году
- Как допуски влияют на дизайн, производство и стоимость