



Удаление заусенцев с металлических деталей: методы и техники
Чтобы понять, что такое дезавьеризация, нужно знать природу заусенцев. При любой механической обработке на краях деталей образуются лишние металлические выросты — заусенцы. Они возникают из-за пластической деформации материала, особенно в вязких и пластичных сплавах. Эти дефекты не только портят вид, но и снижают функциональность и безопасность изделий. Поэтому удаление заусенцев — обязательный этап обработки.
Что такое заусенец и как он влияет на обработку?
Заусенцы — это мелкие острые нерегулярности на поверхности обработанных деталей, «примеси», нарушающие гладкость поверхности.
Детали проходят через штамповку, фрезеровку, сверление, гравировку, точение. Эти процессы نادراً бывают идеальными, оставляя мелкие гребенки или выступы — заусенцы.
Три основных типа заусенцев:
Заусенцы-свертывания (Rollover burrs):
Самый частый тип. Выглядят как крошечные скрученные металлические волокна, выступающие за пределы заготовки.
Заусенцы Пуассона (Poisson burrs):
Образуются, когда избыток металла собирается на торце заготовки и вытекает на боковую поверхность.
Заусенцы-выламывания (Breakout burrs):
Выглядят как мелкие осколки, отламывающиеся от детали. Имеют характерную выпуклую форму, напоминающую отслоение.
Способы удаления заусенцев с металла
Выбор метода зависит от материала, геометрии детали и требований к качеству.
Ручное удаление заусенцев:
Самый распространенный и дешевый способ. Опытные операторы вручную соскребают или зашлифовывают заусенцы простыми инструментами. Недостатки: трудоемкость, низкая производительность, высокая стоимость труда, сложность удаления заусенцев в перекрестных отверстиях. Подходит для простых деталей с мелкими заусенцами.
Механическое удаление заусенцев:
Использование специальных станков (шлифовальных, барабанных, вибрационных). Дороже ручного, но быстрее и эффективнее. Включает шлифование и качение.
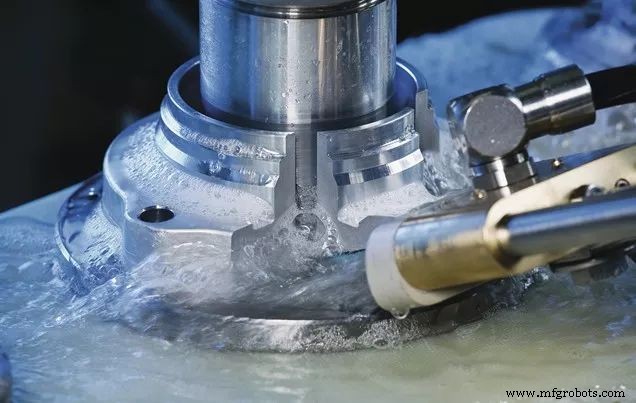
Электрохимическая дезавьеризация:
Идеальна для малых деталей и труднодоступных зон (перекрестные отверстия, глубокие каналы). Использует электроды, повторяющие форму обрабатываемого края, электролит (хлорид или нитрат натрия) и ток. Быстрая (секунды), высокая точность. Недостатки: электролит коррозионен, требуется промывка и антикоррозийная обработка; в зоне обработки может потеряться блеск и измениться размерная точность. Применяется для шестерен, шлицев, штоков, клапанных корпусов, кランクовых валов.
Тепловая дезавьеризация (взрывная):
В камере воспламеняется смесь горючих газов, энергия взрыва мгновенно удаляет заусенцы. Подходит для самых труднодоступных заусенцев (трещины, внутренние полости) и одновременной обработки нескольких поверхностей.
Заключение
Грамотный выбор метода дезавьеризации предотвращает повреждение деталей, экономит время и затраты. Важно также знать, когда удаление заусенцев не требуется, чтобы не увеличивать себестоимость изделия.
Производственный процесс
- Исследование 6G: будущее ультрабыстрой связи
- Бразинг (твердая пайка): безопасное и эффективное соединение металлов
- Лужение меди: Техники и советы для прочных, надежных соединений
- Металлообработка давлением: виды, преимущества и классификация
- Понимание литейных систем в литье: типы, проектирование и лучшие практики
- Гальванизация: как цинковые покрытия продлевают срок службы металлических деталей
- Листовой металл: применение, материалы и методы фabricации
- Понимание сварки: процессы, техники и промышленные применения
- Эффективные и безопасные способы удаления ржавчины с металла
- Безопасное удаление хромового напыления с металла: экспертные техники и советы