



Основы трибологии: снижение затрат на обслуживание в металлургии
Базовые понятия трибологии
Затраты на мониторинг состояния оборудования и техническое обслуживание составляют значительную статью расходов на металлургическом комбинате. Трибология помогает сократить эти затраты. Термин «трибология» ввел в 1966 году в Англии доктор Питер Джост. «Доклад Джоста», представленный Британскому парламенту (Министерство образования и науки), указывал на «потенциальную экономию более 515 млн фунтов стерлингов в год для промышленности за счет лучшего применения трибологических принципов и практик». Но трибология не нова как область знаний.
Слово происходит от греческого «трибос» — трение, тереть, и суффикса «-логия» — учение. Трибология — это учение о трении, или «изучение того, что трется».
Трибология — наука и технология взаимодействующих поверхностей в относительном движении. Она изучает (рис. 1): (i) трение, (ii) износ, (iii) смазку.
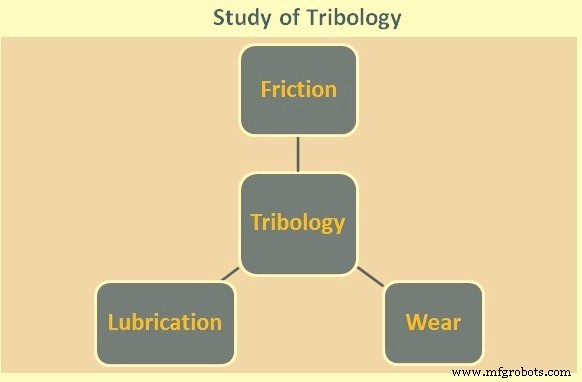
Рис. 1 Объект изучения трибологии
Трибология — наука о взаимодействующих поверхностях в относительном движении, известная как изучение трения, износа и смазки. Она имеет огромное значение для сохранения материалов и энергии. Это древние знания, важные для всего движущегося, но как научная дисциплина трибология относительно молода.
Хотя трибология — одна из старейших инженерных дисциплин, она остается одной из наименее развитых классических наук. Причина: трибология не является ни единой дисциплиной, ни хорошо описываемая стационарными процессами. Она включает все сложности материалов.
Трибология междисциплинарна: механическое машиностроение (особенно узлы — втулочные и ролликовые подшипники, шестерни), материаловедение (износостойкость), технология поверхностей (топография, покрытия), химия смазок и добавок. Молодые направления: биотрибология (износ, трение, смазка эндопротезов суставов) и нанотрибология (трение и износ на микро- и наноуровне).
В любом механизме множество деталей работают за счет трения (подшипники, шестерни, кулачки, шины, тормоза, поршневые кольца). Иногда нужно низкое трение (экономия энергии), иногда высокое (тормоза). Трибология применима во всех отраслях, включая сталелитейную.
С технологическим прогрессом сохранение материалов и энергии становится всё важнее. Износ — главная причина потерь материала, его снижение дает заметную экономию. Трение — основная причина диссипации энергии, улучшенный контроль трения дает экономию. Смазка — самый эффективный способ контроля износа и снижения трения.
Трибология вводит вещество между контактными поверхностями движущихся частей для снижения трения и отвода тепла. Подбор оптимальной смазки и понимание механизма разделения поверхностей в подшипнике или другом узле — ключевая задача трибологии.
Смазка минимизирует трение между взаимодействующими поверхностями в относительном движении. Трение возникает, потому что ни одна твердая поверхность не идеально гладка на микроуровне. Даже лучшая обработка дает пики и впадины — «шероховатость». При контакте соприкасаются только пики. Они воспринимают нормальную нагрузку, пластически деформируются и холодово сваркиваются. С ростом нагрузки в контакт вступают новые пики, «реальная площадь» контакта растет в отличие от «видимой» (геометрической). Это явление — адгезия.
Трение считается результатом адгезии. Для относительного смещения поверхностей нужна сила для сдвига этих контактов — сила трения. Трибология помогает лучше концептуализировать проблемы трения, износа и смазки при относительном движении поверхностей.
Трибология — сложная наука с ограниченными возможностями теоретического расчета трения и износа. Поэтому она тесно связана с практикой, где ценны обширный опыт и эмпирика. Трибологические свойства критичны для контактных материалов, система чувствительна к условиям работы и среде. Для понимания трибологического поведения нужны знания физики, химии, металлургии, механики — наука интердисциплинарна. Оптимизация трения и износа в технических приложениях (машинные детали, системы металлообработки) экономит и ресурсы, и среду.
Трение
Трение — сопротивление движению одного тела относительно другого, критично в металлообработке. Трение — не материаловый параметр, а системный отклик в виде реакционной силы. Зависит от температуры, влажности, нагрузки, механических свойств, топографии поверхности. Общий закон трения (Амонтон — Кулон) описывает коэффициент трения μ как отношение касательной силы трения Ft к нормальной силе Fn (нагрузке):
μ = Ft / Fn
Закон точен для трибологических контактов при обычных контактных давлениях (большинство контактов) и называется трением Кулона. В контакте трение делится на две составляющие: адгезионную (μa) и плуговичную (μp):
μ = μa + μp
Адгезионная составляющая связана с материалами в контакте, управляется адгезионными силами в зонах реального контакта (асперити на поверхностях). Адгезионная сила возникает при разрыве межповерхностных связей при скольжении. Следовательно, адгезия двух твердых тел в контакте важна и зависит от химии трибо-поверхностей в зоне скольжения.
Плуговичная составляющая возникает от деформирующей силы при впахивании более мягкого материала асперити более твердого и связана с топографией поверхности. Также деформированные частицы износа в зоне контакта действуют как плуг.
Дополнительная часть плуговичной составляющей — деформация асперити на микроуровне.
Механизмы износа
В трибологических контактах износ возникает от взаимодействия двух поверхностей и означает постепенное удаление материала поверхности — потерю материала. Износ, как и трение, системный параметр. Основные механизмы: абразивный, адгезионный, установый, трибохимический. Обычно действует комбинация. Существует взаимосвязь трения и износа: часто низкое трение дает низкий износ, но это не правило — бывают высокие скорости износа при низком трении.
Адгезионный износ
Повреждение при трении двух металлических тел без намеренного абразива. Абразивный износ — повреждение твердым материалом, попадающим между поверхностями извне. Степень абразивного износа зависит от размера и угловатости абразивных частиц и отношения твердостей металла и абразива.
Адгезионный износ происходит при сдвиге асперити двух тел в относительном движении. При скольжении возникают упругие и пластические деформации асперити, формируется контактная зона, где силы связи дают сильную адгезию — поверхности сваркиваются. Адгезионный износ происходит, когда касательное относительное движение вызывает разрыв в объеме асперити более мягкого материала, а не на границе раздела, и материал удаляется.
Реальная площадь контакта — сумма площадей сваркившихся асперити. При скольжении удаление материала измеряется как уменьшение объема или массы. Чаще используют скорость износа или коэффициент износа. Скорость износа — объем износа на единицу пути скольжения и нагрузку.
Абразивный износ
Вызывает значительную пластическую деформацию материала поверхности, когда одна поверхность существенно тверже другой — двухтелесное абразивание. Абразивное износообразование также происходит при попадании твердых частиц в трибосистему. Трехтелесное абразивание — частица не прикреплена к поверхности; двухтелесное — частица закреплена на одной из поверхностей. Следовательно, более твердый материал может абразивно изнашиваться. Острые твердые асперити или частицы вдавливаются в мягкую поверхность, вызывая пластическое течение вокруг себя. При касательном движении твердая поверхность царапает мягкую (плуговичное действие), образуя износ, царапины, борозды. Абразивный износ подразделяется на микрорезанье, микроусталость, микросколы. Скорость абразивного износа определяется аналогично адгезионному.
Усталостный износ
Критичен для периодически нагружаемых штампов и инструментов (валики). В нагруженном инструменте поверхность в сжатии, сдвигающие напряжения возникают под поверхностью. Повторная нагрузка порождает микротрещины, обычно под поверхностью, в точке слабости (включение, частица второй фазы). При последующих циклах трещина растет, пустоты коалесцируют. При достижении критического размера трещина меняет направление, выходит на поверхность, отслаивается пластинчатая частица — деламинационный износ. Если частица крупная — спаллинг. При сочетании нормальной нагрузки и скольжения зона максимальных сдвигающих напряжений смещается к поверхности, и усталостные трещины могут инициироваться от поверхностных дефектов.
Как и все процессы износа, усталостный зависит от множества переменных. Для снижения: избегать внешних и внутренних концентраторов напряжений, обеспечивать прочный интерфейс матрица — вторая фаза. Сложность в горячей обработке: резкий нагрев дает расширение поверхности и напряжения между поверхностью и объемом. Охлаждение после контакта снова индуцирует напряжения. В сочетании с нагрузочными — термическая усталость, мозаикообразная сеть трещин — крейзинг или огневые трещины. Усталость может вызвать внезапный катаклизмический отказ инструмента (поломка валиков).
Трибохимический износ
Процесс износа доминирует химическими реакциями в контакте, материал расходуется. Экологические условия в сочетании с механическими механизмами контакта имеют решающее значение. Химическое действие (диффузия, растворение) само по себе не механизм износа, а всегда в комбинации и взаимодействии с другими механизмами. Точнее говорить о механических механизмах износа и рассматривать химические эффекты как дополнительный параметр, меняющий свойства поверхности в контакте.
Формирование трибо-пленок
Высокие локальные температуры и давления в зоне контакта при скольжении вызывают локальную сдвиговую деформацию и разрыв поверхностей. Локальный перегрев может ускорять химические реакции или локально плавить поверхности — износ. Но эти условия не обязательно только деструктивны — могут способствовать формированию трибо-пленок с новыми трибологическими свойствами. Обычно делят на два типа: трансформационные (преобразование исходной поверхности пластической деформацией, фазовыми превращениями, диффузией без переноса материала) и депонирующие (только перенос материала: молекулы с контраповерхности, среды, износовой обломок). Топография поверхности, химическая активность, адгезия влияют на формирование трибо-пленки.
Смазка
Смазки в основном снижают трение (и часто вибрации) и износ. Вещества, вводимые между две поверхности в относительном движении для минимизации трения. Выбор и применение определяются ожидаемыми функциями. Основные функции:
- Контроль трения
- Контроль износа
- Контроль температуры
- Контроль коррозии
- Удаление загрязнений
- Формирование уплотнения (смазки)
Снижение трения двумя механизмами: если смазка полностью разделяет поверхности, относительное движение происходит как сдвиг внутри смазки, трение обусловлено сдвиговым сопротивлением смазки. Если разделение неполное, силы трения снижаются за счет скольжения между тонкими пленочками с низким трением, адсорбированными на поверхностях. Меньшее трение — меньше тепла — ниже температура.
Снижение износа также за счет разделения поверхностей (полного или частичного). Смазка понижает температуру, выносит износовые частицы, предотвращает загрязнение извне.
Остатки смазки могут быть проблемой в производстве. Например, остатки с инструмента на стальной полосе ухудшают лакокрасочное покрытие кузовов авто. Иногда для очистки нужны экологично небезопасные моющие средства. Сама смазка может быть небезопасна для здоровья и среды.
Смазки могут быть жидкими или твердыми, не обязательно маслами или смазками. Металлы, оксиды, сульфиды, графит тоже могут работать как смазки. Основные типы:
- Жидкие смазки — минеральные масла (чистые, с добавками, синтетические)
- Квазитвердые смазки (смазки)
- Твердые смазки
Выбор типа зависит от требований приложения.
Жидкие смазки
Жидкости предпочтительны — гидравлическим действием втягиваются между подвижные части. Помимо разделения, отводят тепло. Главный критерий выбора — минимальное влияние температуры на вязкость. Жидкие смазки должны быть инертны к металлам и другим компонентам.
Современные технологии очистки позволяют получать качественные базовые масла из широкого спектра сырой нефти. Рафинадия производит только базовые дистилляты разной вязкости. Они непригодны для прямого использования. Поэтому смешивают для получения нужной вязкости и добавляют добавки для улучшения других свойств.
Синтетические жидкие смазки — маслянистые нейтральные жидкости, не из нефти, но со схожими свойствами. Применяются там, где нефтяные масла не подходят. Классы: диэфиры, органические фосфатные эфиры, силиконовые полимеры и др.
Важные характеристики смазок
- Удельный вес — отношение веса заданного объема вещества при 15 °C к воде.
- Вязкость — мера сопротивления течению. Чем выше вязкость, тем больше сопротивление. Вода менее вязка, течет свободно; патока — высокая вязкость, течет вязко. Идеальная масляная пленка в подшипнике зависит от правильной вязкости для разделения металлических поверхностей.
- Скорость шейки и вязкость тесно связаны для поддержания хорошей масляной пленки. Чем ниже скорость, тем выше нужна вязкость (густее масло). При росте скорости — тоньше масло (ниже вязкость).
- Нагрузка на подшипник — масло должно иметь достаточную вязкость для поддержания пленки под нагрузкой. Технически: сила для перемещения плоской поверхности 1 см² над другой со скоростью 1 см/с при слое жидкости 1 см. Единица — пواز (абсолютная вязкость).
- Кинематическая вязкость — отношение абсолютной вязкости к удельному весу при температуре измерения. Единица — стокс. Практически вязкость нефтяных масел выражается в секундах (Сейболт) при 40 °C или 100 °C.
- Вязкостной индекс (VI) — числовая оценка влияния температуры на вязкость.
- Температура застывания — температура, при которой масло еще течет. Показывает способность работать при низких температурах.
- Температура вспышки — температура выделения паров в количестве, достаточном для мимолетного воспламенения. Отражает устойчивость к горению при высоких температурах.
Процессы очистки и производства придают маслам хорошие свойства, но в рабочих условиях они подвергаются загрязнению и разложению. Поэтому добавляют добавки. Современные добавки делят на: (i) защита масла в эксплуатации от старения, (ii) защита от вредных продуктов сгорания топлива, (iii) улучшение физических свойств или придание новых.
Применение добавок очень широко — от легких приборных и шпиндельных масел до густых трансмиссионных, автомасел, режущих жидкостей, гидравлических жидкостей. Более 50 характеристик базовых масел можно улучшить добавками. Общие требования к добавкам: растворимость в базовом нефтяном масле, нерастворимость и нереактивность в водных растворах, не темнение масла, низкая летучесть, стабильность при смешивании, хранении, использовании, отсутствие неприятного запаха.
Основные типы добавок и их назначение:
- Антиоксиданты — повышение ресурса масла и оборудования, предотвращение окисления
- Ингибиторы коррозии — защита от химической атаки сплавов подшипников и металлических поверхностей
- Детедженты — чистота смазываемых поверхностей
- Ингибиторы ржавления — устранение ржавления при наличии воды и влаги
- Понижающие температуру застывания — улучшение текучести при низких температурах
- Улучшители вязкостного индекса — снижение скорости изменения вязкости с температурой
- Противопенные добавки — предотвращение устойчивой пены
- Экстремально-давления (ЭП) добавки — повышение прочности пленки и несущей способности
Существует более 300 видов промышленных и автомобильных масел. Классификация: (i) шпиндельные, (ii) трансмиссионные, (iii) общие подшипниковые, (iv) для электродвигателей, (v) паровые цилиндровые, (vi) турбинные, (vii) для воздушных компрессоров, (viii) для холодильных компрессоров, (ix) гидравлические, (x) режущие, (xi) автомобильные. Каждый тип имеет характеристики для конкретного применения.
Квазитвердые смазки (смазки)
Смазочная смазка — полутвердое вещество. Обычно минеральное масло со специальным мылом для получения пластичной смеси. Мыло — загуститель. Добавки как в маслах для особых свойств. Преимущества смазок:
- Режее нанесение — экономия на смазке и обслуживании
- Уплотнение от попадания грязи и пыли
- Капание и брызги практически исключены
- Дешевле уплотнения для смазко-смазываемых подшипников
- Обеспечивают смазку даже при длительном отсутствии обслуживания
- Благодаря липкости снижен риск коррозии в подшипниках даже при простое
Основные компоненты: мыла и минеральные масла. Мыла из животных/растительных жиров или жирных кислот. Добавят добавки, иногда наполнители для особых свойств.
Классификация по типу мыла. Свойства сильно зависят от типа мыла. Основные виды: (i) кальциевые, (ii) натриевые, (iii) литиевые, (iv) бариевые.
- Кальциевые — гладкая текстура, высокая водостойкость. Мыло из съедобных жиров (пальмовое, хлопковое) и гидратной извести. Требуют воды как стабилизатора. Не выдерживают выше 80 °C — разложение на масло и мыло, мыло затвердевает, абразивно, царапает подшипники.
- Натриевые — до 120 °C. Волокнистая структура, выдерживают высокие нагрузки на шарикоподшипниках. Но менее водостойкие.
- Бариевые — до 175 °C и выше, хорошая водостойкость.
- Литиевые — подходят для высоких температур, отличная водостойкость, подходят и для низких температур.
Для экстремально высоких температур и нагрузок мыльные смазки не подходят — используют немеловые: модифицированные бентонитовые глины и силикагели с синтетическими жидкостями. Некоторые мыльные смазки на синтетических жидкостях вместо минеральных. Добавки: антиоксиданты, ингибиторы коррозии, ЭП-добавки, ингибиторы ржавления, адгезионные добавки.
Две критические характеристики: консистенция и температура капли. Консистенность — в десятых долях мм (метод ASTM D217-52T, тест на проникание). NLGI (США) классифицирует смазки по прониканию. Температура капли — переход из квазитвердого в жидкое при заданных условиях (ASTM D566-42). Качественный индикатор теплостойкости.
Твердые смазки
Тонкие пленки твердого вещества между трениями поверхностями для снижения трения и износа. Потребность выросла с технологическим прогрессом. Характеристики: низкая сдвиговая прочность, низкая твердость, высокая адгезия к подложке, непрерывность, самоисцеление (пленка восстанавливается при разрыве), отсутствие абразивных примесей, термическая стабильность, химическая инертность. Используются: неорганические соединения (графит, дисульфид молибдена, дисульфид вольфрама, нитрид бора) и органические (алюминий, цинк, натрий, литий стеараты, воски). Твердые смазки применяются там, где нефтяные масла не работают в экстремальных условиях.
Производственный процесс
- Треньевое сверление: тепловое резание для быстрых, чистых отверстий
- Java-апплеты: основы, жизненный цикл и ключевые отличия от приложений
- Основы проектирования компоновки печатных плат: освоение фундаментов
- Понимание коэффициента трения полиуретана для оптимального дизайна
- Порошковые фрикционные материалы: определение, преимущества и промышленное применение
- Тормозные колодки (калиперы): как они работают и советы по обслуживанию для тракторов
- Понимание насосов: основы и применения
- Горизонтальные фрезерные станки: основы и выбор правильной модели
- Трение сварка: принцип, виды, преимущества, недостатки и применение
- Принцип работы трения сварки: пошаговый процесс и параметры