



Аккордеон: от свободных валов к современным инновациям
Аккордеон — портативный инструмент с свободными волами, сочетающий складной мех, клавиатуру и басовый корпус. Воздух, проходящий через мех, заставляет вибрировать металлические волы, производя характерный звук. Ручная сборка из сотен деталей, аккордеон эволюционировал с начала XIX века в универсальный современный инструмент.
История
Родословная аккордеона восходит к древнекитайскому чэн — первому известному инструменту с свободными волами, изобретенному примерно 5000 лет назад. Чэн имел бамбуковые трубы, резонатор и воздушную камеру, а его фениксовидный дизайн был представлен европейским музыкантам в 1777 году.
В 1822 году немецкий изобретатель Кристиан Бушман запатентовал «Хандеолину» — ранний аккордеон с расширяемым мехом, портативной клавиатурой и технологией свободных валов. Семь лет позже Кирилл Дамиан усовершенствовал дизайн, добавив четыре басовые клавиши для аккордов, и получил патент на инструмент, который он назвал аккордеон.
На протяжении XIX века внедряли несколько ключевых инноваций. В 1850 году хроматический аккордеон заменил более ранние диатонические модели, позволяя каждой клавише производить одинаковую высоту тона независимо от направления меха. Стальные волы вошли в употребление в 1857 году, а к 1860-м годам производители такие как Hohner, Soprani и Dallape начали массовое производство. Добавление большего количества басовых клавиш помогло стандартизировать современную раскладку, возникшую в начале XX века.
Электроника вошла в мир аккордеона во время Второй мировой войны. Ранние модели подключались к электронным органам; позже выделенные усилительные блоки позволяли усиливать инструмент напрямую. Сегодня многие аккордеоны включают MIDI-интерфейсы, позволяя подключение к синтезаторам, электронным пианино и другим MIDI-совместимым устройствам.
Конструкция
Современный аккордеон состоит из трех основных компонентов: расширяемого меха, требового конца (содержащего клавиатуру) и басового конца (содержащего басовые кнопки). Волы и любые электронные компоненты находятся внутри меха.
Как инструмент с свободными волами — как гармоника — аккордеон использует металлические пластины, прикрепленные к металлической пластине. Воздух проходит через щель с стороны, противоположной воле; когда воздух течет в правильном направлении, вола вибрирует, производя звук. Клапан на противоположной стороне предотвращает обратный поток воздуха и экономит воздух. Длина и толщина каждой волы определяют её высоту; более длинные волы дают более низкие ноты.
Требовая клавиатура обычно пианообразная. Каждая клавиша соединена с клапаном, который закрывает или открывает щель волы. Когда клавиша нажата, клапан открывается, позволяя воздуху достичь волы. Регистровые клавиши управляют ползунами, которые подключают разные наборы валов, добавляя тембральные вариации.
Басовый конец использует страделловую раскладку до 120 кнопок. Вместо пианообразных клавиш, каждая кнопка задействует систему штанг и рычагов, направляющую воздух к нескольким волам, позволяя играть отдельные ноты или полные аккорды.
Исполнитель держит аккордеон на плечевых ремнях, пока правая рука работает на требовой клавиатуре, а левая манипулирует мехом и басовыми кнопками. Движение меха и приводит волы в движение, и обеспечивает выразительную динамику.
В США стандартом являются хроматические аккордеоны — такие как пианоаккордеон и континентальный хроматический. Диатонические модели остаются популярны для фольклорной музыки; распространенные типы включают мелодеон, континентальный клубный моде и британский хроматический. Последние разработки включают электронные пианоаккордеоны: некоторые сохраняют традиционные мех и волы плюс электронный тоногенератор, в то время как другие полностью электронны с мехом, лишь контролирующим громкость.
Сырье
Конструирование аккордеона требует сотен деталей из дерева, металла, пластика и других материалов. Рама, клапаны и вольные блоки обычно вырезают из тополя, выбранного за прочность и легкий вес. Мех изготавливают из прочного манильского картона, усиленного кожаными вставками и стальными полосками. Трезовая решетка — фрезерованная металлическая крышка, часто с логотипом производителя.
Волы изготавливают из высокоотжиженной часовой пружинной стали и прикрепляют к алюминиевому сплаву. Кожаные или пластиковые клапаны герметизируют противоположную сторону каждой вольной щели. Металлические штанги соединяют басовые кнопки с волами, а ремни кожаные с подкладкой для комфорта. Пластик доминирует в требовых клавишах, кнопках и переключателях, а воск иногда используют для герметизации утечек воздуха.
Металл также используют для многих мелких деталей. Например, волы делают из высокоотжиженной часовой пружинной стали. Их приклеивают к алюминиевой вольной пластине. Для минимизации количества воздуха, проходящего через щель, кожаные или пластиковые клапаны закрывают сторону, противоположную 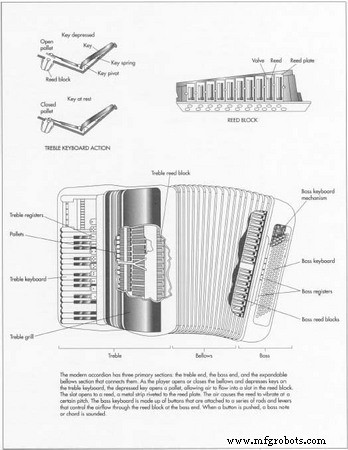 воле.
Процесс производства
Производственная цепочка аккордеона сочетает автоматизированную точность с квалифицированной ручной сборкой.
Изготовление деталей
- Деревянные компоненты вырезают джигами и прессами, обеспечивая согласованную геометрию и высокую точность.
- Пластиковые элементы, такие как клавиши и кнопки, производят литьем под давлением полимерных гранул.
- Металлические детали отливают или штампуют, затем отжигают (для валов) для достижения необходимой вязкости и упругости.
Сборка валов, клавиатур и корпусов
- Волы приклеивают к алюминиевой пластине, с кожаными или пластиковыми клапанами, герметизирующими щели.
- Пластину монтируют на деревянный вольный блок, и крепят требовую клавиатуру или раскладку басовых кнопок.
Финальная сборка
- Мех, поставляемый специализированными производителями, крепят к требовому и басовому корпусам и герметизируют воском для предотвращения утечек.
Финишные штрихи
- Декоративные элементы — покраска, требовая решетка, значок производителя — добавляются.
- Готовый инструмент укладывают в чехол, упаковывают и отправляют дистрибьюторам.
Контроль качества
Качество начинается с входного сырья. Смазка для пластиковых деталей тестируют на внешний вид, температуру плавления и молекулярный вес; дерево и сталь аналогично проверяют. Когда внешние поставщики предоставляют компоненты, производитель аккордеона полагается на записи КК поставщика. На протяжении сборки обученные инспекторы проводят визуальные проверки на каждом этапе, выявляя дефекты рано и обеспечивая соответствие каждого инструмента строгим стандартам.
Будущее
Постоянные инновации продолжают совершенствовать аккордеон. Недавние изобретения позволяют музыкантам «гнуть» ноты, добавляя выразительные нюансы за пределами ограничений традиционных валов. Будущие модели, вероятно, включат более легкие, прочные материалы и продвинутое компьютерное управление, еще больше улучшая тембр, проекцию и играбельность. Интеграция цифровых технологий обещает новое поколение аккордеонов, еще более универсальных, чем их предшественники.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Волоконно-лазерная маркировка: точность, скорость и универсальность для современных отраслей
- Электролитическое полирование против пассивации: выбор правильной отделки нержавеющей стали
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности