



Тачка: от древнего Китая к современному строительству
Тачка: от древнего Китая к современному строительству
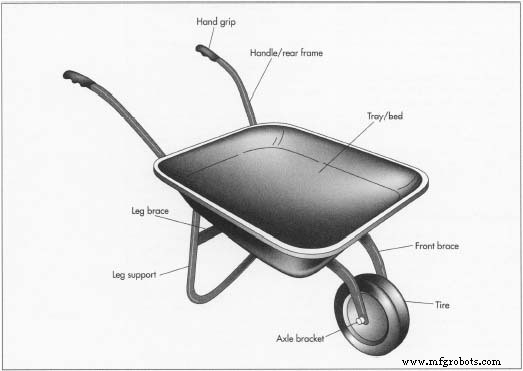
Тачка — одноколесный носильщик, состоящий от каба, двух рукоятей и двух ножек. Хотя широко известна как садовый инструмент, она незаменима на стройплощадках, в промышленности и для повседневного транспорта тяжелых грузов.
Современная тачка восходит к Китаю, возможно, уже 100 г. до н.э.. Ранние модели имели большое переднее колесо с грузом позади него. Оператор поднимал задний конец и толкал. Позже, в 300 г. н.э., Чжунь Лян добавил большое колесное вместилище и боковые платформы, позволяя перевозить людей и грузы значительно выше от земли — нечто вроде рикши.
Европейские тачки развивались иначе, предназначены для более легких грузов на меньших расстояниях. Их развитие, вероятно, началось в позднем Средневековье, возможно, под влиянием арабских торговых путей и встреч крестоносцев с восточными конструкциями. Первое документированное использование в Англии датируется 1222 годом, когда восемь тачек закупили в Кентербери для строительства Доверского замка.
Сегодня тачки выпускаются в одно-, двух- и четырехколесных конфигурациях, часто с отсеками для хранения или зажимами для инструментов. Они остаются экономичным, безмоторным решением для одного оператора по перемещению тяжелого материала.
Сырье
Каба или поддон обычно делают из стали, дерева или пластика. Стальные рамы крепят кабу к металлическим ножкам и колесу, с резиновыми шинами для плавного хода. Ручки могут быть металлическими с пенными или жесткопластиковыми накладками, или цельнодеревянными для классического вида.
Производственный процесс
Методы производства варьируются по дизайну и материалам. Ниже приведен типичный рабочий процесс для садовой тачки с пластиковым кабом, стальными ножками, резиновой шиной и деревянными рукоятями.
Изготовление каба
- 1. Полиэтилен — производное от нефтяного этилена — основной пластик для кабов. Высокоплотный полиэтилен (HDPE) выбирают за жесткость.
- 2. Полимеризация под 250–500 psi дает листы HDPE.
- 3. Листы экструдируют в толстые панели, затем режут по длине.
- 4. Вакуумная формовка выдавливает панели над матрицей, соответствующей геометрии каба. Охлажденный лист затем снимают.
Изготовление ножек и креплений
- 5. Сталь плавят из железной руды и кокса в доменной печи. Углерод удаляют продувкой кислородом для получения расплавленной стали.
- 6. Стальные полосы штампуют в компоненты с точными отверстиями под болты.
- 7. Компоненты получают электростатическое покрасочное покрытие — электрические заряды обеспечивают равномерный слой — с последующей термической полимеризацией в печи для долговечности.
Изготовление колеса и шины
- 8. Колеса могут быть стальными или литыми пластиковыми; производство шины следует стандартному резиновому процессу.
- 9. Натуральный каучук получают из латекса, собираемого с каучуковых деревьев, тогда как синтетические варианты вроде стирол-бутадиенового каучука — нефтехимические.
- 10. Каучук нагревают, литьют в форму и охлаждают для формирования шины, которую затем надевают на колесо.
Изготовление рукоятей
- 11. Древесину сушат, распиливают и формируют пилами и токарными станками. Сверлят отверстия под болты, затем покрывают лаком для влагозащиты.
Упаковка и отгрузка
- 12. Компоненты укладывают в прочные картонные коробки и отправляют в несобранном виде ритейлерам, экономя пространство и транспортные расходы.
Контроль качества
Ключ к качеству — точная посадка: каждый компонент меряют по эталону, отверстия сверлят в точных позициях. Транспортные упаковки должны содержать все детали и понятные инструкции по сборке. Весовые проверки партий болтов подтверждают правильные количества. Образцы тачек проходят функциональные тесты — сборку, нагрузочное моделирование и маневренность — для подтверждения удобства использования и структурной целостности.
Будущее
От ручных носильщиков до многоходовых газонных тележек тачки эволюционировали за тысячелетия. С ростом садоводства как хобби и старением населения в США будущие дизайны будут приоритизировать универсальность, эргономику и более легкие материалы, обеспечивая тачке оставаться основным элементом в домах и промышленности.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Волоконно-лазерная маркировка: точность, скорость и универсальность для современных отраслей
- Электролитическое полирование против пассивации: выбор правильной отделки нержавеющей стали
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности