



Мастерство систем координат ЧПУ-фрезерования: четкое практическое руководство
Читать эту статью на: Italiano (итальянский) Deutsch (немецкий) 日本語 (японский)
Вы будете использовать основы системы координат ЧПУ-фрезерования везде, не только для одного конкретного ЧПУ-станка. Даже самые последние ЧПУ-станки одинаковы в своем ядре: они используют оси X, Y и Z для определения координатного пространства внутри станка, и инструмент (иногда концевую фрезу, иногда экструдер, иногда лазерный луч) движется по этому пространству. Технология может меняться, но основы остаются по сути теми же. В этой статье мы покроем основы системы координат ЧПУ, включая декартову систему координат, рабочую систему координат (WCS) и смещения (offsets).
Почему координаты важны для ЧПУ-фрезерования?
Аддитивные станки строят деталь снизу вверх. Нет вопроса о том, где деталь начинается на строительной пластине. Однако что-то вроде фрезерного станка должен вычитать материал из внешнего объекта. Для этого станок должен понимать позицию заготовки в физическом пространстве. Если бы это было так же просто, как затолкать блок металла в ваш ЧПУ и нажать пуск.
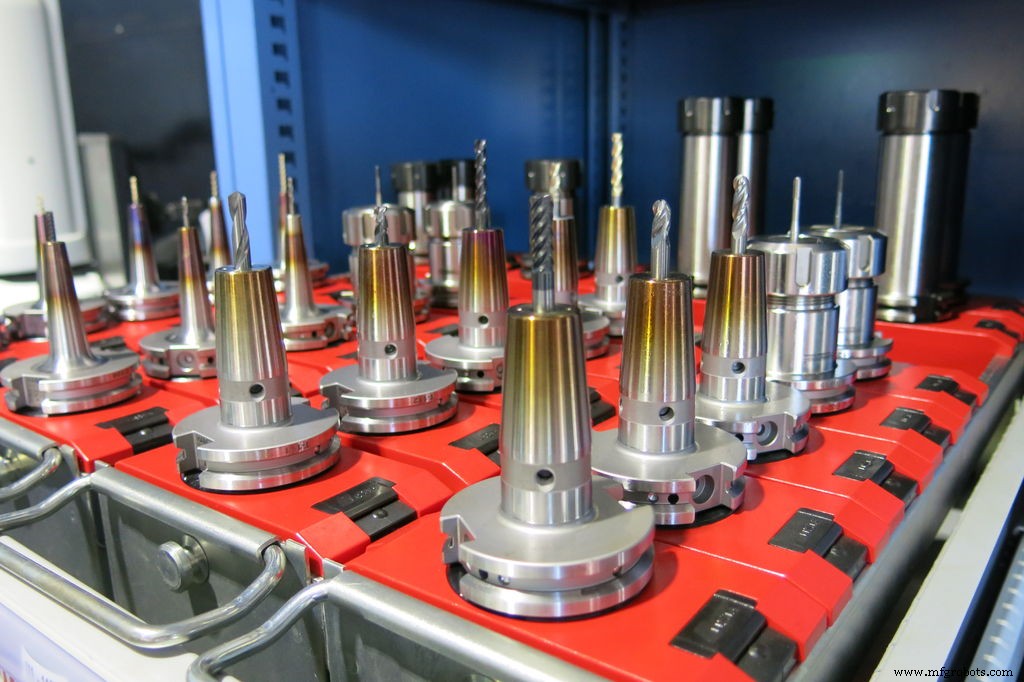
Вещи начинают усложняться при добавлении множества фрезерных инструментов. Каждый бит имеет разную длину, что меняет расстояние между датумом шпинделя и заготовкой. Та точка отсчета, которую вы только что установили для 1-дюймовой концевой фрезы, не сработает для 3-дюймовой сверла.
Вы можете думать о системе координат как о том, как ЧПУ-станки понимают 3D-пространство. Без системы координат ваш ЧПУ бы абсолютно не имел способа знать:
- Где ваш блок материала
- На каком расстоянии ваш инструмент от вашей детали
- Какие движения использовать для обработки вашей детали
Система координат может показаться сложной на первый взгляд, но она может быть разбита на простые компоненты. Давайте начнем с основ декартовой системы координат.
Основы декартовой системы
Почти все ЧПУ-станки используют декартову систему координат, основанную на осях X, Y и Z. Эта система позволяет станку двигаться в конкретном направлении вдоль конкретной плоскости.
Сведите декартову систему к основам, и у вас будет знакомая числовая линия. Одна точка на линии получает обозначение Начало координат (Origin). Любые числа слева от Начала отрицательны, а справа — положительны.
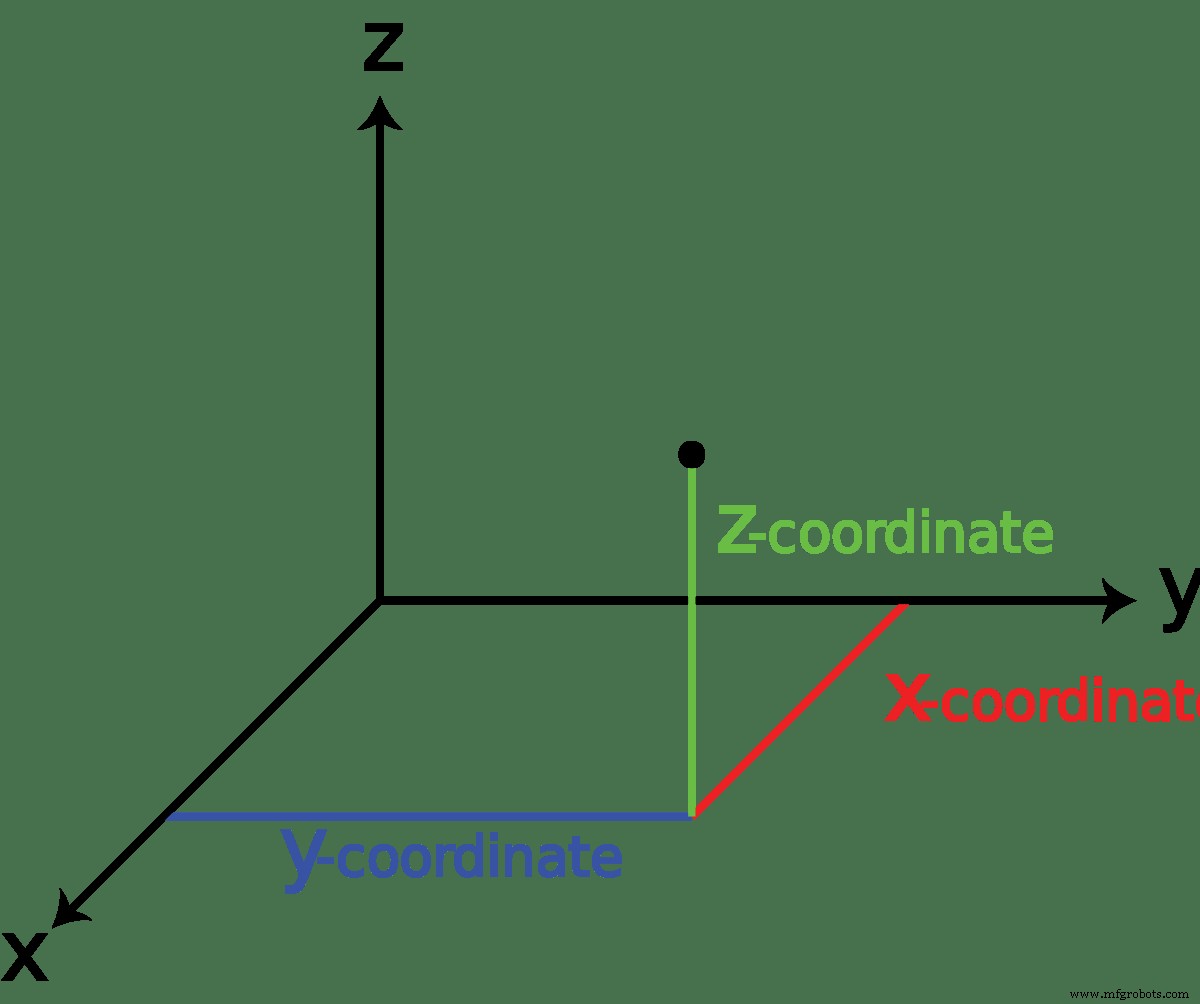
Объедините оси X, Y и Z под углами 90 градусов, и вы создадите трехмерное пространство для вашего ЧПУ-станка для перемещения. Каждая ось встречается в Начале координат.
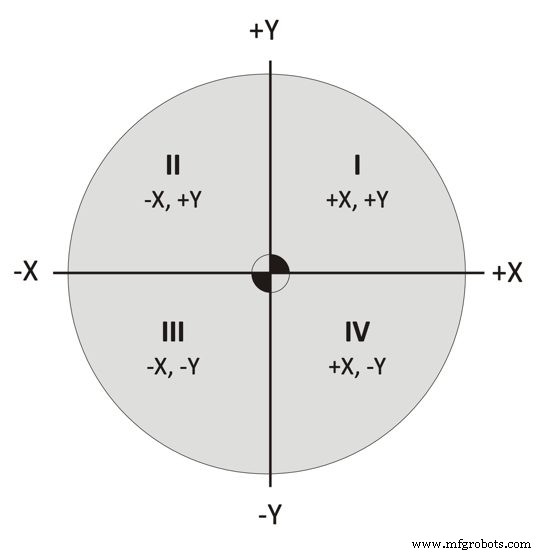
Когда две оси соединяются, они образуют Плоскость. Например, когда оси X и Y встречаются, вы получаете XY плоскость, где происходит большая часть работы на 2.5D деталях. Эти плоскости делятся на четыре квадранта, пронумерованные 1-4, со своими положительными и отрицательными значениями.
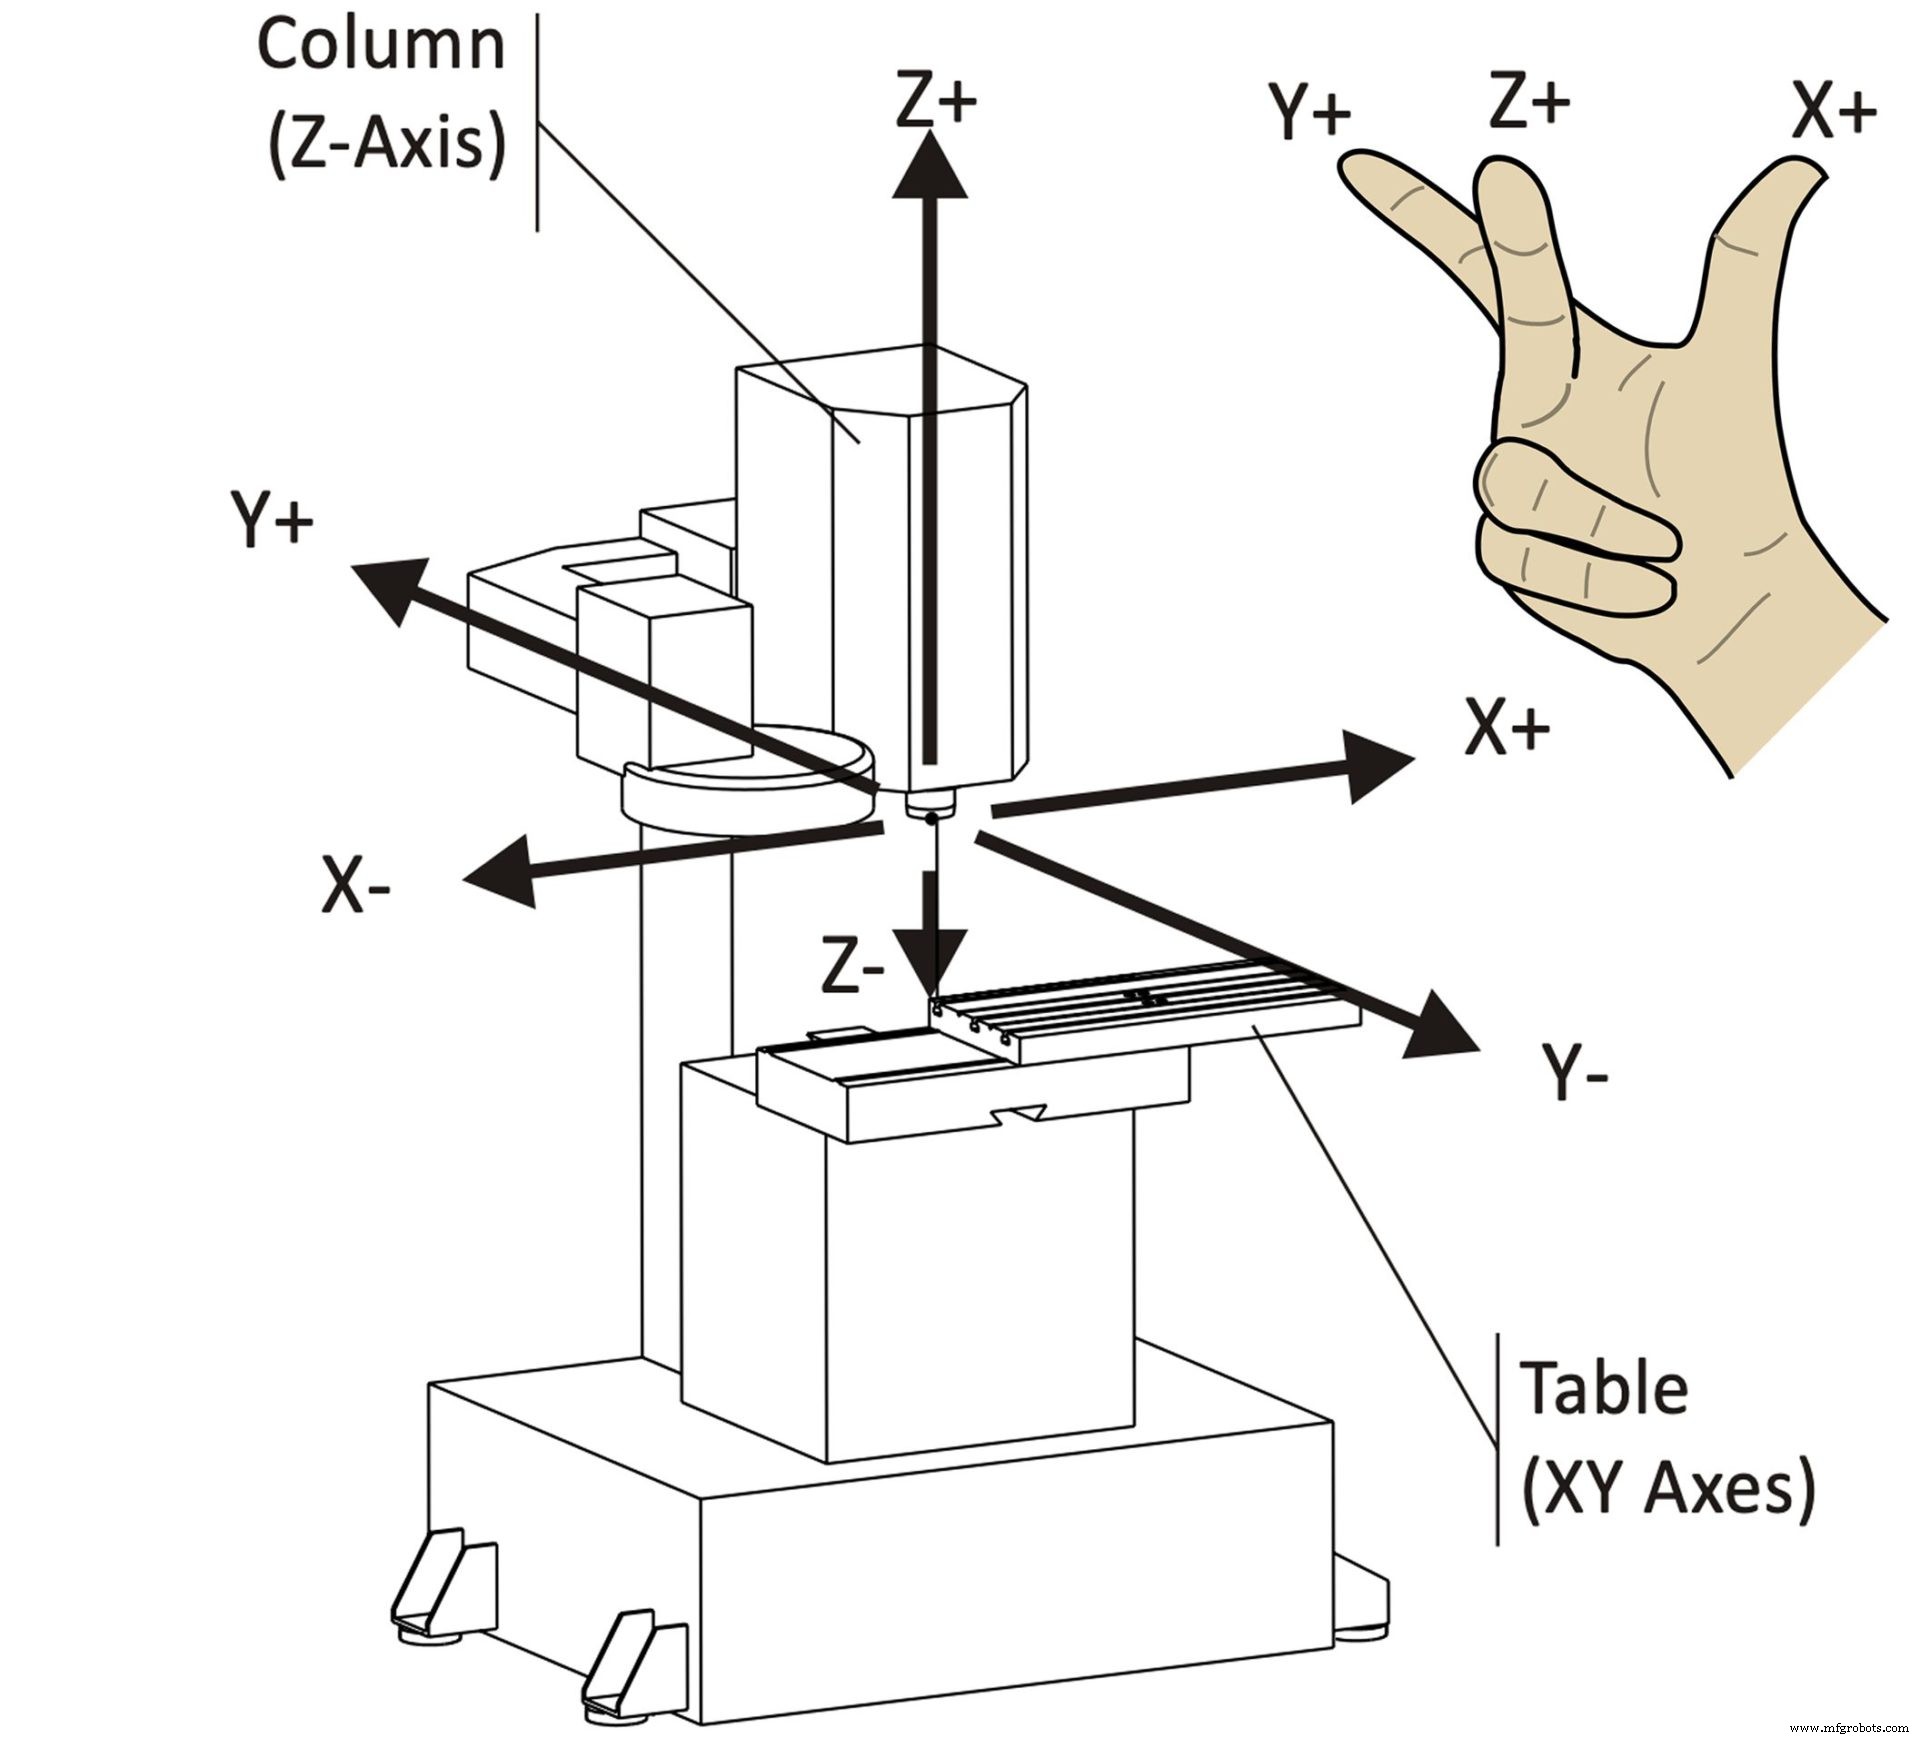
Простой способ понять декартову систему координат в отношении вашего ЧПУ-станка — использовать Правило правой руки. Вытяните руку ладонью вверх с большим и указательным пальцами, направленными наружу, и средним пальцем, направленным вверх. Положите руку перед вашим ЧПУ-станком, выровненной со шпинделем станка, и вы увидите, что оси выстраиваются идеально.
- Средний палец — ось Z.
- Указательный палец — ось Y.
- Большой палец — ось X.
Как ЧПУ-станок использует координаты
Используя декартову систему координат, мы управляем ЧПУ-станками вдоль каждой оси для преобразования блока материала в готовую деталь. Хотя трудно описать оси с использованием относительных терминов, основанных на каждой оси, вы обычно получаете следующие движения с точки зрения оператора, смотрящего на станок:
- Ось X позволяет движение «влево» и «вправо»
- Ось Y позволяет движение «вперед» и «назад»
- Ось Z позволяет движение «вверх» и «вниз»
Соберите всё это вместе, и у вас будет ЧПУ-станок, который может резать различные стороны заготовки в XY плоскости и на различных глубинах вдоль оси Z. Будь то фрезерный станок, маршрутизатор или лазер, все они используют эту фундаментальную систему движения.
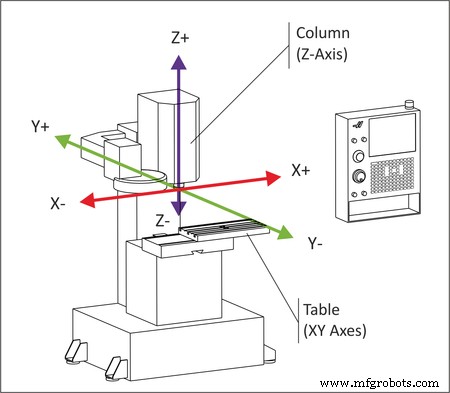
Движение вашего ЧПУ вдоль системы координат всегда основано на том, как движется ваш инструмент, а не стол. Например, увеличение значения координаты X двигает стол влево, но с точки зрения инструмента, оно движется вправо вдоль заготовки.
Увеличение координаты Z оси поднимет шпиндель вверх, уменьшение — опустит его вниз в заготовку. Вы режете в деталь, что соответствует отрицательной координате Z оси.
Если чтение этого оставило вас более запутанным, чем раньше, не волнуйтесь. Понимание разницы между движением вашего инструмента и стола легче показать, чем объяснить словами. Посмотрите видео ниже от Роберта Коуна, чтобы увидеть это в действии:
Начало координат вашего ЧПУ-станка
У каждого ЧПУ-станка есть своя внутренняя точка отсчета, называемая Machine Home (Домашняя позиция станка). Когда ваш ЧПУ впервые загружается, он не знает, где он в физическом пространстве и требует калибровки, чтобы получить свои ориентиры.
Когда этот процесс происходит, все три оси вашего ЧПУ движутся к своим максимальным механическим пределам. Как только предел достигнут, сигнал посылается контроллеру, который записывает домашнюю позицию для этой конкретной оси. Когда это происходит для всех трех осей, станок теперь «обнулен» (homed).
Под капотом процесс может варьироваться от станка к станку. Для некоторых станков есть физический концевик, который сигнализирует контроллеру, что станок достиг предела оси. На некоторых станках есть вся серво-система, которая делает этот процесс невероятно плавным и точным. Контроллер станка посылает сигнал через печатную плату к сервоприводу, который подключен к каждой оси станка. Сервопривод вращает шарнирный винт, прикрепленный к столу вашего ЧПУ-станка, заставляя его двигаться.
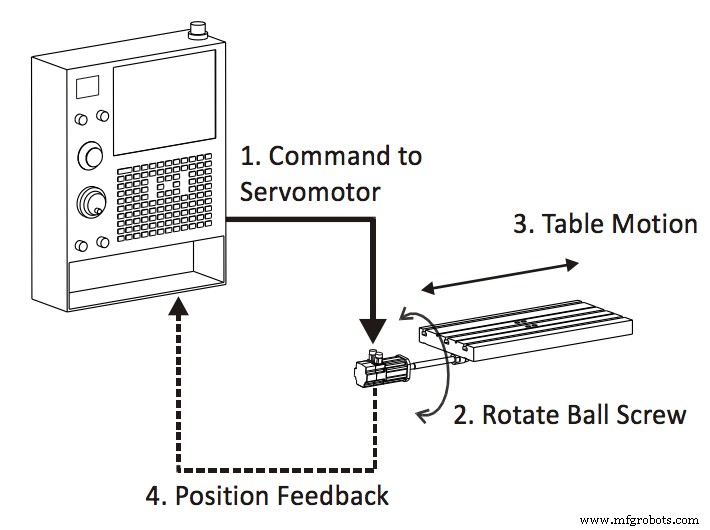
Туда-сюда движение стола коммуницирует изменения координат мгновенно с точностью до .0002 дюймов.
Как станочники используют ЧПУ-координаты
До сих пор мы говорили о том, как ЧПУ-станок использует свою внутреннюю систему координат. Проблема в том, что эта система координат не очень легка для ссылки нами людьми. Например, когда ваш ЧПУ находит свою домашнюю позицию, она обычно находится на экстремальных механических пределах вдоль осей X, Y и Z. Представьте, что нужно использовать эти экстремальные координатные значения как отправную точку для вашей ЧПУ-программы. Какой кошмар.
Чтобы облегчить написание ЧПУ-программ, мы используем другую систему координат, спроектированную для человеческого манипулирования, называемую Рабочей системой координат (Work Coordinate System) или WCS. WCS определяет конкретную точку отсчета на блоке материала, обычно в CAM ПО вроде Fusion 360.
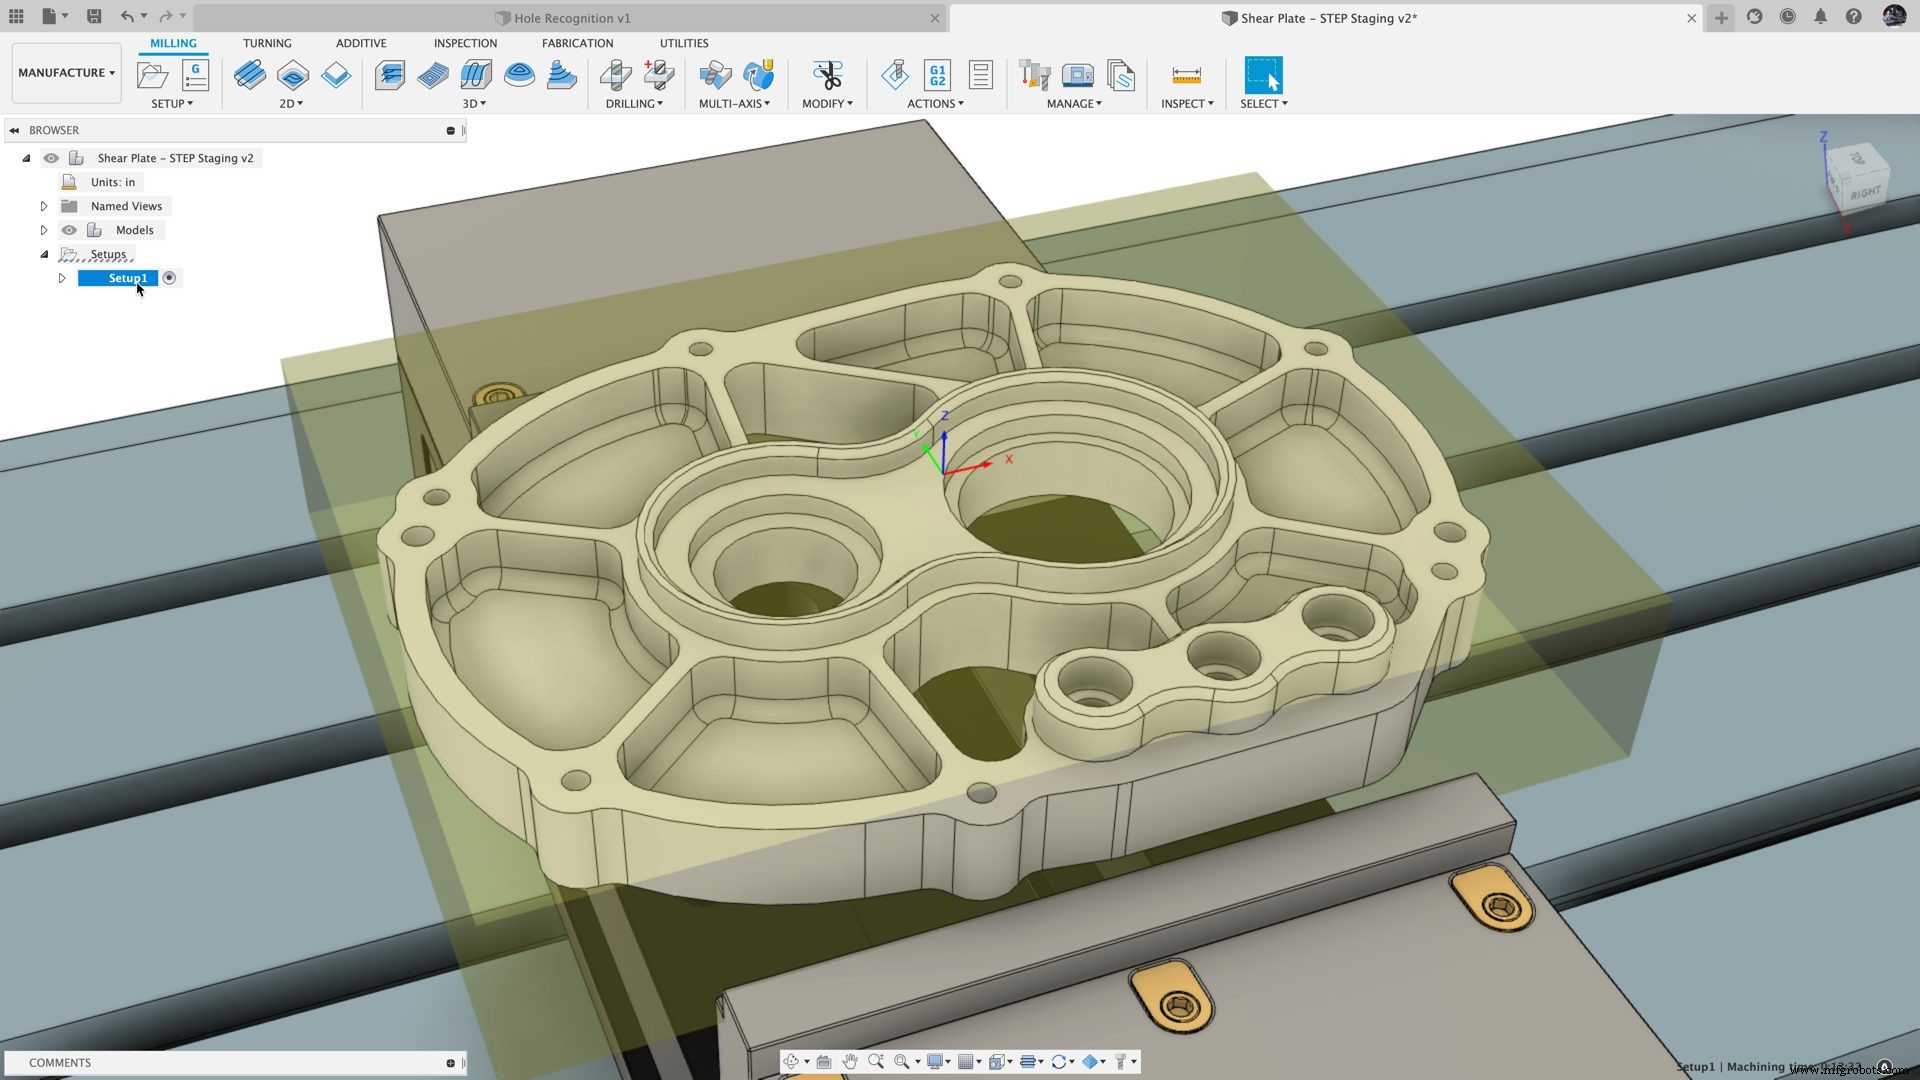
Вы можете определить любую точку на блоке материала как точку отсчета для WCS. Как только точка отсчета установлена, вам нужно будет найти её внутри вашего ЧПУ-станка с помощью кромочного находчика (edge finder), индикатора часового типа, зонда или другого метода локализации.
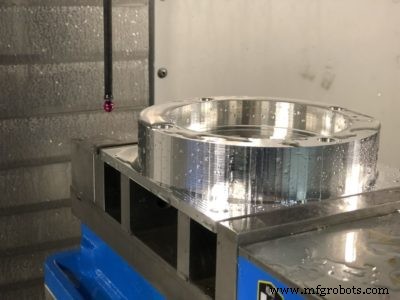
Выбор точки отсчета для вашего WCS требует некоторого тщательного планирования. держите эти пункты в уме при прохождении процесса:
- Начало будет нужно найти механическими средствами с кромочным находчиком или зондом
- Повторяемые начала помогают сэкономить время при замене деталей
- Начало должно учитывать требуемые допуски последующих операций
Мог бы быть еще целый блог о выборе наиболее оптимальной точки отсчета, особенно для каждой последующей установки, по мере того как накопление допусков начинает расти. Убедитесь, что вы держите в уме допуски ранее обработанных особенностей, ваш механизм локализации и ваш станок, чтобы гарантировать, что ваша финальная деталь соответствует спецификации.
Как ЧПУ и человеческие координаты взаимодействуют
Как мы упоминали выше, человеческие операторы будут использовать WCS, который предоставляет легкий набор координат для написания ЧПУ-программы. Однако эти координаты всегда отличаются от координат станка, так как ваш ЧПУ-станок выстраивает их вдвоем? Со смещениями (offsets).
ЧПУ-станок будет использовать рабочее смещение (work offset) для определения разницы в расстоянии между вашим WCS и его собственной домашней позицией. Эти смещения хранятся в контроллере станка и обычно могут быть доступны в таблице смещений.
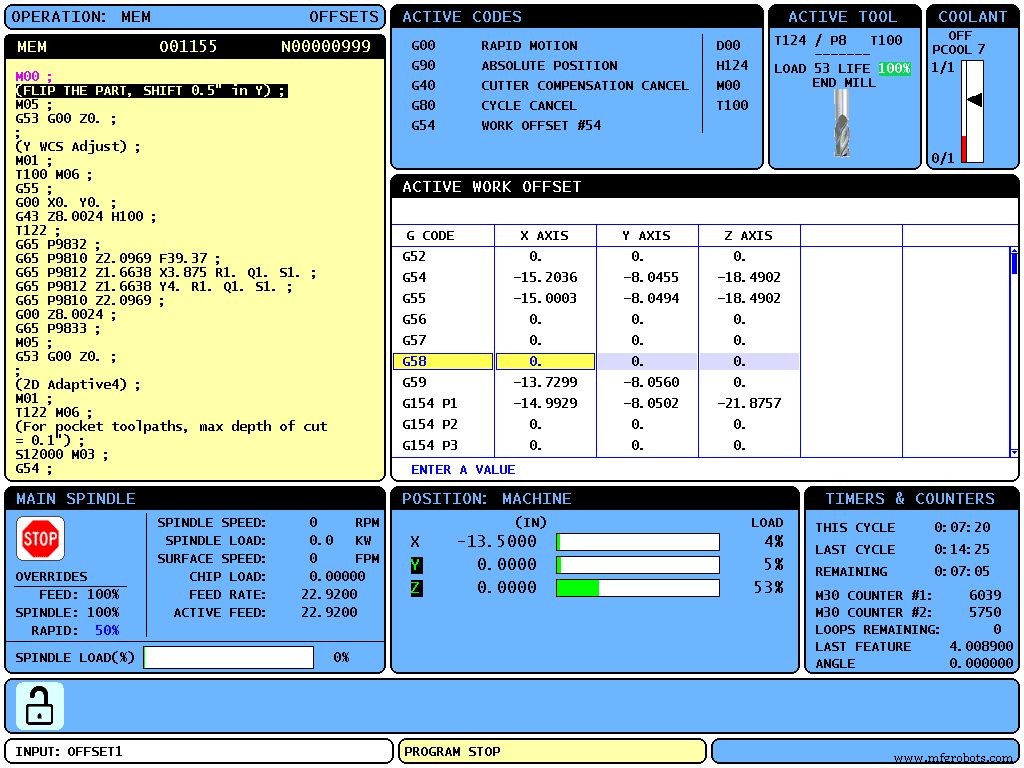
Здесь мы видим, что запрограммировано несколько смещений; G54, G55 и G59. В чем преимущество иметь множественные смещения? Если вы обрабатываете множество деталей в одной работе, каждой детали можно назначить свое собственное смещение. Это позволяет ЧПУ-станку точно связать свою систему координат с множественными деталями в разных местах и завершить множественные установки сразу.
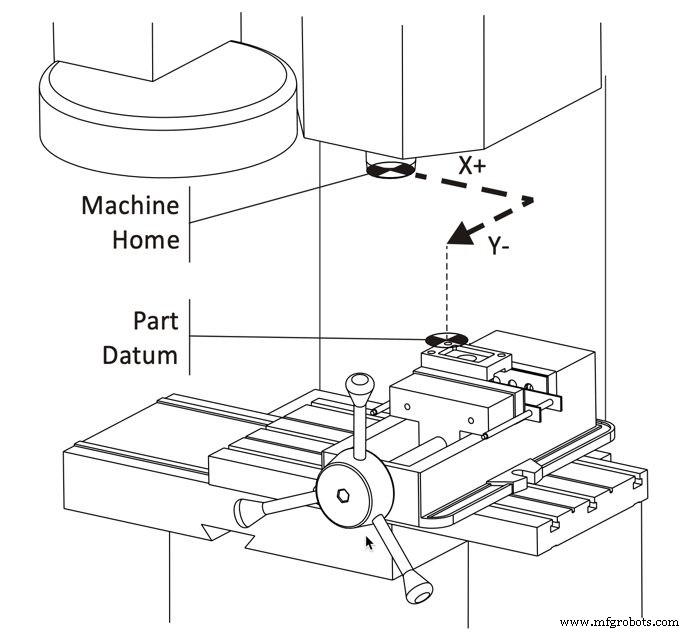
Инструментальные смещения (Tool Offsets)
Довольно часто используется множество инструментов для одной и той же работы, но вам нужен способ учета разных длин инструментов. Программирование инструментальных смещений в ваш ЧПУ-станок делает это легкой работой. С запрограммированным инструментальным смещением, ваш ЧПУ-станок будет точно знать, насколько каждый инструмент выходит из шпинделя. Есть несколько способов записать инструментальное смещение:
- Джигование (Jogging). Переместите инструмент от домашней позиции станка к нулевой позиции детали. Пройденное расстояние измеряется и вводится как смещение инструмента.
- Точный блок (Precision block). Установите все инструменты в общую Z позицию на вершине 1-2-3 точного блока, лежащего на столе станка.
- Зондирование (Probing). Используйте зонд для автоматического определения инструментального смещения. Это самый эффективный метод, но также самый дорогой, так как требует зондовое оборудование.
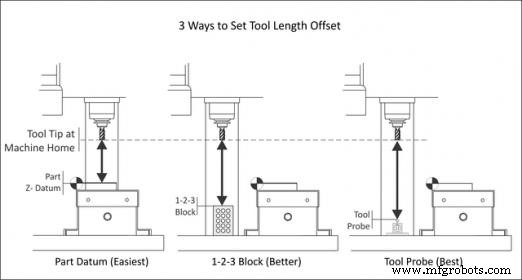
Собираем всё вместе
Теперь, когда у нас есть все основы координат на месте, давайте пройдемся через набор образцов работ. Мы используем деталь, которая уже была вручную обработана для определения внешней формы. Теперь нам нужно использовать ЧПУ-станок для сверления некоторых отверстий, карманов и паза.
Работа 1
Сначала нам нужно закрепить и установить наши оси и точку отсчета:
- Деталь закреплена в тисках, приболченных к нашему столу станка, и выровнена по осям станка.
- Это держит WCS ось X выровненной с осью X станка.
- Левая часть грани сидит против тискового упора. Это устанавливает повторяемое начало X оси.
- Поскольку одна из челюстей тисков фиксирована, мы можем использовать эту челюсть для определения повторяемого начала Y оси, находя это местоположение с помощью кромочного находчика или зонда.
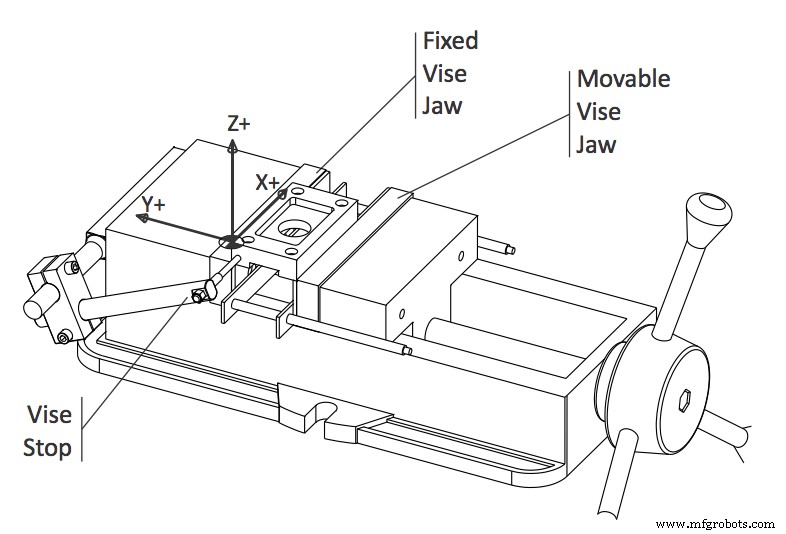
С нашим WCS на месте, наш станок теперь понимает позицию заготовки относительно его внутренних координат. Процесс обработки начинается с обработки кармана и сверления отверстий на первой стороне детали.
Работа 2
Теперь деталь должна быть перевернута, чтобы поработать с другой стороны. Поскольку мы только что перевернули деталь на 180 градусов, внешний контур был симметричным, и предыдущие X и Y смещения были повторяемыми, WCS не изменится. Мы также используем тот же инструмент, так что то же Z смещение может быть использовано.
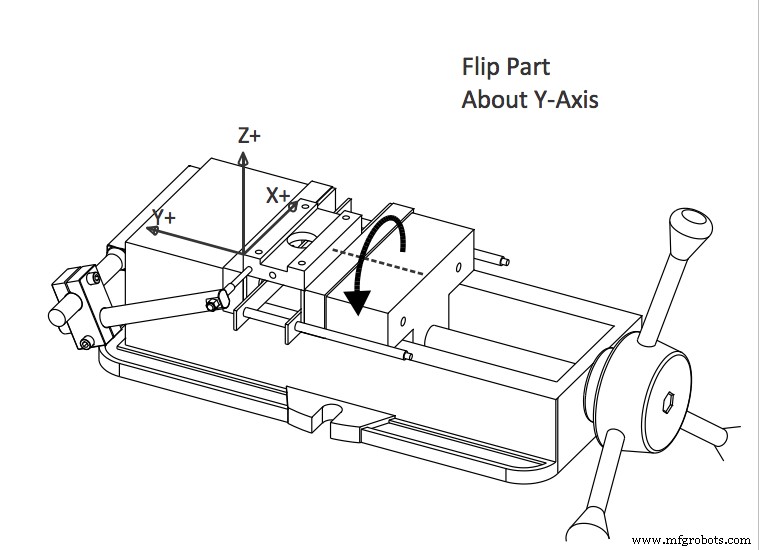
Одна важная переменная, которую нужно держать в уме здесь — сила зажима ваших тисков. Если вы еще не видели это в своем цехе, станочники обычно отмечают закрытую позицию тисков черным маркером или используют динамометрический ключ. Почему они это делают? Чтобы создать согласованное зажимное давление при перемещении или вращении деталей. Изменения в зажимном давлении могут привести к различиям в позиционировании детали или другим сбоям, как деформация или изгиб детали, в зависимости от геометрии детали. Предполагая, что наша зажимная сила более или менее та же, Работа 2 теперь может быть обработана.
Работа 3
Теперь нам нужно просверлить некоторые отверстия, что требует установки детали на конец. Это вращение не меняет XY-начало WCS. Однако у нас теперь более короткое расстояние перемещения между нашим инструментом и деталью.
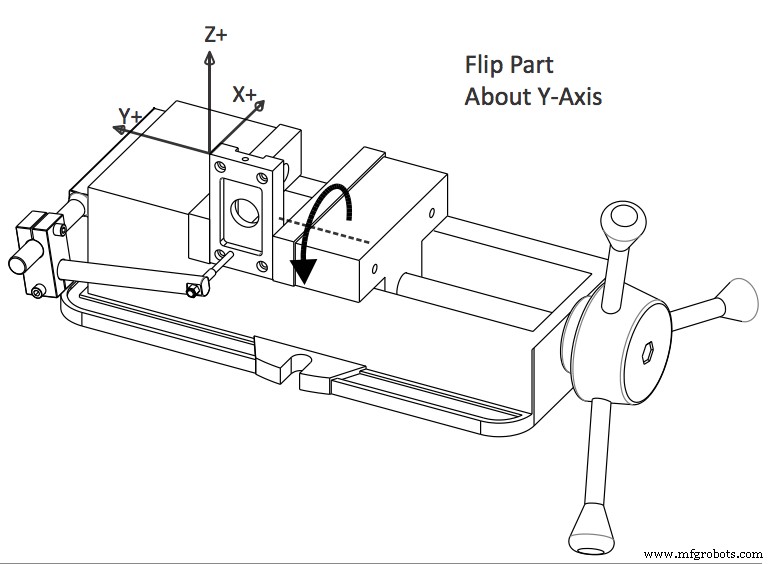
Это требует использования нового смещения, которое сдвинет точку отсчета в верхний угол детали. Мы также убрали параллельки, чтобы увеличить площадь захвата и опустили тисковой упор, так что он соединяется с гранью детали вместо нижнего кармана.
Мы все еще можем использовать две из наших исходных референсных плоскостей здесь для завершения Работы 3.
Это простой пример; деталь квадратная, XY-начало было повторяемым для всех трех установок, и даже Z-начало изменилось только один раз. Но мышление процесса удержания, повторяемости и точности предыдущих особенностей важно, и вы найдете себя проходящими через эти базовые шаги снова и снова.
Заблокировано и загружено
У вас теперь есть точность знаний ЧПУ-координат в вашем ремне инструментов станочника. Используйте её, куда бы ни привела ваша карьера! Рабочие системы координат (WCS) мостают разрыв между внутренними координатами станка и вашей ЧПУ-программой. Эти три системы работают вместе, чтобы точно локализовать и обрабатывать детали с последовательным качеством раз за разом. Будь то Bridgeport, Tormach или Haas, система координат всегда остается верной.
Готовы настроить координаты для вашего следующего ЧПУ-проекта с использованием интегрированного CAD/CAM ПО? Попробуйте Fusion 360 сегодня!
Промышленные технологии
- Основы ЧПУ-фрезерования: краткий справочник профессионального оператора
- Мастерство ЧПУ-фрезерования: точное металлообработка подробно
- Мастерство ЧПУ-фрезеровки: полное руководство для прецизионной обработки
- CNC-фрезерный станок vs CNC-роутер: ключевые различия и выбор инструмента
- Токарно-винтовые центры (CNC Turning Centers): как современные ЧПУ упрощают сложное производство
- Точный вертикальный ЦНЦ-фрезерный станок — высокопроизводительная резка дерева и металла
- Вертикальные ЧПУ-станки: как они работают и их ключевые преимущества
- Выбор ЧПУ-фрезеровки: когда важна точная металлообработка
- Полное руководство по G- и M-кодам ЧПУ для фрезерных и токарных станков
- Полный справочник G-кодов NCT 201 для токарных и фрезерных станков с ЧПУ