



Электроэрозионная обработка (ЭРО/EDM): принцип работы и значение
Электроэрозионная обработка (ЭРО / EDM) — нетрадиционный электротермический процесс, где материал с заготовки удаляется электрическими разрядами (искрами).
- Первый раз замечено в 1770 Джозефом Пристли — английским физиком.
- В ЭРО материал удаляется быстро повторяющимися разрядами тока между электродами. Электроды разделены диэлектрической жидкостью, к ним приложено высокое напряжение.
- Используется для материалов, трудных для обработки, с высокой термостойкостью.
- ЭРО работает только с электропроводящими материалами. Иначе — неприменимо.
- Один электрод — инструмент, другой — заготовка. Инструмент — на отрицательный полюс питания, заготовка — на положительный.
Принцип работы
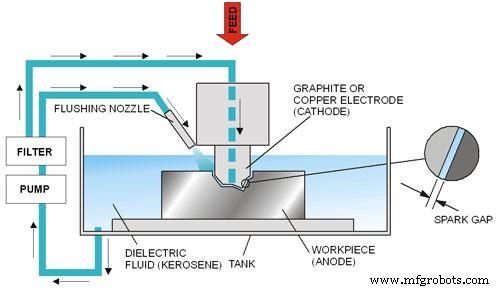
В электроэрозионной обработке потенциальная разность подается на инструмент и заготовку импульсно. Инструмент и заготовка должны быть электропроводящими, между ними поддерживается малый зазор. Оба погружены в диэлектрическую среду (керосин или деионизированная вода).
При подаче напряжения электроны с инструмента движутся к заготовке. Инструмент отрицателен, заготовка положительна. Электроны, движущиеся к заготовке, сталкиваются с молекулами диэлектрика.
От столкновения электронов с молекулами те превращаются в ионы. Растёт концентрация электронов и ионов в зазоре. Электроны — к заготовке, ионы — к инструменту.
Возникает электрический ток между инструментом и заготовкой — плазма. При ударе электронов и ионов в заготовку и инструмент их кинетическая энергия → тепловая. Температура ~10 000 °C. Тепло испаряет и плавит материал заготовки. При пробое напряжения ток прекращается. Расплавленный материал смывается циркулирующим диэлектриком, остается кратер.
Искрение не непрерывно — постоянное напряжение не подается. Напряжение импульсное.
Читайте также:
- Как работает электронно-лучевая обработка?
- Что такое водоструйная обработка и как она работает?
- Лазерно-лучевая обработка — основные части, принцип, работа, применение
Типы электроэрозионных станков
Два типа ЭРО:
(i) Копировально-протяжной ЭРО (Ram/Sinker EDM): Инструмент и заготовка в диэлектрике. Инструмент رام-тип (ram type), форма может соответствовать требуемой форме на заготовке. Также — полостной или объёмный ЭРО.
(ii) Проводной ЭРО (Wire EDM): Тонкий одножильный провод режет материал заготовки. Провод обычно латунный. Постоянный зазор между проводом и заготовкой. Провод непрерывно подается через заготовку в ванне с диэлектриком. Искра в зазоре провод/заготовка. Режет металл толщиной до 300 мм, изготавливает штампы, матрицы, инструменты из твердых металлов, необрабатываемых другими методами.
Оборудование
1. Резервуар, насос и система циркуляции диэлектрика
Насос циркулирует диэлектрик между электродами (инструмент и заготовка). Керосин или деионизированная вода.
2. Генератор питания и блок управления
Генератор создает потенциальную разность. Напряжение не постоянно, а импульсное. Блок управления контролирует операции при обработке.
3. Рабочая ванна с приспособлениями
Ванна с зажимными приспособлениями. Заготовка закреплена в приспособлении. Ванна содержит диэлектрик.
4. Удержание инструмента
Для фиксации инструмента.
5. Сервосистема движения инструмента
Сервосистема управляет инструментом. Поддерживает необходимый зазор между электродами.
Работа электроэрозионной обработки (ЭРО)
- Инструмент и заготовка закреплены на станке. Серво-механизм поддерживает малый зазор (толщина волоска) между инструментом и заготовкой.
- Инструмент и заготовка погружены в диэлектрик (керосин или деионизированная вода).
- Подается потенциальная разность. Электрическая искра между инструментом и заготовкой. Искра дает тепло ~10 000 °C. Материал заготовки начинает испаряться и плавиться.
- Искрение в ЭРО не непрерывно. При пробое напряжения диэлектрик смывает расплав, оставляя кратер.
- Процесс продолжается, обрабатывая заготовку.
Для лучшего понимания процесса ЭРО смотрите видео:
Преимущества
- Может обрабатывать любой электропроводящий материал.
- Легко обрабатывает тонкие хрупкие секции (перемычки, ребра) без деформации детали.
- Сложные матрицы и штампы — точно, быстрее, дешевле.
- Процесс без заусенцев.
- Нет контакта инструмента с заготовкой. Тонкие секции и материалы обрабатываются без искажений.
- Может производить сложные формы, недоступные обычным станкам.
- Может делать конические отверстия.
Недостатки
- Только электропроводящие материалы.
- Низкая скорость удаления металла.
- Большой износ инструмента при обработке.
- Доп. затраты и время на изготовление электродов для копировального ЭРО.
- Высокое потребление энергии.
- Образуется пробой (overcut).
Применения
- Преимущественно — штамповочные и матричные производства.
- Прототипирование в авиакосмосе, автопроме, электронике.
- Изготовление штампов для монет.
- Создание мелких отверстий в разных применениях.
- Удаление сломанных инструментов (шпильки, болты, сверла, резьбовые конусы) из заготовки.
Это всё об Электроэрозионной обработке — принцип, оборудование, типы, работа, плюсы, минусы, применения. Вопросы — в комментарии. Если статья ценна — делитесь в Facebook и Google+.
Промышленные технологии
- Электроэрозионная обработка (EDM): точная бесконтактная резка металлов
- Понимание тестирования частичных разрядов: защита высоковольтного оборудования
- Плазменная резка: принцип работы и ключевые преимущества
- Химическая обработка металлов: Точное удаление материала без напряжений
- Ультразвуковая обработка: Принцип работы, виды и применение
- Электроэрозионная обработка (ЭЭО): Полное руководство по точной металлообработке
- Механическая обработка: определение, процесс и ключевые инструменты
- Электрохимическое шлифование: принцип работы и ключевые преимущества
- Плазменнодуговая обработка (PAM): принцип работы и промышленные применения
- Электроэрозионная обработка (ЭЭО): революционная техника за пределами ЧПУ