



Виды посадок в машиностроении: зазорные, натяжные, переходные — классификация и обозначения
Что такое посадка?
Посадка — характер взаимного соотношения размеров двух соединяемых деталей (вала и отверстия), определяющий степень их сцепления (свободное или жёсткое). Определяет, могут ли детали скользить или требуют прессования.
Классификация посадок (ГОСТ/ISO)
По действительным предельным размерам отверстия и вала посадки делятся на три основных класса:
- Зазорные посадки (Clearance Fits)
- Натяжные посадки (Interference Fits)
- Переходные посадки (Transition Fits)
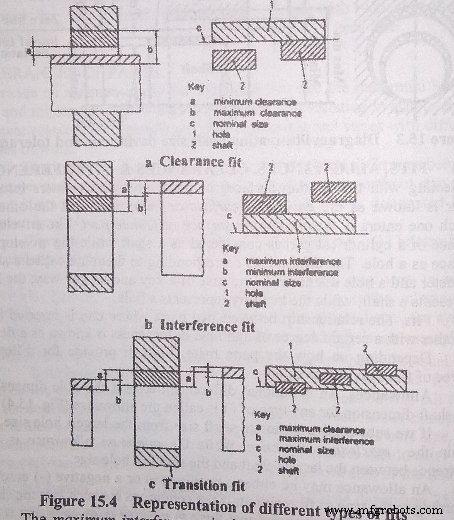
1. Зазорные посадки
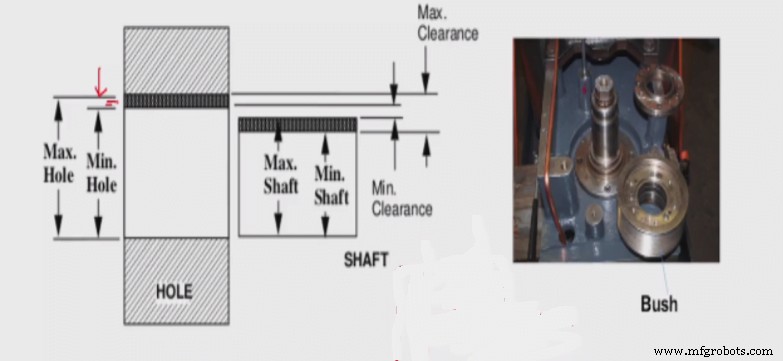
Минимальный зазор > 0. Максимальный вал меньше минимального отверстия. Обеспечивают подвижность (вращение, скольжение).
Зона допуска
Допускают неизбежные ошибки изготовления. Задают интервал допустимых размеров для вала и отверстия, гарантируя взаимозаменяемость.
При зазорной посадке зоны допусков вала и отверстия разделены зазором. Минимальный размер отверстия всегда больше максимального размера вала. Пример: поршень и цилиндр, клапан и седло.
Подвиды зазорных посадок
- Скользящая (Sliding fit) — минимальный зазор, высокая точность скольжения. Пример: зубчатые колёса, клапаны, диски сцепления, штоки, шпиндели.
- Лёгкая скользящая (Easy slide) — небольшой зазор, нерегулярное или медленное регулярное движение. Пример: поршень.
- Бегущая (Running fit) — большой зазор, средние скорости, невысокая точность, большие температурные деформации, нагрузки. Пример: шестерни, муфты.
- Свободная бегущая (Slack running fit) — минимальный зазор для точных требований, с смазкой свободное вращение/скольжение без усилий. Пример: направляющие валов, роликовые направляющие.
- Слабая бегущая (Loose running fit) — большой зазор, высокие скорости, низкая точность. Пример: защёлки, оси, детали, подверженные коррозии и загрязнению.
2. Натяжные посадки
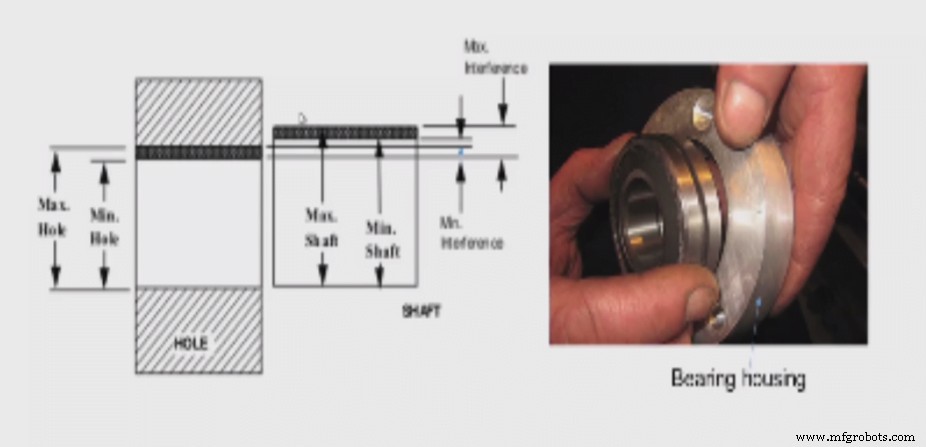
Зона допуска вала лежит выше зоны отверстия (вал больше отверстия). Негативный зазор (натяжение). Сборка/разборка требуют больших усилий (молоток, гидравлический пресс).
Подвиды натяжных посадок
- Напряжная (Force fit) — большое натяжение. Деталь нагревают до высокой температуры перед сборкой. Пример: шестерни на валах.
- Плотная (Tight fit) — меньшее натяжение. Пример: ступенчатые шкивы конвейеров, цилиндрическое шлифование.
- Вбивная (Driving fit) — среднее натяжение, сборка ударами или горячим/холодным прессованием. Надёжнее плотной. Пример: валы, шестерни, втулки.
3. Переходные посадки
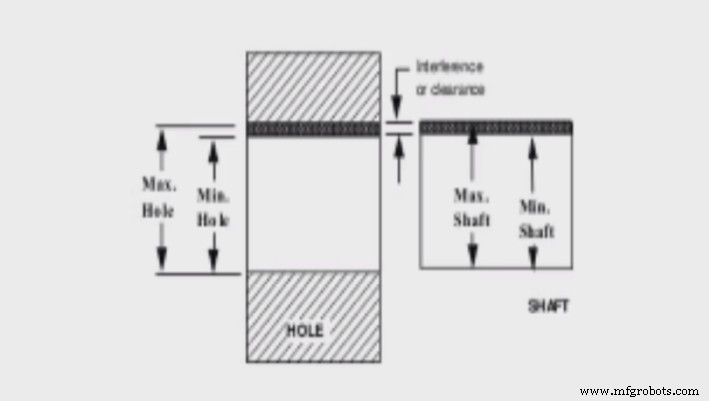
Зона допуска вала лежит между нижней и средней линиями зоны отверстия. Не гарантирует ни зазора, ни натяжения — может быть любое. Требуют небольших усилий для сборки (впрессовывание вручную). Высокая точность центрирования. Пример: шпонка в пазе.
Подвиды переходных посадок
Напряжная, плотная, втисочная (wringing fit), впрессовываемая (push fit).
Классификация по системе Ньюолла (Newall System)
- Бегущая (Running fit) — гладкая лёгкая посадка для подвижных сочетаний. Зазор для масляной плёнки: 0,025 мм на 25 мм диаметра.
- Впрессовываемая (Push fit) — сборка лёгким усилием руки (центрировочные штыри, шплинты), без вращения.
- Вбивная/Прессовая (Driving/Press fit) — сборка молотком или средним давлением. Полупостоянное соединение (например, шпонковое шкив на валу).
- Напряжная/Садочная (Force/Shrink fit) — большое усилие или нагрев отверстия для садки. Жёсткое неразъёмное соединение. Колеса вагонов, трамваев, телег.
Системы оснований: по отверстию и по валу
Две системы изменения размеров для получения нужной посадки:
- По отверстию (Hole basis) — отверстие постоянно, вал изменяют. Высшие/нижние пределы отверстия постоянны для всех посадок данной точности и размера. Основная система (легче менять вал, чем отверстие — не нужен парк сверл/раезеров).
- По валу (Shaft basis) — вал постоянно, отверстие изменяют. Пределы вала постоянны. Применяется редко, когда выгоднее менять отверстие.
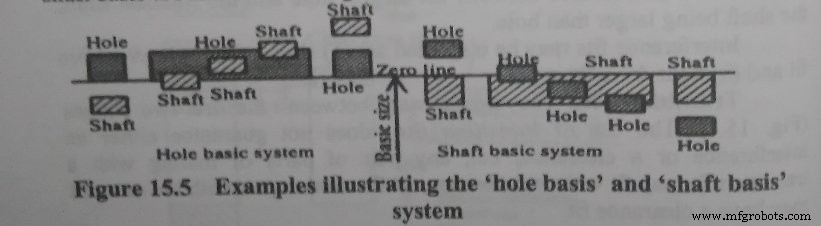
Посадки, допуски, зазоры, натяжения
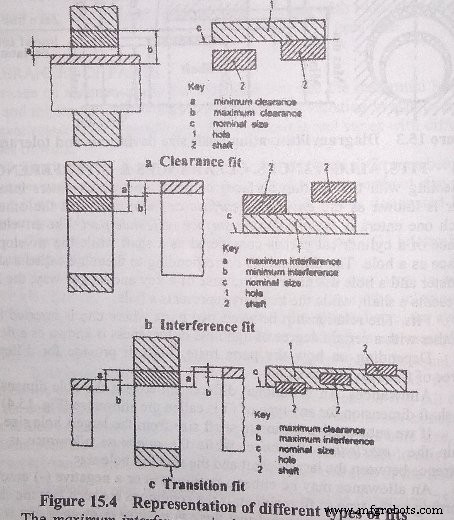
Посадка (Fit)
Соотношение деталей, определяющее свободу движения.
Допуск посадки (Allowance)
Намеренная разница размеров отверстия и вала. Макс. допуск = макс. отверстие – мин. вал. Мин. допуск = макс. вал – мин. отверстие. Положительный при зазорных, отрицательный — при натяжных.
Зазоры (Clearances)
Положительная разница диаметров (отверстие > вал). Макс. зазор = макс. отверстие – мин. вал. Мин. зазор = мин. отверстие – макс. вал. Средний зазор = (макс. + мин.)/2.
Натяжения (Interferences)
Отрицательная разница (вал > отверстие). Макс. натяжение = макс. вал – мин. отверстие. Мин. натяжение = мин. вал – макс. отверстие. Среднее натяжение = (макс. + мин.)/2.
Обозначение посадок по ISO (альфа-цифровой код)
Код вида H7/h6: заглавная буква — отверстие, строчная — вал. Цифры — поле допуска (IT-степень). Позволяет определить предельные размеры отверстия и вала.
Промышленные технологии
- Типы конденсаторов: полярные, неполярные и переменные
- Понимание электрических коммутаторов: типы, функции и применения
- Переменные в C#: типы, хранение и использование
- 15 основных типов фрезерных станков для точной металлообработки
- 10 основных типов литейных моделей для оптимального металлопроизводства
- Понимание посадок валов: три типа и как выбрать правильный
- Понимание типов отверстий в печатных платах: Дизайн, функции и лучшие практики
- Типы виа: подробное руководство по межслойным соединениям печатных плат
- Исследование оборудования для литья в песок: типы и применение
- Полное руководство по станкам точного шлифования