



Точная металлообработка: 18 стендов для тестирования топливных насосов автопрому
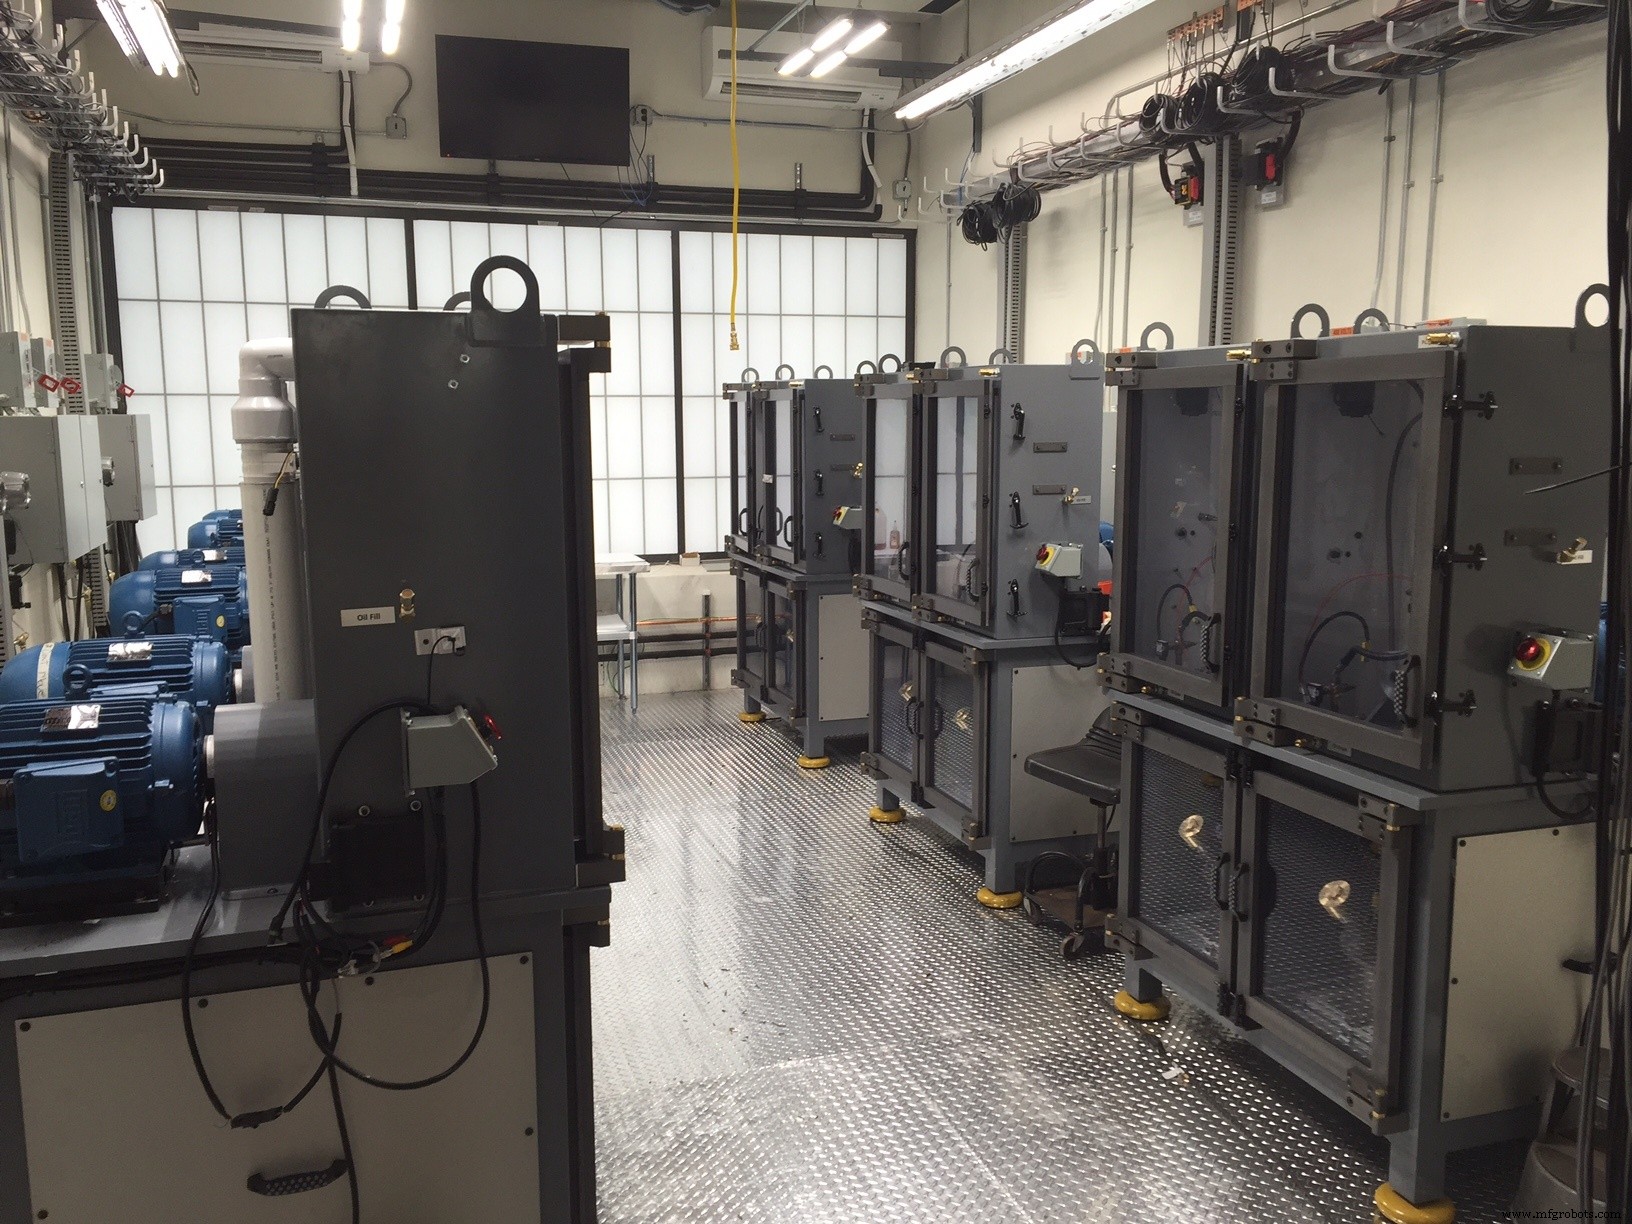 В CAMM Metals гордимся возможностью изготовить 18 стендов для тестирования топливных насосов для поставщика автопрома. Проект потребовал всех навыков, инструментов, техник: 3D-инженерия, водоструйная резка, пильное резание, ЧПУ обработка, гибка и прокатка, сварка и контроль сварок, финиш и сборка. Показываем производственный процесс, так как успех зависит от хорошего планирования, понимания техник и способности выполнить всю работу. Читайте о процессах кастомного изготовления стенда для теста топливного насоса и следите за блогом для новых проектов!
Инженерия
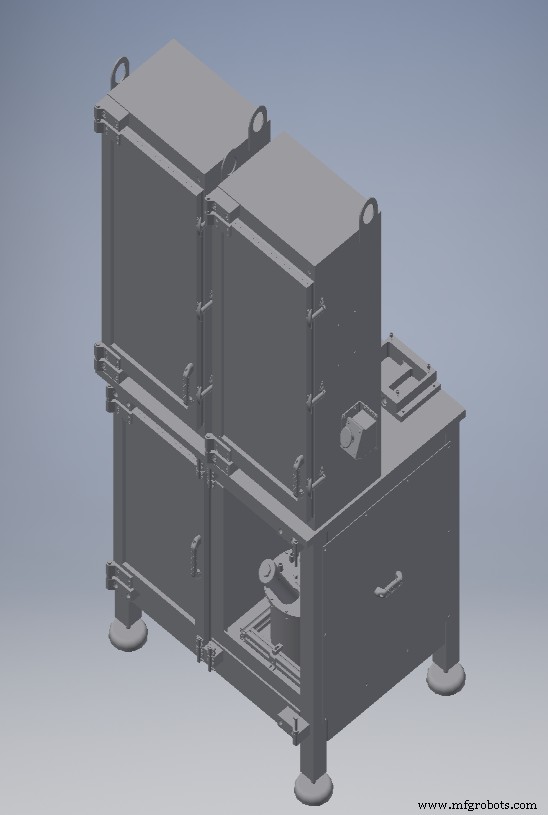 До того как стенд стал реальностью для тестов топливных насосов, он начался как инженерный дизайн. Для превращения в физический объект нужен был четкий план сборки 37 индивидуальных деталей до мельчайших деталей в CAD формате, с которым мы могли работать в цеху и следовать направлениям клиента. Здесь в игру вступил 3D-инжиниринг.
3D-инженерия — первый шаг, который нельзя упускать, не все цеха работают с 3D CAD файлами. Клиент предоставил 3D-сборку, и используя его чертежи, мы обеспечили качество и точность сборки, используя файлы для развертки всех листов металла, программирования ЧПУ центров, проверки длин резки материалов и уверенности, что все 37 деталей соберутся после месяцев работы.
Водоструйная резка
Водоструйная резка — экстремально точная и надежная техника. Мощный поток воды 50 кpsi режет чисто и ровно, дает точные резы с высокой повторяемостью на широком спектре материалов и бесконечных формах. На проекте использовали водоструй для всего: от листовой раскладки до 1" стальной верхней пластины. Также грубо резали станочные заготовки и поликарбонатные окна.
Фармация
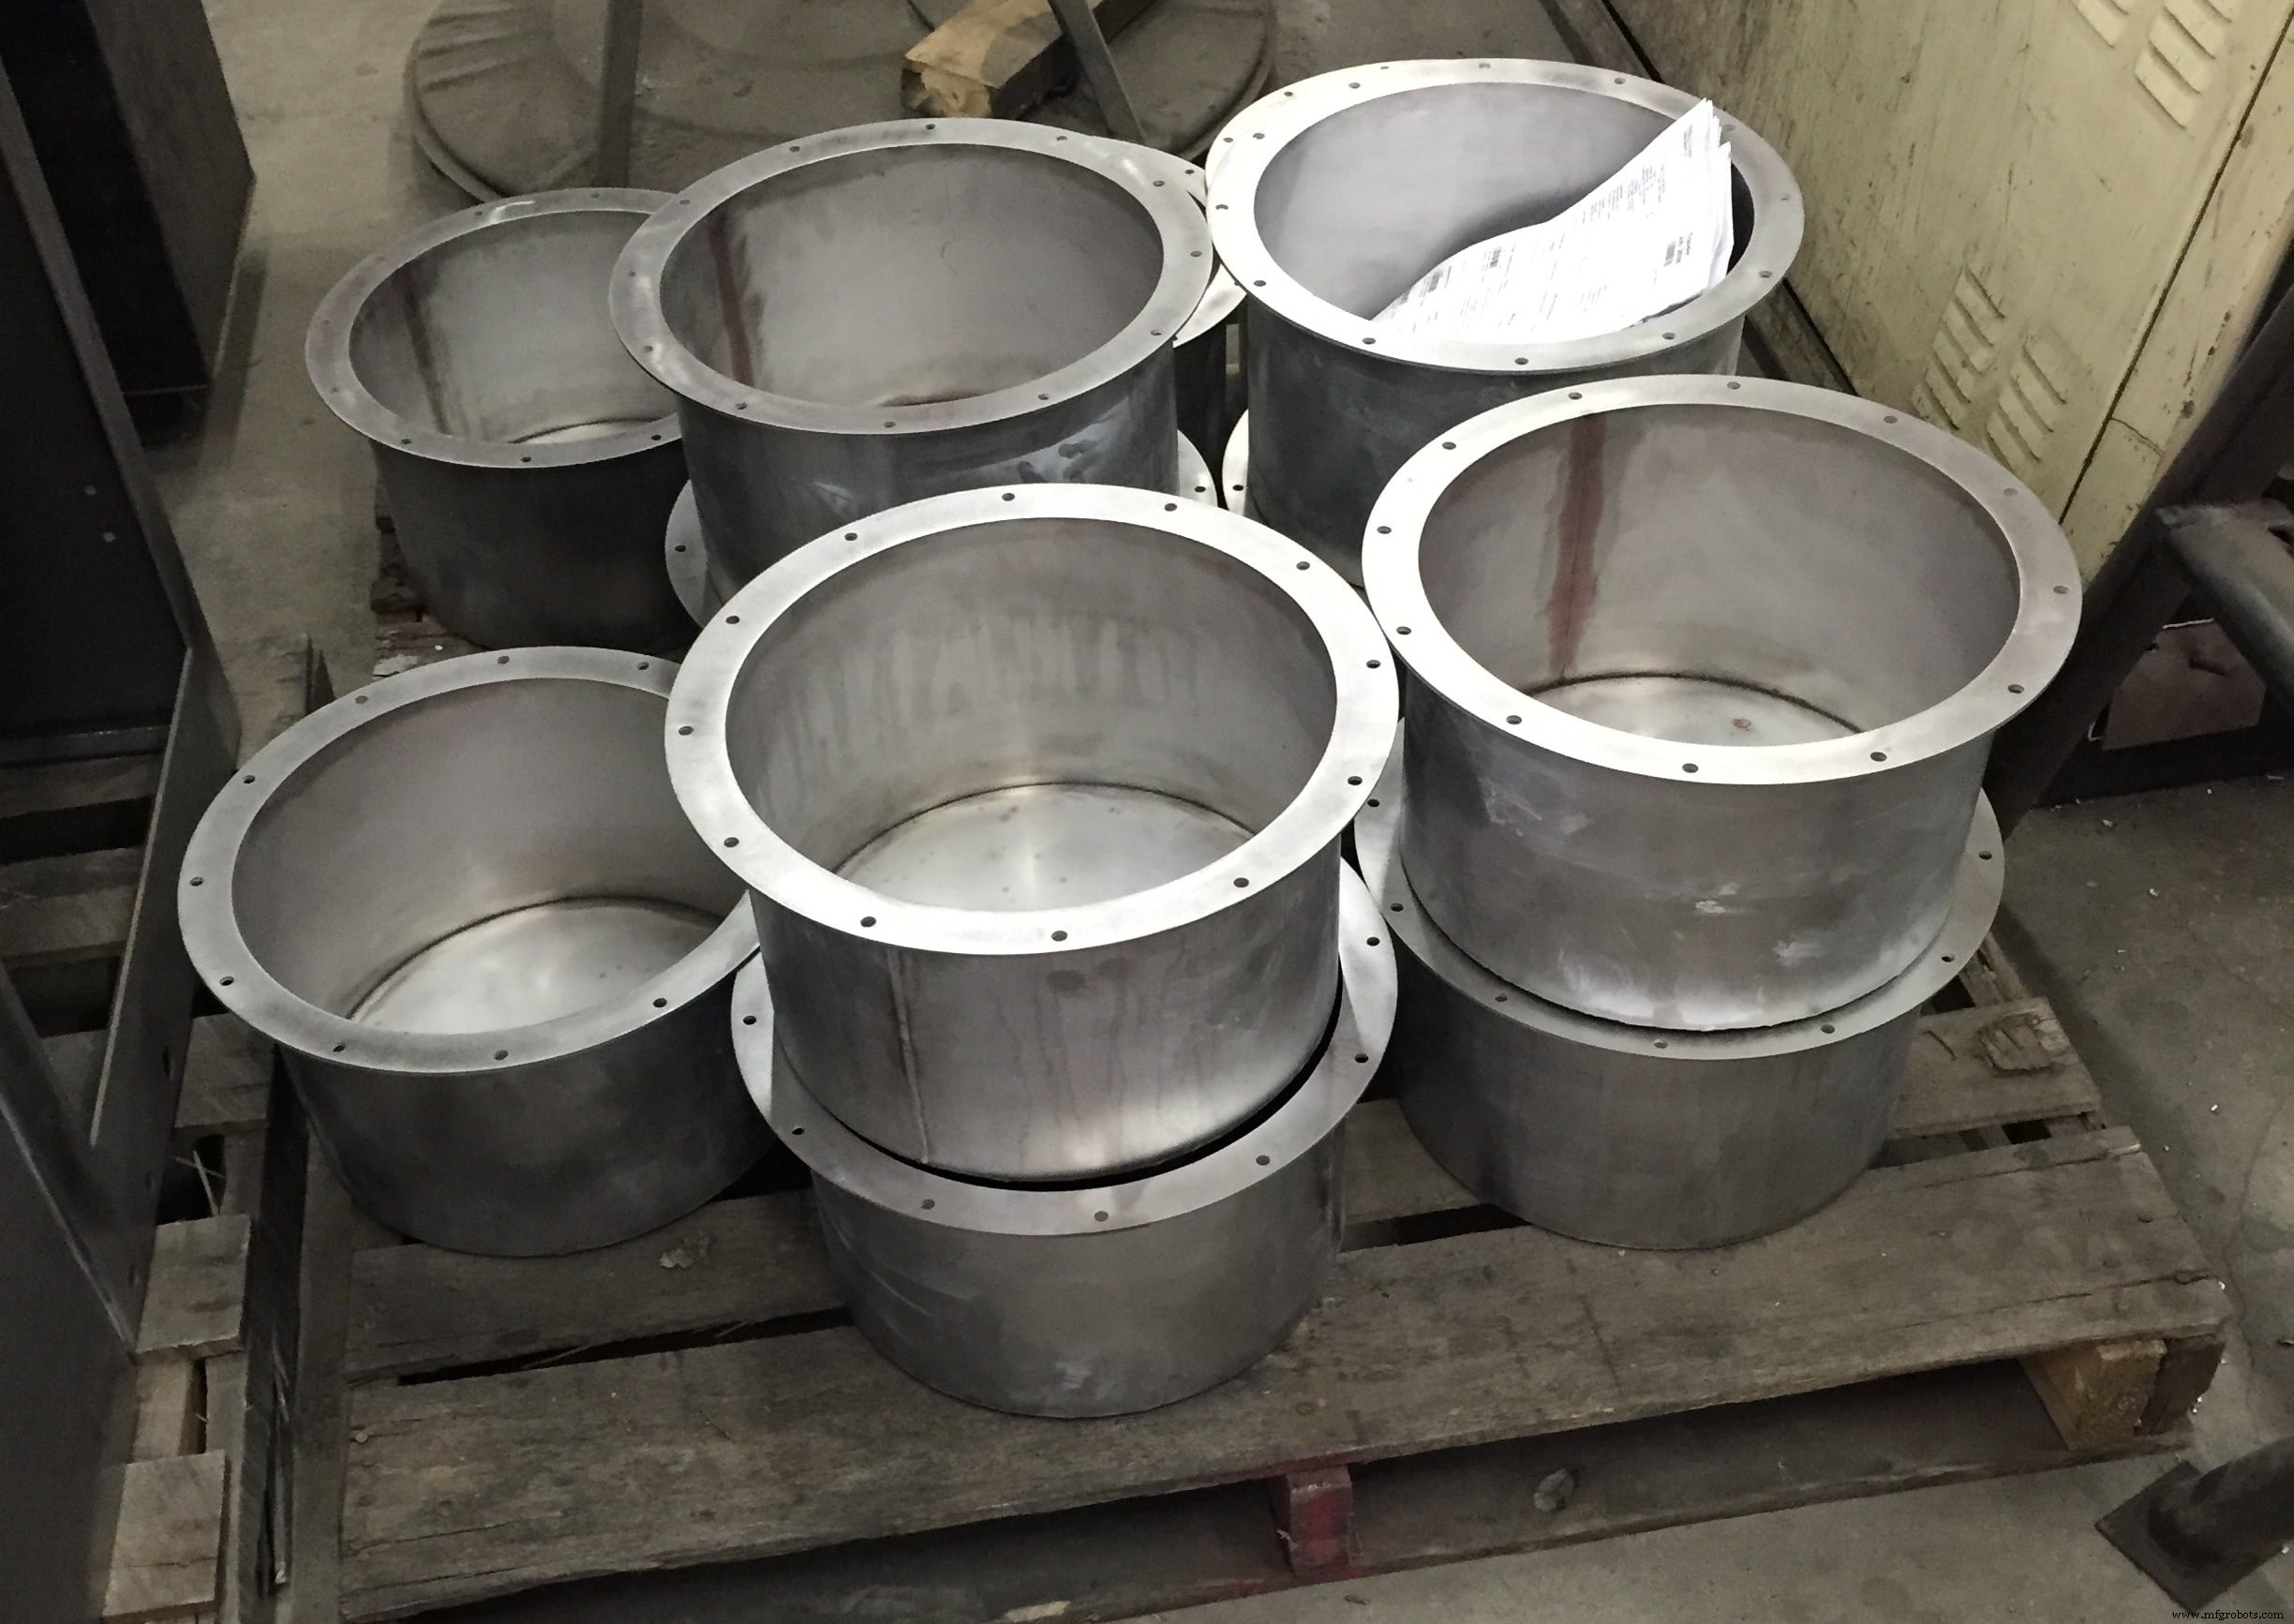
После водоструйной резки потребовалась формовка топливных баков. Гнули листовые металлические кабинеты на базе. Два основных метода: прокатка и гибка. Прокатка превращает пластину в изогнутые детали (цилиндрические баки, бочки). Гибка делает углы в пластине — структурные поддержки, кронштейны. Нержавейки топливных баков внутри базы были прокатаны, сварены и проверены на герметичность. Многие детали базы пильно резали до точных длин на наших пилах.
Обработка
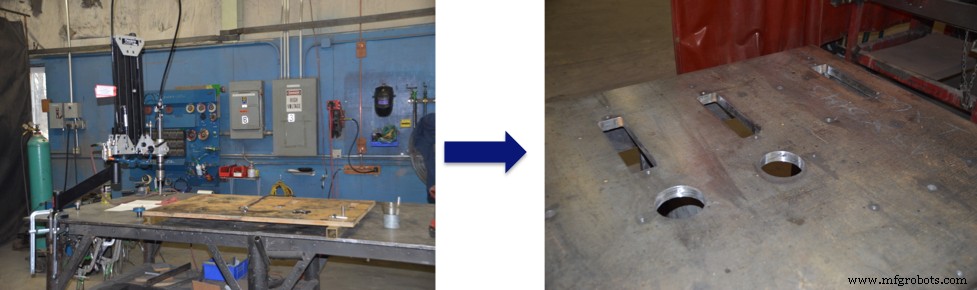
Несколько деталей из нержавейки, алюминия, латуни были обработаны. Также обработали отверстия в 1" x 40" x 60" стальной верхней пластине с точностью +/-.001". Вся работа — в нашем цеху.
Сварка и контроль сварок
Использовали MIG и TIG сварку. База — 1600 lbs стали. Верх 1" толщиной, ноги 3" сплошные квадратные, остальной каркас 1/2 – 1". Использовали ЧПУ центр для фаскировки деталей под сварку и MIG сварку всей базы по периметру. TIG сварку для нержавейки баков и листовых кабинетов.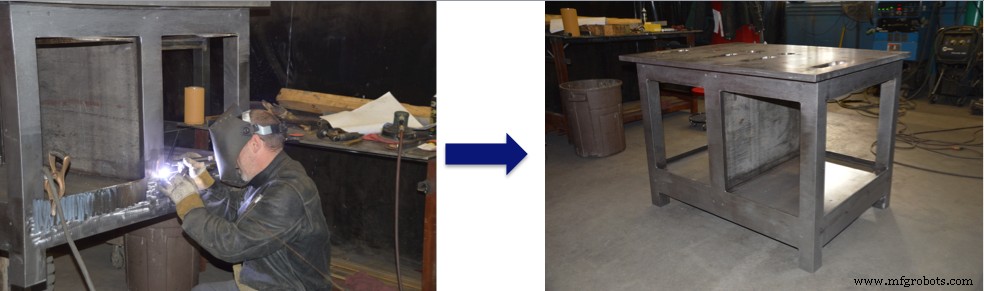
Талант сварщиков сыграл ключевую роль. Сильные, качественные швы, точно размещенные, чистая гладкая отделка. Установленные стенды должны были выдерживать постоянную вибрацию 24/7 — качество сварок было критично. После сварки — строгий контроль сварок для структурной целостности.
Сборка
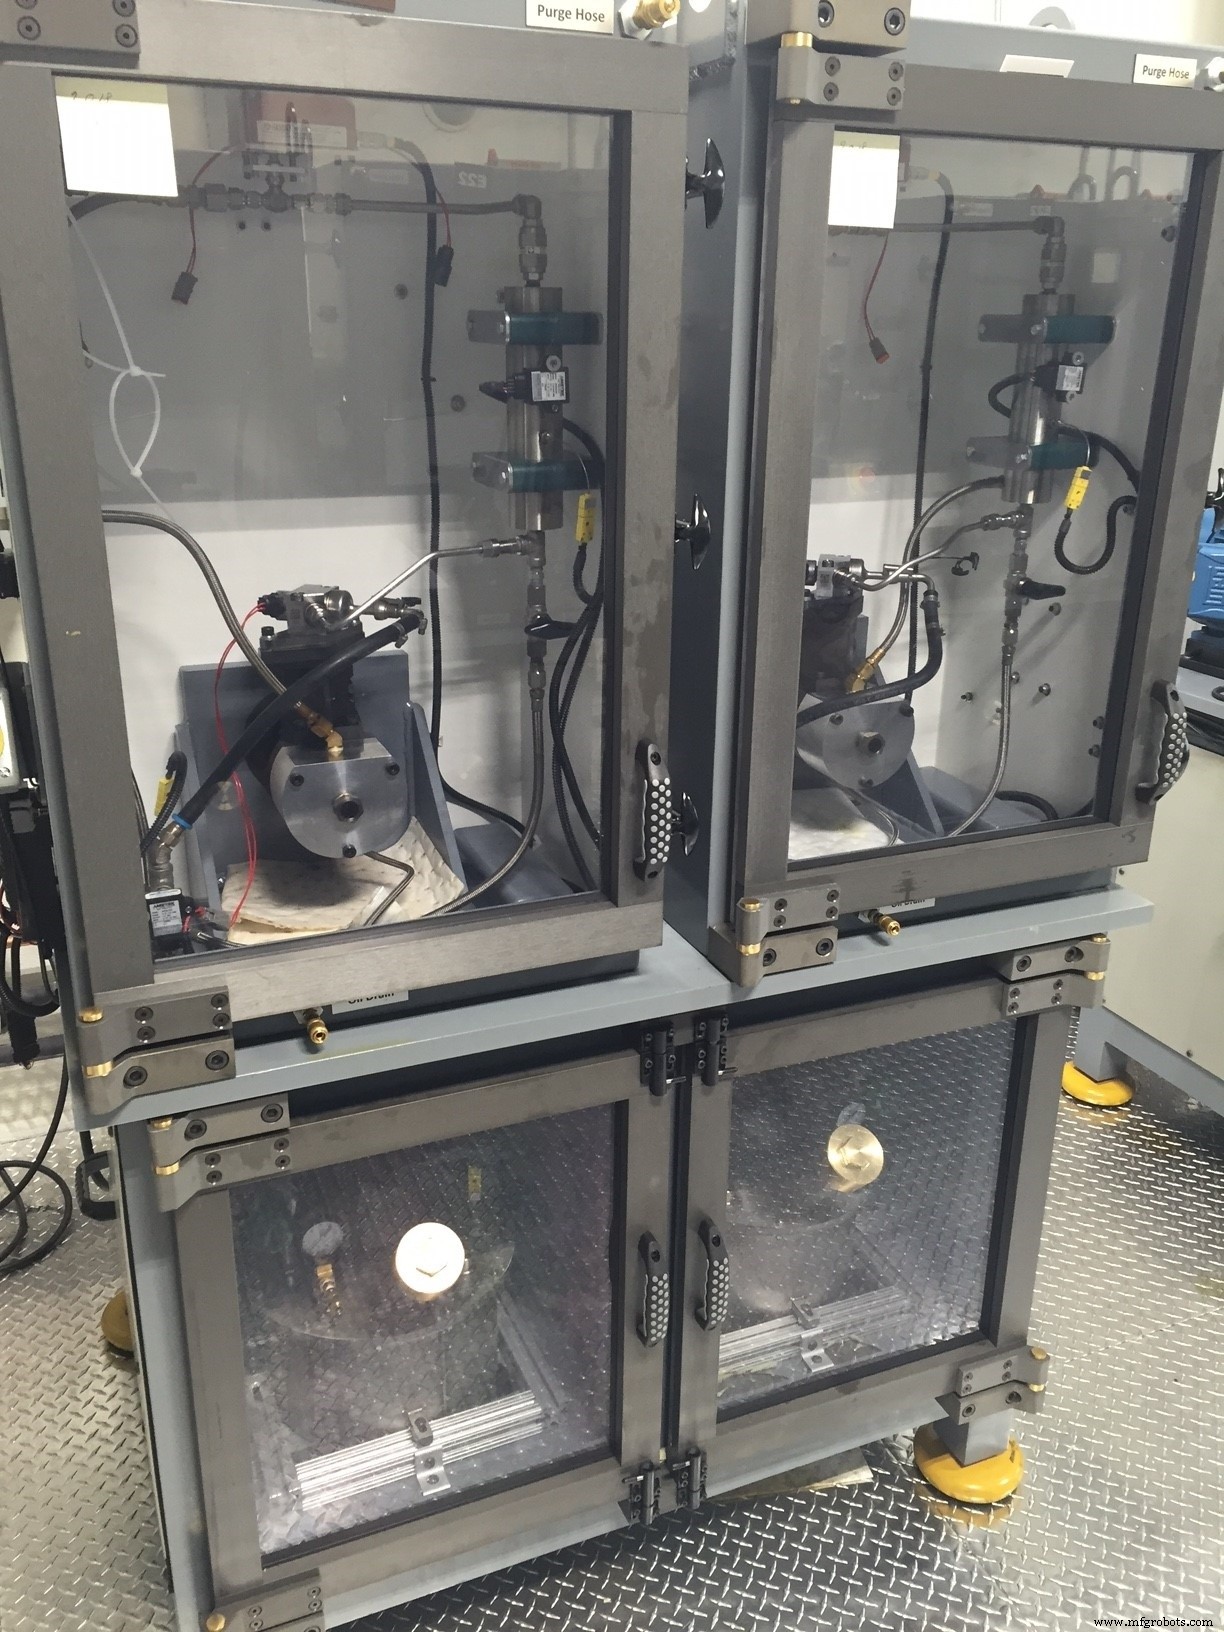 Сложный, нюансированный проект, включающий многие процессы CAMM Metals. Сборка состояла из 37 уникальных деталей.
Перед отправкой на порошковое покрытие и анодирование, полностью собрали стенды в цеху. Пригласили клиента для инспекции посадки и функции.
Выполнение всей работы локально позволяло тестировать посадку по ходу и облегчало клиенту инспекцию всего под одной крышей, затем сборку полного блока перед финишем.
Промышленные технологии
- Как кастомная металлообработка максимизирует ценность и долговечность
- 6 проверенных стратегий проектирования для бесшовной металлической фабрикации
- Как получить точную котировку для вашего проекта металлообработки
- 4 критические ошибки при запросе котировки на металлообработку
- Почему точные допуски критичны в индивидуальной металлообработке
- Индивидуальная листовой металлообработка: точность и инновации в медицинских приборах
- Проектная практика: точное изготовление пивных баков для премиальных пивоварен
- Топ-5 преимуществ кастомного металлообработки
- Экспертное планирование кастомной обработки: ниже затраты, меньше стресса
- Почему пескоструйка улучшает проекты кастомной металлофаabricации