



Декарбонизация промышленного производства: доказанная экономия 56% углерода с композитным аддитивным производством
Десятилетиями мантра производства была простой: больше, тяжелее и более субтрактивное означало лучшую производительность. Сегодня эта мантра сталкивается с неотложной необходимостью сократить парниковые выбросы. Традиционная обработка с ЧПУ и тяжелая инфраструктура, поддерживающая ее, генерируют огромный углеродный след, который больше не соответствует глобальным целям деkarбонизации.
Что, если решение лежит не в настройке существующих заводских линий, а в переосмыслении того, как и где производятся детали? Недавняя независимая оценка жизненного цикла (LCA) Bureau Veritas Sweden проверила эту предпосылку, сравнивая конвенциональную обработку алюминия с ЧПУ с платформой композитной 3D-печати Markforged.
Результаты поразительны: распределенный цифровой производственный рабочий процесс может сократить углеродные выбросы производства до 56,4%. Ниже мы распаковываем данные, делающие этот прорыв возможным.
Исполнительное резюме
LCA, соответствующая ISO 14040/44, ISO 14025 и EN 15804, независимо верифицированная Bureau Veritas Sweden, демонстрирует, что переход от обработки алюминия с ЧПУ к композитной 3D-печати Markforged сокращает углеродные выбросы до 56,4%. Исследование подтверждает, что стратегия распределенного производства обеспечивает глубокую деkarбонизацию, сохраняя промышленную производительность.
Разница в инфраструктуре: 12 тонн против 122 кг
Углеродная интенсивность начинается с воплощенного углерода оборудования, используемого для создания детали. Оценка учитывает полный спецификацию материалов (BOM) для обеих технологий.
Сравнение на уровне станков
| Инженерная метрика | Центр обработки с ЧПУ (S1) | Markforged FX10 (S2/S3) |
|---|---|---|
| Общая масса станка | ~12 000 кг | 122 кг |
| Основной структурный материал | 6 000 кг чугуна | 80 кг стали |
| Электроника и печатные платы | 120 кг | 8,5 кг |
| Референсный срок службы | 10 лет | 5 лет |
Функциональная единица — 5-летнее промышленное требование. Для соответствия 10-летней жизни одного станка с ЧПУ анализ включает два принтера FX10.
Стратегические сценарии: оптимизация цепочки поставок
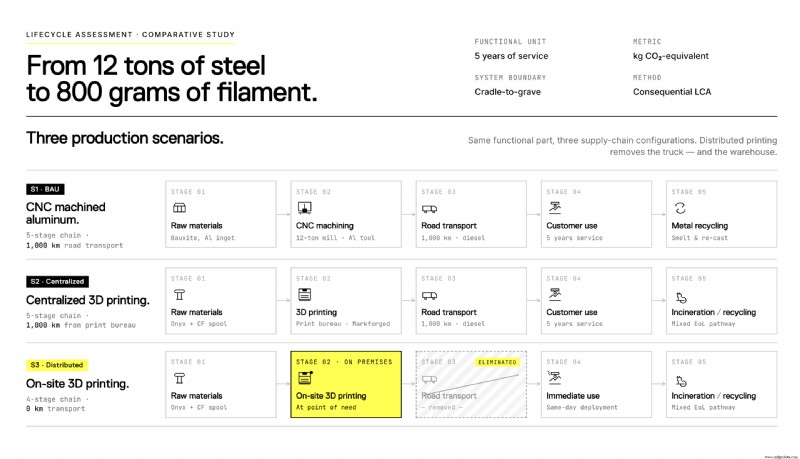
Три сценария иллюстрируют, как логистика и производственные выборы влияют на общий след:
- Сценарий 1 — Business-as-Usual (BAU): обработка алюминиевых инструментов с ЧПУ с последующим региональным автотранспортом.
- Сценарий 2 — Централизованная аддитивная: детали печатаются на одном FX10 в центральном хабе и отправляются клиенту.
- Сценарий 3 — Распределенное производство: ин-хаус печать на сайте клиента — никакой распределительной транспортировки.
Результаты консеквенциального LCA: разбивка по углероду
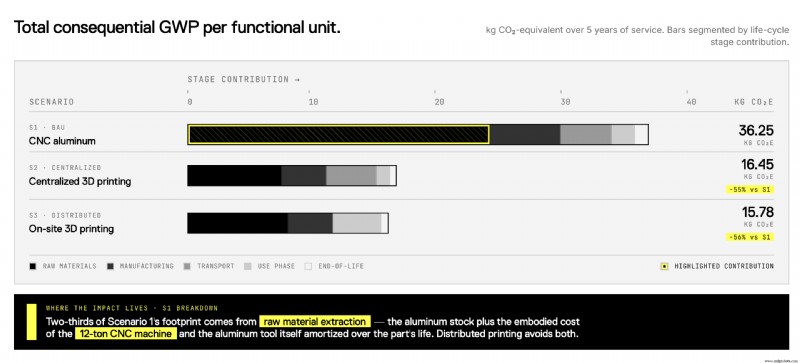
Все цифры — Потенциал глобального потепления (GWP), выраженный в кг CO₂e на функциональную единицу по полному колыбели-к-могиле жизненному циклу.
- Сценарий 1 (ЧПУ алюминий): 36,2 кг CO₂e
- Сценарий 2 (Централизованная 3D-печать): 16,5 кг CO₂e
- Сценарий 3 (Распределенная 3D-печать): 15,8 кг CO₂e
Преимущество 56,4% исходит от легкого принтера FX10, высокой материальной эффективности Onyx, усиленного непрерывным углеродным волокном, и устранения распределительной логистики.
Технические драйверы устойчивости
Платформа Markforged превосходит традиционную обработку через три ключевых столпа:
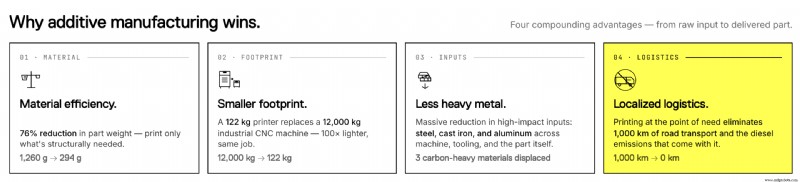
- Радикальная материальная эффективность: ЧПУ вычитает 1260 г алюминия на инструмент, тогда как аддитив использует только 294 г композита — драматически сокращая углерод, необходимый для добычи металла.
- Сокращение воплощенного углерода: 12-тонный станок с ЧПУ требует огромное количество чугуна, стали и меди. Легкий дизайн FX10 сокращает спрос на сырье, снижая входной углеродный след.
- Стратегия нулевой логистики: печать на месте означает, что вы отправляете файл, а не деталь. Это убирает CO₂-долг, связанный с региональной доставкой и хранением.
Эти находки демонстрируют, что устойчивость в производстве выходит за пределы оптимизации энергии на заводском полу — она требует фундаментального переосмысления инфраструктуры. С строгим соответствием ISO и EN этот LCA доставляет третьестороннюю валидацию, необходимую для надежного ESG-отчетности.
Методология и соответствие
- База данных: Ecoinvent 3.11, смоделировано в SimaPro 10.2.0.1
- Характеризация: JRC Environmental Footprint (EF) 3.1
- Граница системы: Колыбель-к-могиле, покрывающая модули A1–A3, A4, C1–C4 и D
- Энергетический микс: европейская электросеть, включая полную апстрим-инфраструктуру
Независимый LCA выполнен Мухаммедом Арфаном, Bureau Veritas Sweden. Стандарты: ISO 14040/44, ISO 14025, EN 15804.
Дисклеймер: Весь контент © Markforged, Inc. и не может быть скопирован, модифицирован или принят без письменного разрешения. Использование этого материала не предоставляет прав на какие-либо сервисные марки или товарные знаки. Информация здесь не должна считаться профессиональным советом. Markforged сохраняет право обновлять или пересматривать контент по своему усмотрению.
3D печать
- Станет ли постобработка в 3D-печати устаревшей? Инсайты и новые технологии
- Автоматизация ценообразования для традиционного и аддитивного производства с Internal Quotation
- 4 экспертных метода для безупречной отделки FDM 3D-печатей
- Полное руководство по FDM 3D-печати: всё, что нужно знать
- Прямая металлическая лазерная спекция (DMLS): инновации, история и промышленное влияние
- FDM против MJF: наглядное сравнение методов 3D-печати — преимущества и ограничения
- Markforged запускает европейский штаб-квартиру в Дублине, расширяя глобальное присутствие 3D-печати
- 3 проверенные стратегии устранения повторяющихся задач в аддитивном производстве
- TCT Show 2018: 10 инноваций в аддитивном производстве, которые стоит увидеть
- Бесшовное управление рабочим процессом: мост между продажами и производством в аддитивном производстве