



Полный глоссарий 3D-печати: все ключевые термины просто и понятно
Терминов в 3D-печати существует бесчисленное множество. Часть из них используется постоянно, другие встречаются редко — и легко запутаться в терминологии при чтении статей или просмотре видео. Именно поэтому я собрал этот максимально полный глоссарий по 3D-печати.
Здесь вы найдете краткие и понятные определения всех основных терминов.
Типы филамента (прутка)
ASA (Акрилонитрил-стирол-акрилат)
ASA — это филамент, изначально разработанный как альтернатива ABS с улучшенной устойчивостью к погодным условиям и меньшим усадкой. Материал устойчив к УФ-излучению, обладает отличными механическими свойствами: жестким и ударопрочным. Благодаря этим качествам ASA преимущественно используется для уличных применений. Печать с ASA требует хорошей вентиляции, так как при плавлении выделяются токсичные газы.
ABS (Акрилонитрил-бутадиен-стирол)
ABS — один из старейших и самых популярных филаментов. Это недорогой материал с высокой термостойкостью и хорошей прочностью. Для качественной печати ABS необходим нагреватый стол или закрытая камера, так как материал сильно усаживается без достаточного тепла. Печать должна проводиться в хорошо проветриваемом помещении из-за выделяемых при плавлении газов.
PETG (Полиэтилентерефталатгликоль)
PETG — полужесткий филамент, дающий глянцевую и гладкую поверхность. Известен своей прочностью и простотой печати, он занимает промежуточное положение между PLA и ABS: более гибкий и долговечный, чем PLA, и проще в печати, чем ABS. PETG гигроскопичен — храните его в сухом прохладном месте.
PLA (Полилактид)
PLA — самый распространенный филамент в 3D-печати. Легок в печати: плавится при низких температурах, практически не усаживается, идеален для новичков. Не подходит для уличного использования: низкая термостойкость приводит к деформации на солнце.
Нейлон (Nylon)
Прочный, долговечный и гибкий филамент. Многие принтеры требуют апгрейда для печати нейлоном: нужны высокие температуры и нагреватый стол, чтобы избежать усадки. Нейлон необходимо хранить в герметичных пакетах — влага в прутке вызывает дефекты печати.
HIPS (Высокоударопрочный полистирол)
HIPS в основном используется как растворимая поддержа для ABS в принтерах с двойным экструдером. Растворяется в лимонене, оставляя чистый ABS без следов поддержек. ABS — единственный филамент, который не повреждается лимоненом. HIPS можно печатать и как самостоятельный материал: он легче и прочнее PLA, дает меньше усадки, чем ABS.
PVA (Поливиниловый спирт)
PVA — филамент для поддержек сложных моделей в принтерах с двойным экструдером. Растворяется в теплой воде, поэтому совместим со многими материалами (в отличие от HIPS, работающего только с ABS). PVA крайне чувствителен к влаге — храните катушку в герметичной емкости.
Гибкие филаменты (TPE, TPU, TPC)
Обладают резиноподобными свойствами: высокой эластичностью, способностью гнуться и растягиваться без разрыва. Мягкие, устойчивые к ударам. Экструдеры Bowden могут испытывать трудности: филамент может застревать и повреждать PTFE-трубку.
Углеволокно (Carbon Fiber)
Используется как наполнитель для усиления базовых филаментов. Композиты с углеволокном демонстрируют повышенную прочность и жесткость — идеальны для структурных деталей. Волокна абразивны и быстро изнашивают латунные сопла — используйте закаленные сопла.
Полипропилен (PP)
Жесткий и прочный филамент с высокой термостойкостью и гладкой поверхностью. Сложен в печати: сильно усаживается и имеет слабое межслойное сцепление.
Поликарбонат (PC)
Один из самых прочных филаментов: высокие прочность, долговечность и гибкость. Отличная термо- и удароустойчивость — подходит для суровых условий. Большинство бытовых принтеров требуют апгрейда хотэнда для высоких температур. PC гигроскопичен — храните в сухом месте.
Проводящий филамент
Способен проводить электричество, используется для низковольтных цепей. База — чаще всего PLA или ABS, но встречаются и другие. Сопротивление зависит от производителя.
Магнитный филамент
PLA или ABS с добавлением железной пыли. Притягивается магнитом, имитирует металл. Абразивен — требует закаленное стальное сопло.
Деревянный филамент (Wood)
Обычно PLA с добавлением древесных волокон. Выглядит и ощущается как дерево. Менее гибкий и прочный, чем чистый PLA. Абразивен для сопел.
Материаловедческие термины
Температура стекловидного перехода (Tg)
Температура, при которой материал переходит из твердого состояния в мягкое, вязкое. Материалы с низким Tg (PLA) легче обрабатывать — не требуют высоких температур. Материалы с высоким Tg устойчивы к деформации. Измеряется в °C или °F.
Предел прочности на растяжение
Показывает, какое напряжение выдерживает материал до разрыва. Для прочных деталей выбирайте филаменты с высоким значением (поликарбонат, если принтер позволяет). Измеряется в Паскалях.
Проводность
Способность материала проводить тепло или электричество. Измеряется в Сименсах на метр.
Эластичность
Способность предмета деформироваться под нагрузкой и восстанавливать форму после её снятия.
Предел усталости
Напряжение, которое материал выдерживает за заданное число циклов нагрузки без разрушения. Измеряется числом циклов растяжения-сжатия.
Вязкость
Сопротивление жидкости течению. Вода менее вязка, чем мед. Измеряется в центипуазах (cP), 1 cP = 1 мПа·с.
Гигроскопичность
Способность материала поглощать влагу из среды. При впитывании воды свойства материала меняются. Оценивается сравнением объема образца в сухом и увлажненном состоянии.
Основные узлы 3D-принтера
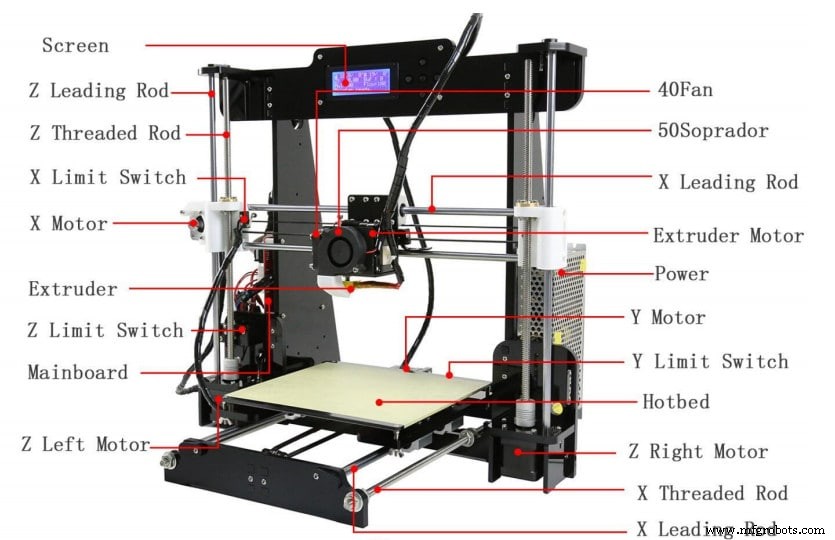
Управляющая плата (Controller Board)
«Мозг» принтера. Печатная плата, принимающая G-код от слайсера и преобразующая его в команды для двигателей и нагревательных элементов.
Экструдер
Узел, подающий и плавящий филамент для послойного отложения. Состоит из холодного и горячего концов.
Холодный конец (Cold End)
Место загрузки филамента. Приводные шестерни захватвают пруток и проталкивают его в горячий конец. В прямых экструдерах (Direct Drive) холодный конец находится прямо над горячим, в системах Bowden — привод закреплен на раме принтера.
Горячий конец (Hot End)
Узел плавления и выдавливания филамента через сопло. Филамент проходит через термоизолирующую трубку в нагревательный блок, плавится и выходит через сопло.
Сопло (Nozzle)
Закручивается в нагревательный блок — последнее отверстие перед столом. Различаются по диаметру (самый популярный 0,4 мм) и материалу (чаще всего латунь). При печати абразивными материалами латунные сопла быстро изнашиваются — используйте закаленные.
Трубка Bowden (Bowden Tube)
В системах Bowden филамент проталкивается через эту трубку от привода (на раме) к горячему концу. Обычно из PTFE — термостойкого пластика, защищающего филамент.
Нагревательный блок (Heater Block)
Часть горячего конца, работающая как теплопроводник. Картридж нагревает блок, блок передает тепло соплу. Обычно алюминиевый — отличный теплопроводник.
Нагревательный картридж (Heater Cartridge)
Источник тепла. Устанавливается в нагревательный блок, выделяет тепло при прохождении тока. Тепло идет через блок к соплу.
Термистор (Thermistor)
Датчик температуры в нагревательном блоке. Сообщает принтеру текущую температуру — критично, так как разные филаменты требуют разные температуры плавления.
Охлаждающий вентилятор хотэнда (Cooling Fan)
Располагается на хотэнде, вместе с радиатором отводит тепло. Без него тепло уйдет вверх, преждевременно расплавит филамент и вызовет засох.
Охлаждающий вентилятор слоя (Layer Fan)
Направлен на только что отложенный филамент у сопла. Ускоряет застывание, предотвращает деформации — критично для некоторых материалов.
Концевые выключатели (Endstops)
Определяют пределы движения сопла по осям X, Y, Z. Предотвращают выход за границы и заклинивания. Чаще всего механические, бывают оптическими и магнитными.
Стол печати (Print Bed)
Рабочая поверхность. Должна быть идеально плоской для первого слоя и обеспечивать адгезию. Часто требует дополнительных клеев (клей-карандаш, лак). Стеклянные столы — стандарт, есть и другие покрытия.
Двигатели осей X, Y, Z
Двигают сопло/стол по осям. Точность их работы напрямую влияет на качество и скорость печати.
Термины устранения неполадок
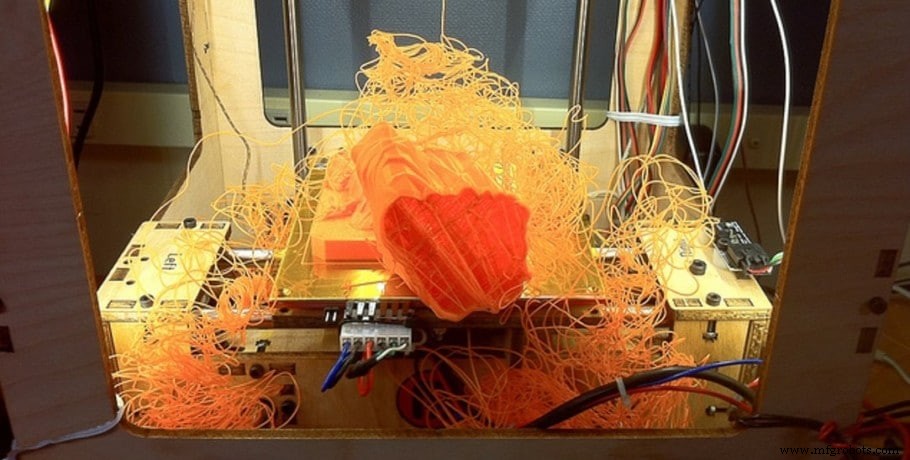
Усадка (Warping)
Края модели отогнулись от стола. Причина: неравномерное остывание — пластик сжимается при охлаждении, сильная усадка отрывает модель от стола. Профилактика: хорошая адгезия, нагреватый стол для склонных к усадке материалов.
Тепловой ползун (Heat Creep)
Тепло уходит вверх за пределы зоны плавления, размоля филамент досрочно. Вызывает засоры и сбои экструдера. Лечение: снизите температуру печати, проверьте работу вентиляторов охлаждения.
Бриджинг (Bridging)
Печать «висячих» мостиков между двумя опорами. Проблемы — частый дефект. Решение: увеличьте скорость вентилятора слоя, снизьте температуру и скорость печати.
Размерная точность (Dimensional Accuracy)
Размеры готовой модели отличаются от заданных в файле. Причин много. Сначала напечатайте тестовый куб для оценки точности принтера. ABS, например, может усаживаться до 8% при остывании.
Гостинг / Звон (Ghosting / Ringing)
Повторяющиеся волны/линии на поверхности модели. Причина: резкие смены скорости/направления экструдера — вибрации. Лечение: снизьте скорость, ускорение и настройки jerk.
Переэкструзия (Over-Extrusion)
Принтер выдавливает больше филамента, чем задано в слайсере. Качество падает, модель может быть испорчена. Лечение: снизьте температуру, уменьшите поток (flow), проверьте заданный в слайсере диаметр филамента.
Недоэкструзия (Under-Extrusion)
Принтер выдавливает меньше филамента, чем нужно. Слои тонкие, есть дыры и зазоры. Лечение: проверьте диаметр филамента в слайсере, повысьте температуру и поток.
Адгезия стола (Bed Adhesion)
Насколько липнет первый слой к столу. Критично для успеха. Плохая адгезия ведет к усадке и отрыву. Профилактика: выровняйте и очистите стол. Если не помогает — клей-карандаш или лак для волос.
Расстройка слоев (Layer Separation)
Слабое сцепление между слоями. Видно невиданными глазом зазорами. Сильно ослабляет деталь.
Засор сопла (Clogged Extruder)
Филамент не выдавливается. Обычно — затор в сопле. Профилактика: правильная температура, чистый филамент, правильный зазор сопло-стол (чтобы было место для экструзии).
Зазоры (Gaps)
Частая проблема: пробелы между линиями на первом/последнем слое или между слоями. Решение зависит от локализации.
Капли и ворсины (Blobs and Zits)
Небольшие бугорки на внешней поверхности в точках смены периметров. Профилактика: оптимальные настройки ретракции и coasting в слайсере.
Слабый наполнитель (Weak Infill)
Внутренняя структура не выдерживает нагрузок. Решение: прочный паттерн наполнения, снижение скорости, увеличение процента наполнения.
Нити (Stringing)
При перемещении сопла по воздуху филамент капает и образует паутину. Лечение: снизьте температуру, настройте ретракцию.
Смещение слоев (Layer Shifting)
Слои печатаются со смещением — постепенно или рывком. Причины: слишком высокая скорость, механические или электрические неисправности.
Перегрев (Overheating)
Филамент не успевает остыть и теряет форму. Лечение: правильная температура, работа вентилятора слоя.
Слонова нога (Elephant's Foot)
Первый слой шире остальных. Вес верхних слоев давит на еще не остывший первый. Лечение: выравнивание стола, снижение температуры стола, добавление рафта.
Технологии 3D-печати
Стереолитография (SLA)
Лазер послойно затвердевает фотореактивную смолу. Один из самых точных методов: высокая детализация, строгие допуски, гладкая поверхность. Минусы: медленнее, смолы хрупкие, комплектующие дорогие. Для прочности рекомендуется пост-подсветка УФ.
Цифровая обработка света (DLP)
Специализированный проектор за один раз засвечивает целый слой смолы — быстрее SLA. Цифровое микрозеркальное устройство (DMD) формирует образ слоя между источником света и смолой.
Моделирование методом наплавленного слоя (FDM / FFF)
Самый популярный метод. Термопластичный филамент нагревается выше Tg и выдавливается на стол слой за слоем. Принтеры дешевле смольных, большой выбор материалов.
Селективный лазерный спеканирование (SLS)
Лазер спеканирует (сжигает) тонкий слой полимерного порошка. Ролик наносит новый слой порошка — процесс повторяется. Поддержки не нужны — несоплавленный порошок выполняет их роль. После печати порошок удаляют.
Селективное лазерное плавление (SLM)
Аналогично SLS, но лазер полностью плавит металлический порошок. Требует поддержек для нависов — металл тяжелее порошка. Используется для металлических деталей.
Электронно-лучевое плавление (EBM)
В вакуумной камере электронный пучок плавит металлический порошок. Очень быстро, позволяет создавать сложные высокопрочные детали. Оборудование и материалы дороги — применяется в высокотехнологичных отраслях.
Ламинированное объектное моделирование (LOM)
Быстрый процесс: слои из бумаги, пластика или металла склеиваются теплом и давлением, контур режется лазером.
Программное обеспечение для 3D-печати
Популярные CAD-системы
Blender
Бесплатный open-source пакет, покрывающий весь 3D-конвейер. Идеален для художественного дизайна, где важна натуралистичность форм, а не инженерная точность. Python-разработчики могут расширять функционал через API.
ZBrush
Стандарт цифровой лепки. Огромный набор кистей, работа с миллионами полигонов — невероятная детализация. Платная подписка.
SketchUp
Браузерная CAD-система с бесплатной и платными версиями. Отличный старт для новичков в архитектуре и интерьерах — один из самых простых входов в 3D-моделирование.
Fusion 360
Облачная CAD для проектирования и производства. Лучший выбор для точного моделирования: функциональные детали с точными допусками и углами. Бесплатно для личного использования, платная подписка для бизнеса.
FreeCAD
Бесплатный open-source параметрический моделировщик. Для механических задач: точные запасные части, технические узлы. Не подходит для органических форм.
SolidWorks
Индустриальный стандарт инженерного проектирования. Параметрическое моделирование, механизмы и сборки. Органика — не его конек. Платная лицензия.
Tinkercad
Бесплатный браузерный редактор. Идеален для детей и абсолютных новичков: моделирование из готовых примитивов. Ограничен, но позволяет создавать удивительные вещи.
Популярные слайсеры
Cura
Популярный бесплатный open-source слайсер. Прост для новичков (предустановки, понятный интерфейс), мощен для экспертов (400+ настроек).
Simplify3D
Платный профессиональный слайсер. Множество процессов: разные параметры для разных объектов на столе, переменная высота слоя. Быстрый, усваивает большие файлы.
KISSlicer
Бесплатная и платная (Pro) версии. Прост, но имеет продвинутые функции. Бесплатной версии хватает большинству.
Slic3r
Бесплатный open-source, заточен под экспертов: огромное количество настроек и экспериментальных функций. Универсален, работает даже с SLA.
OctoPrint
Бесплатный open-source веб-интерфейс для удаленного управления принтером (Raspberry Pi + WiFi). Полный контроль через браузер/телефон. Встроен CuraEngine для слайсинга STL.
PrusaSlicer
Бесплатный open-source на базе Slic3r. Три режима: новичок, продвинутый, эксперт + понятный интерфейс. Подходит для FDM и смольных принтеров.
Файловые форматы
STL
Самый распространенный формат. Модель сохраняется как сетка треугольников. Большинство принтеров не читают STL напрямую — нужен G-код. STL хранит только геометрию поверхности: нет цвета, текстуры, проверки валидности геометрии (может давать ошибки).
G-code
Язык команд для принтеров и станков с ЧПУ. Последовательность инструкций: движения экструдера, температуры, вентиляторы, скорости и т.д.
OBJ
Популярный формат, хранит геометрию, цвет и текстуру. Позволяет более гладкие поверхности за счет разных типов полигонов.
AMF
Планировался как замена STL. Нативная поддержка цвета, материала, ориентации. Не получил всеобщей поддержки в индустрии.
3MF
Open-source формат аддитивного производства, набирает популярность. Высокая точность, хранит настройки слайсера, геометрию, цвет, текстуру. Файлы обычно без ошибок, готовы к печати.
VRML и X3D
Стандарты для 3D-объектов в вебе. Геометрия, цвет, текстура. Некоторые слайсеры читают напрямую.
DWG
Проприетарный бинарный формат AutoCAD. Все данные CAD-проекта. Родной для ряда CAD-систем, стандарт у инженеров/архитекторов.
F3D
Родной формат Fusion 360 для локальных архивов моделей и ассетов.
DXF
CAD-формат обмена данными от Autodesk для совместимости с AutoCAD.
STEP
Open-source формат межпрограммного обмена CAD. Точно описывает любую форму через математические представления (NURBS).
SAT
Текстовый формат 3D-геометрии (ACIS). Поддерживается многими CAD-системами для обмена данными.
X3G
Формат путей инструмента от MakerBot. Упрощенный и эффективный аналог G-кода для принтеров MakerBot.
Рекомендуемое оборудование и материалы
Мы подготовили раздел с рекомендациями, чтобы сэкономить ваше время на поисках принтера, филамента или апгрейдов — это сложная задача, часто вызывающая путаницу.
Отобраны лучшие 3D-принтеры для новичков, продвинутых и экспертов. Все филаменты и апгрейды протестированы нами и тщательно отобраны — гарантированно будут работать как надо.
3D печать
- ULTEM и PEEK: Освоение высокопроизводительных материалов для 3D-печати
- 6 проверенных стратегий снижения затрат на 3D-печать
- Максимизация эффективности: как нестинг бустит производительность полимерной 3D-печати
- Собственное производство: Fuse 1 печатает свои собственные детали
- Раскрывая историю: как 3D-печать трансформирует археологию и палеонтологию
- 3D-печать: расширение возможностей сообществ в развивающихся странах
- Разрушение мифов о 3D-печати: Что технология на самом деле может
- Как 3D-печать изменит производство в ближайшее десятилетие
- Как 3D-печать революционизирует современное производство
- Основной экологический глоссарий: ключевые термины просто объяснены