



Основы металлической 3D-печати: порошковые материалы и высокоэнергетические процессы
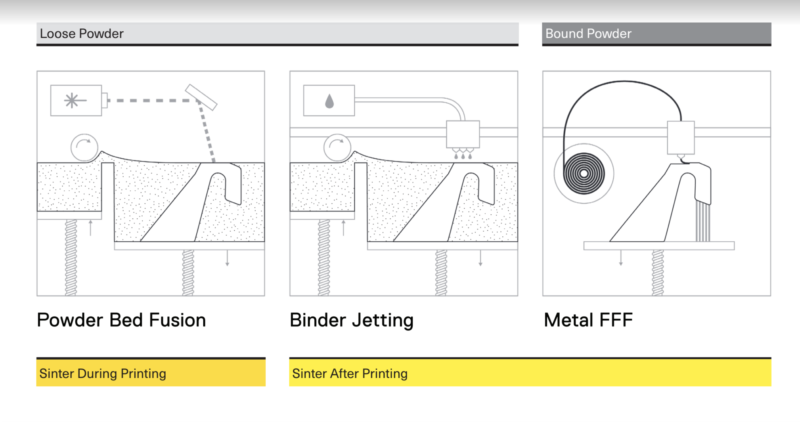
Металлическая 3D-печать быстро зрела, выходя за пределы первоначального хайпа, чтобы стать масштабируемым, надежным производственным методом. Её способность производить прочные, сложные детали теперь поддерживает разнообразные промышленные применения. Все техники металлического аддитивного производства полагаются на порошковую заготовку и высокоэнергетический шаг — будь то во время сборки или пост-обработки — для трансформации порошка в плотный металл. Эта статья углубляется в критические роли порошковой заготовки и высокоэнергетических процессов в металлической 3D-печати. Фидсток металлической 3D-печати обычно содержит металлический порошок, либо как сырой порошок, либо внутри связующего. Хотя несколько технологий используют проволочную заготовку, порошок остается доминирующей формой. Почему металлические 3D-принтеры предпочитают порошок? Аддитивное производство требует точного депозирования материала. Пластиковые нити могут быть нагреты и экструдированы через сопло, но большинство металлов имеют температуры плавления выше 1100°C, делая экструзию непрактичной. Мало материалов могут выжить при длительном контакте с расплавленным металлом, что сделало бы оборудование трудным для производства. Проволочно-кормовые металлические принтеры полагаются на электродуговую сварку для сплавления деталей, производя поверхности, часто требующие механической обработки и вводя внутренние напряжения, ведущие к деформации. Порошковые процессы защищают компоненты принтера от расплавленного металла. Принтер доставляет высоколокализованную энергию лазером, или использует низкоэнергетическую сборку, за которой следует высокоэнергетический этап спекания в печи. Спекание постепенно повышает температуру для испарения любого оставшегося связующего. По мере приближения температуры к точке плавления металла, частицы сплавляются в плотную, надежную деталь. Рыхлый vs связанный порошок. Рыхлый порошок общен в промышленной металлической 3D-печати, но несет риски безопасности — высокую воспламеняемость и дыхательные опасности — требуя контролируемых сред и СИЗ. Связанный порошок, используемый в металлической FFF, безопаснее и менее воспламеняем, устраняя необходимость в специализированном СИЗ или комнатах. Однако связанный порошок требует дополнительных шагов для удаления связующего и спекания детали. В металлическом аддитивном производстве принтеры изменяют химическую фазу фидстока. Пока пластики плавятся между 200°C и 400°C, металлы требуют 1100°C до 1400°C. Следовательно, каждый процесс металлической 3D-печати включает высокоэнергетический шаг. Тайминг и применение этого высокоэнергетического шага варьируются по технологии: Во время сборки — локализованное плавление. Некоторые процессы используют лазер или электронный луч для плавления металлических слоев in situ. Эта точная, изолированная доставка энергии производит внутренние напряжения, которые типично нуждаются в пост-печатной термической обработке. После сборки — печное спекание. Другие системы строят деталь с низкоэнергетическим вводом, а затем подвергают её высокоэнергетической печи для сплавления порошка. Этот подход снижает внутренние напряжения, но добавляет дополнительный шаг спекания.Порошковые металлические материалы
Высокоэнергетические события
Скачайте наши бесплатные руководства по металлической 3D-печати
3D печать
- Лучшие металлические порошки для 3D-печати 2020: полное руководство
- Металлическая 3D-печать: 5 передовых приложений, трансформирующих промышленность
- Как металлическая 3D-печать революционизирует легкие детали для авиации и автопрома
- Прямая энергетическая депозиция (DED) в металлической 3D-печати: процесс, материалы и промышленные применения
- Высокоскоростная 3D-печать на AION500 MK3 — непревзойденная скорость, точность и прочность
- Солнечная энергия: полное руководство по чистой и надежной энергии
- Тепловая энергия: определение, примеры, способы передачи и принцип работы
- Приливная энергия: руководство по возобновляемой энергии океана
- Возобновляемые источники энергии: виды, преимущества, вызовы и перспективы
- Геотермальная энергия: преимущества, применение и принцип работы