



20 частых дефектов литья: причины, симптомы и проверенные способы устранения
Металлолитье — базовый производственный процесс, где расплавленный металл заливается в песчаное или металлическое формовку для формирования детали. Несмотря на широкое применение за универсальность и стоимостную эффективность, процесс по своей природе склонен к ряду несовершенств — дефектов литья — способных компрометировать качество продукта, повысить процент брака и раздуть производственные затраты.
Что такое дефекты литья?
В литье расплавленный сплав должен заполнить полость под давлением, затвердеть и быть извлечен. Любое прерывание, загрязнение или некорректный контроль на этих стадиях может создать дефекты, подрывающие механические свойства и внешний вид детали.
Понимание корневых причин этих дефектов позволяет производителям внедрять целевые корректирующие действия — до, во время или после литья — тем самым улучшая выход годной продукции и снижая переработку.
20 основных дефектов литья — причины и способы устранения
-
Смещение (Shift / Mismatch)
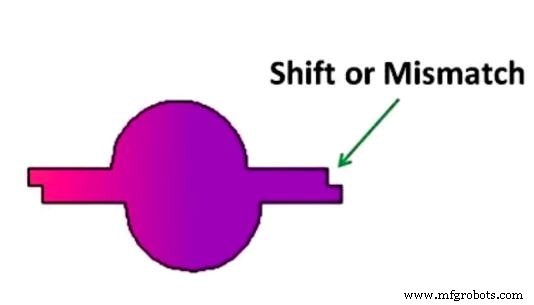
- Причины: Расхождение копе и драга (верхней и нижней половин формовки), ослабленные штыри коробки, некорректная установка шплинтов или смещенное расположение стержня.
- Способы устранения: Проверка выравнивания match-пластины, использование правильных формовочных коробок и зажимных штырей, инспекция выравнивания фляски перед каждой закачкой.
-
Раздувание (Swell)
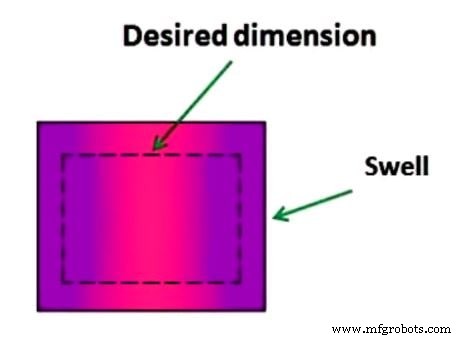
- Причины: Чрезмерное давление при утрамбовке, слабый песок или слабые стенки формовки, изгибающиеся под давлением металла.
- Способы устранения: Использование прочной, правильно утрамбованной песчаной смеси и обеспечение достаточной толщины стенок формовки для сопротивления деформации.
-
Поровые отверстия (Pinholes)
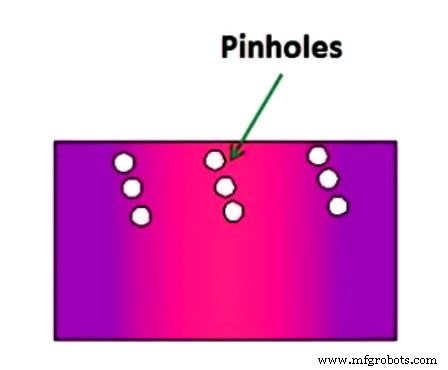
- Причины: Плохая вентиляция мелких карманов на верхней поверхности детали, позволяющая застрявшему газу образовывать мелкие перфорации.
- Способы устранения: Введение адекватной вентиляции, использование высокопроницаемого песка, визуальная инспекция или НК для поиска кластеров.
-
Газовые полости (Blow Holes)
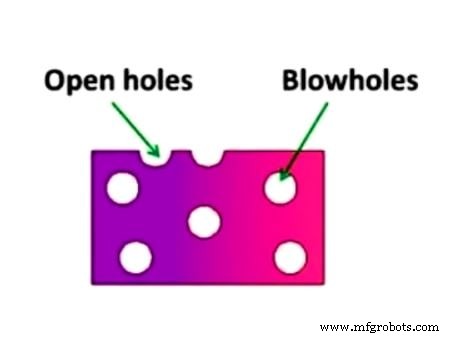
- Причины: Влажный или низкопроницаемый песок, недостаточная вентиляция и застревание газа при затвердевании.
- Способы устранения: Контроль влажности песка, высокопроницаемый песок, правильная вентиляция. Детекция рентгеновским или ультразвуковым контролем.
-
Открытые полости (газовая пористость / Open Holes)
- Причины: Недостаточная вентиляция формовки или стержня, избыточная влажность песка, плохая газопроницаемость.
- Способы устранения: Улучшение вентиляции, сушка формовки и стержня перед использованием, флюсирование, повышение проницаемости песка.
-
Подрезы и вымывы (Cut and Washes)
- Причины: Высокоскоростной поток, эродирующий песок, слабая прочность песка и избыток металла в отдельных зонах.
- Способы устранения: Оптимизация дизайна заливной системы, усиление стержня и песка, добавление связующего в облицовку.
-
Синтероз (Fusion / Витриозная корка)
- Причины: Песок с недостаточной огнеупорностью, перегрев расплава и примесь зерен песка.
- Способы устранения: Огнеупорная песчаная смесь, понижение температуры заливки, обеспечение чистоты металла от зерен песка.
-
Обвалы (Drops)
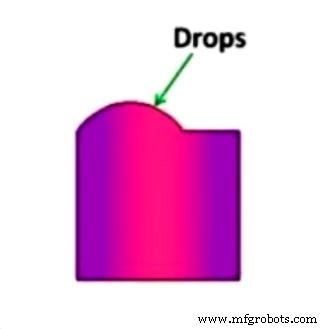
- Причины: Слабый песок, плохое флюсирование, мягкая утрамбовка.
- Способы устранения: Высокопрочный песок, правильная твердая утрамбовка, очистка расплава флюсированием.
-
Прогар (Metal Penetration)
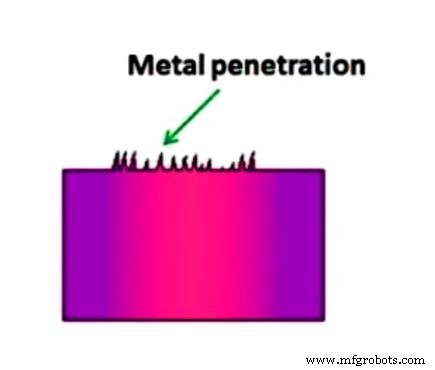
- Причины: Крупнозернистый песок с высокой проницаемостью, мягкая утрамбовка, отсутствие облицовки формовки.
- Способы устранения: Мелкозернистый, низкопроницаемый песок, твердая утрамбовка, нанесение барьерной облицовки.
-
Усадочная полость (Shrinkage Cavity)
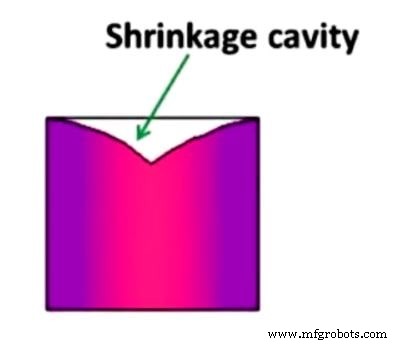
- Причины: Неконтролируемое затвердевание и высокая температура заливки.
- Способы устранения: Направленная кристаллизация, использование холодильников (chills), поддержание правильной температуры заливки.
-
Пролив (Run-Out)
- Причины: Бракованная формовка, неверная фляска или плохой дизайн формовки.
- Способы устранения: Замена дефектных форм, уточнение дизайна фляски, точное проектирование заливной системы.
-
Шлаковые включения (Slag Inclusion)
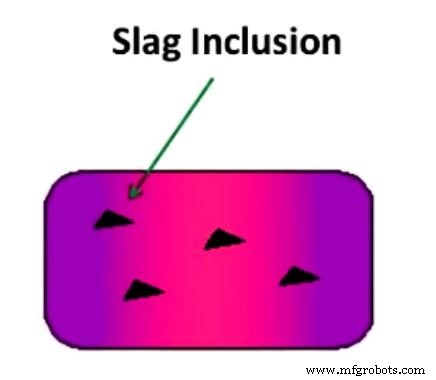
- Причины: Частицы шлака в расплаве, некорректная заливная система, интерметаллиды, образующиеся при затвердевании.
- Способы устранения: Регулярная чистка ковша, эффективный дизайн заливной системы, чистый полностью растворенный сплав.
-
Горячее или твердое пятно (Hot or Hard Spot)
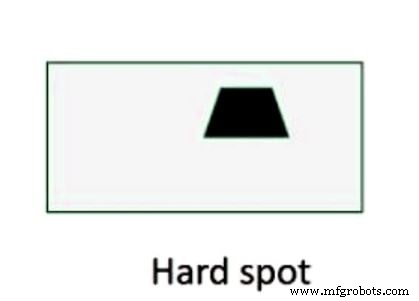
- Причины: Быстрое локальное охлаждение и дифференциальные тепловые градиенты.
- Способы устранения: Равномерное охлаждение, корректировка состава сплава, управляемая термообработка.
-
Горячая трещина (Hot Tear or Crack)
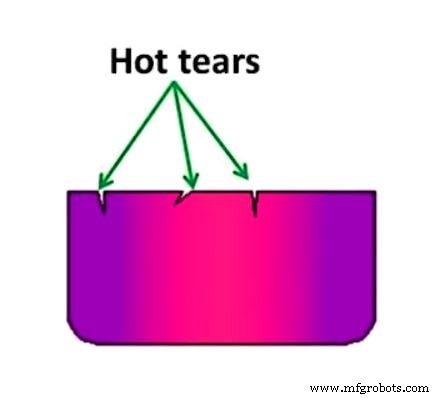
- Причины: Термическое сокращение, остаточные напряжения растяжения, неоптимальное размещение впуска.
- Способы устранения: Стандартизированные практики затвердевания, оптимальное размещение впуска, поддержание равномерной толщины.
-
Холодной шов (Cold Shut)
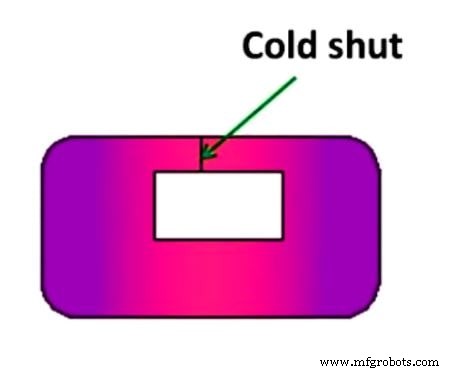
- Причины: Низкотемпературные потоки металла, встречающиеся без плавления, плохая заливная система, низкая текучесть расплава.
- Способы устранения: Оптимизация заливной системы, повышение температуры расплава, улучшение проницаемости песка.
-
Загрязнение (Dirt)
- Причины: Неправильное обслуживание, вымывание песка, частицы шлака в расплаве.
- Способы устранения: Чистота оборудования, правильное флюсирование, безпыльная рабочая среда.
-
Недолив (Misruns)
- Причины: Низкая текучесть расплава и неадекватный дизайн формовки/заливной системы.
- Способы устранения: Повышение текучести расплава, редизайн формовки и заливной системы, поддержание температуры заливки.
-
Медовидность / губчатость (Honeycombing or Sponginess)
- Причины: Застывшие примеси, недодоскабливание шлака, шлаковые включения в расплаве.
- Способы устранения: Тщательное доскабливание шлака, фильтрация примесей, чистые ковшовые операции.
-
Заборы и обжиги (Fins and Burns / Flash)
- Причины: Некорректная сборка формовки/стержня, недостаточный вес формовки, плохое зажимающее усилие.
- Способы устранения: Точная сборка, адекватный вес, надежное зажатие.
-
Искривление (Warpage)
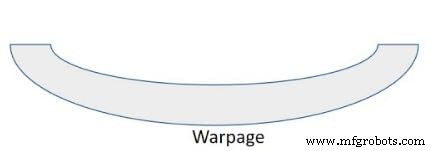
- Причины: Дифференциальные скорости затвердевания, создающие внутренние напряжения.
- Способы устранения: Термообработка для снятия остаточных напряжений, дизайн литья для минимизации больших плоских участков.
Дополнительные ресурсы
Изучите больше о литье и смежных производственных темах:
- 12 типов дефектов ковки и их причины [Как предотвратить]
- 16 распространенных типов сварных дефектов [Причины, способы устранения] PDF
- Что такое прокатные станы? Части, работа и типы прокатных станов
Скачать PDF
Заключительные мысли
Систематически выявляя и устраняя 20 дефектов литья, описанных выше, производители могут драматически улучшить качество продукции, сократить отходы и достичь более высокой операционной эффективности. Если есть вопросы или хотите поделиться опытом — оставьте комментарий ниже.
Подпишитесь на нашу рассылку для бесплатных PDF прямо в почту.
Промышленное оборудование
- Вертикальная против горизонтальной фрезеровки: какой станок правильный для ваших проектов?
- Полное руководство по само-закрывающим петлям: как работают и где применяются
- Избегайте пяти крупных затрат, инвестируя в безопасность станков
- Восьмишпиндельный токарный автомат: точность и эффективность для сложных деталей
- Серия MD с приводными инструментами: компактные, гибкие, высокоточные токарные центры
- Оптимизация выбора и замены фильтров для снижения падений давления и экономии энергии
- Ключевые различия между горизонтальными и вертикальными фрезерными станками
- Выбор между станком для гибки листового металла и пресс-гибкой для вашей мастерской
- Выбор правильного типа двери для шкафа материально-технического снабжения
- V740 прецизионный вертикальный ЧПУ-точарный станок — 40–50 л.с., управление Fanuc 21iT