



Обжим гидравлических шлангов: от ручных инструментов к умным IoT-станкам
От скромных ручных начал до IoT-станков — прессы для обжима гидравлических шлангов являются критическим оборудованием, которое должен понимать любой специалист гидравлики.
Сложно найти в отрасли кого-то, кто никогда не собирал гидравлическую шланговую линию. Техники живут сборкой трубопроводов разной конфигурации. Даже инженеры и проектировать, скорее всего, пачкали руки в учебных лабах. Многие прошли путь от шланговой мастерской к дистрибьютору или производителю. Тем не менее, читающие эти строки, вероятно, знакомы с техниками обжима.
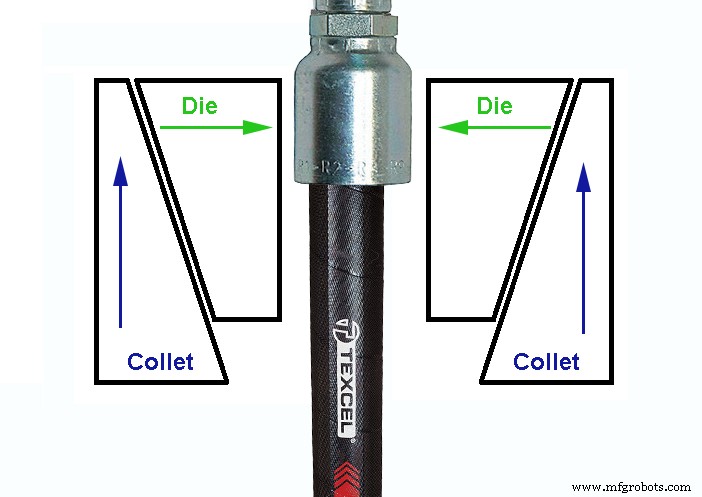
Как и ожидается, прессы для обжима начинались со скромных устройств. Любая машина, способная создать радиальную силу на внешнем диаметре феррули (гайки) подходила. Ранние конструкции использовали конусно-седельную схему для матриц обжима — систему, наиболее популярную до сих пор. Коллет выступает в роли седла, и когда он давит на коническую форму матриц, матрицы сжимаются внутрь (см. рис. 1).
Сначала появились ручные прессы (свагеры)
Пока можно было двигать матрицы или коллет для создания внутренней силовой составляющей, коническая форма давала механическое преимущество для сжатия феррули. Первая технология обжима использовала человеческую силу. Ранние прессы работали вращением большой T-ручки, вращающей становинт через фиксированную головку, прижимающую наконечник к двухчастной матрице.
В этих переносных ручных прессах матрицы движутся вниз к фиксированному коллету, сжимаясь внутрь. Мастер одной рукой держит наконечник, другой крутит ручку. Когда матрицы достаточно сжимают фитинг, мастер использует обе руки, чтобы «додавить» пресс до упора. Критично использовать только подходящие матрицы и наконечники для конкретного применения.
Переносные ручные прессы не имеют автоматического контроля диаметра обжима, как современные системы с микрометрами. Вы просто зажимаете до упора двухчастных матриц и надеетесь попасть в спецификацию. Замер диаметра дает подтверждение, но мастер полагается на опыт для стабильных результатов. Многие техники до сих пор используют переносные ручные свагеры.
Гидравлика добавила скорость и силу
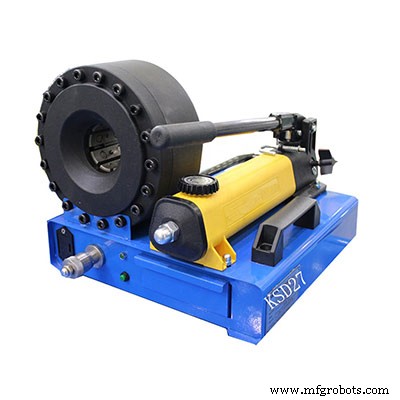
В гидравлически приводном прессе есть особое удовлетворение. Полностью электрический не кажется правильным — как бургер без мяса или Mazda Miata на «автомате». Добавление гидравлической силовой плотности дало мастеру более быстрый и мощный метод. Коллет гидравлического пресса — это по сути кольцевой гидравлический цилиндр. В некоторых случаях два цилиндра давиль на такое кольцо. Сила цилиндров движет коллет или матрицы, зажимая наконечник с высокой силой.
Главная проблема ранних прессов — отсутствие универсальности. Матрицы были привязаны к конкретному наконечнику, заставляя мастерскую использовать только продукты одного производителя. Для работы с разными шлангами и фитингами требовалась возможность менять диаметр обжима с точностью до тысячных дюйма.
Вместо фиксированных матриц предложили матрицы с диапазоном внутренних диаметров. Вместо точного 0,733 дюйма — диапазон 0,700–0,788 дюйма. Теперь одна матрица может обжимать 1- и 2-слойные шланги от 3/8 до 1/2 дюйма.
Переменные матрицы создают проблему точности. Они могут упираться только в минимальную настройку, что не всегда подходит. Конструкторам прессов нужно было способ точно остановить обжим на нужном размере. Ни один мастер не способен остановить гидравлический насос «на ощупь» с точностью 0,002 дюйма.
Точность и повторяемость
Установка регулируемого концевика дала лучшее решение для переменных матриц. Регулируемый микрометр на концевике позволяет мастеру установить глубину срабатывания с точностью до тысячной доли дюйма и лучше. Когда обжимной актуатор задевает концевик, насос останавливается автоматически. При калиброванном микрометре диаметр обжима точен и повторяем при каждой операции.
Гидравлические прессы с микрометром были стандартом десятилетиями, обеспечивая точный контроль для быстрой и простой сборки. Основные улучшения до недавнего времени касались практичности: двухступенчатые гидравлические насосы (быстрый ход до контакта, затем высокое давление), удобные системы хранения и быстрой смены матриц (загрузчики матриц), заменившие хаос в ящиках.
Электронный контроль
Как вся отрасль перешла на электронный контроль, так и прессы. Традиционный циферблат микрометра был труден для чтения и настройки, часто сбивался. Линейные датчики положения заменили концевики, настройка стала цифровой. Маленький LCD-экран показывает установку обжима — выше точность, меньше ошибок. Точность линейного преобразователя практически гарантирует идеальные повторяемые обжимы.
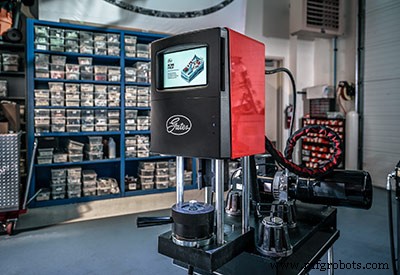
Некоторые производители выпустили полуавтоматические станции сборки шлангов. Одна такая машина требует от оператора только загрузки деталей. Оператор загружает штоки и феррулы отдельно, по два штуки, затем вставляет концы шланга. Запуск последовательности: вставка штоков в предварительно обрезанные концы шланга вместе с феррулами.
Оператор разжимает сборку, и если длина позволяет, одновременно вставляет оба конца в автоматический пресс. Момент спустя мастер извлекает готовую сборку. Если длина недостаточна для захвата обоими концами — обжим по очереди, но параллельно. Функции вставки и обжима выполняются пока мастер работает с другой операцией. Производительность — до 200 готовых сборок в час, быстрая окупаемость.
Прессы становятся умными
Промышленность находит новые пути использования концепций Индустрии 4.0, и технология обжима не исключение. Загруженным шланговым мастерским нужны скорость и универсальность, нет времени листать каталоги в поисках спеков обжима. Ведущие производители предлагают топовые станки с сенсорными HMI и беспроводной связью с базой данных производителя.
Для мастера, знающего спеки стандартных 100R1/100R2 наизусть, это может не впечатлить. Но когда нужно обжать экзотику — нержавейку, термопластик — мастер в восторге: нужные матрицы и спеки подтягиваются на сенсорный экран. Быстрый выбор шланга, dash-размера, штока — и настройки обжима готовы.
Как и вся гидравлика, технология обжима будет развиваться. Ожидаем дополненную реальность для визуального распознавания шланга и фитингов (QR-коды) с автоматической подстановкой спеков. Ожидаем более универсальные, производительные и легко обслуживаемые прессы.
Промышленное оборудование
- Переход от гидравлики к электрическим приводам: ключевые моменты
- Пошаговое руководство по замене гидравлического шланга на тяжелом оборудовании
- Houston Dynamic Service: от дна до лидера отрасли в ремонте оборудования
- Как технология 3D зрения революционизирует современную автоматизацию
- Почему течет мой гидравлический шланг? Распространенные причины и быстрые исправления
- Пошаговое руководство: безопасное отключение гидравлического шланга трактора
- Идентификация гидравлических фитингов: пошаговый подход к точному подбору
- Факторы, влияющие на скорость гидравлического мотора: подробное руководство
- Где находится гидравлический насос на тракторе и как его заменить
- Ключевые факторы, определяющие скорость гидравлического мотора