



Выбор правильной фрезы для станка с ЧПУ: практическое руководство
Как послепродажный инженер Blue Elephant CNC, я ежедневно общаюсь со столярами и граверами, которые задают один и тот же вопрос после покупки станка: "Какую фрезу использовать для этой работы?" Правильная фреза превращает способный станок в прецизионный инструмент. Ниже представлен лаконичный, экспертно подтвержденный справочник, подбирающий каждый тип фрезы под вашу конкретную задачу.
I. Основные семейства фрез
| Тип фрезы | Основное применение | Ключевая особенность | Продвинутое замечание |
|---|---|---|---|
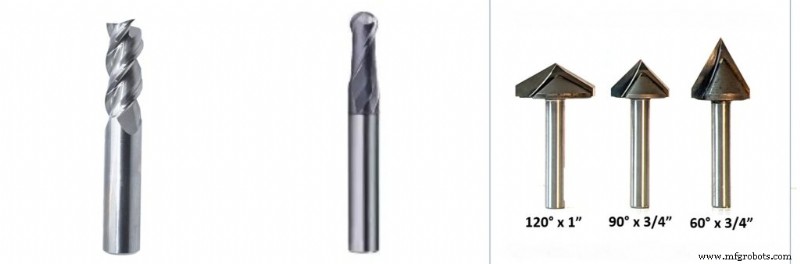
| Цилиндрическая фреза (плоская/квадратная) | Резка, пазы, полости, 2D профили | Плоский кончик создает острые углы | Короткие канавки уменьшают дефлекцию и вибрацию — критично для прецизионных деталей. |
| Сферическая (Ball Nose) | 3D контурирование, детальная резьба, гладкие поверхности | Закругленный кончик дает изогнутую финишную поверхность | Шаг перехода влияет на качество поверхности; уменьшение с 10% до 5% сокращает время финишной обработки вдвое. |
| V-образная фреза (гравировка) | Надписи, вывески, фаски, V-образные пазы | Острый кончик дает переменную ширину линии (V-гравировка) | 90° для жирных надписей; 30°–60° для тонкой гравировки. |
II. Понимание характеристик фрез
1. Конструкция канавок
Канавки — спиралевидные режущие кромки — определяют удаление стружки, скорость и качество поверхности. Выбор зависит от материала и требуемой чистоты:
- Однокачековая: Отлично для быстрого удаления стружки в мягких материалах (пластик, алюминий); идеальна для высоких скоростей подачи.
- Двухканавковая: Рабочая лошадка для деревообработки; балансирует прочность, качество реза и удаление стружки.
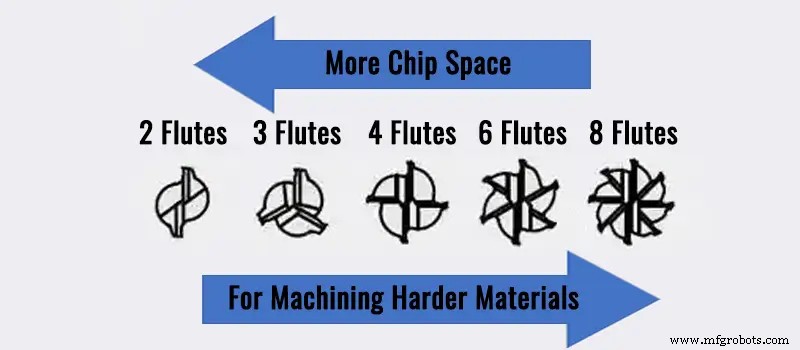
- Трех/четырехканавковые: Лучше для гладкой финишной поверхности в твердых материалах; требуют более низких скоростей подачи и мощных шпинделей для удаления стружки.
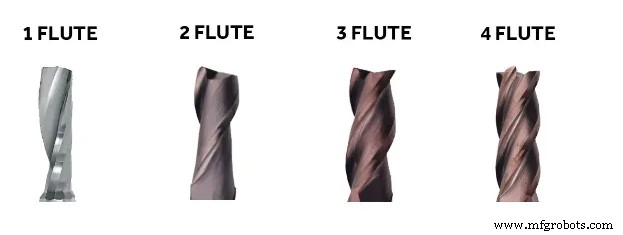
Совет: Больше канавок — меньше полостей для стружки. Четырехканавковые фрезы превосходят в углеволокне и фенолпластике, но могут перегревать дерево.
2. Направление реза
- Вверх (Up-Cut): Канавки вытягивают стружку вверх; идеально для глубоких резов и чистого дна, но может вырывать верхний слой.
- Вниз (Down-Cut): Канавки заталкивают стружку вниз; держит тонкие материалы плоскими и оставляет чистый верх, но низ может вырваться.
- Компрессионная (Compression): Сочетает верхнюю Up-Cut и нижнюю Down-Cut часть; идеальна для листовых материалов, давая чистые торцы с обеих сторон.
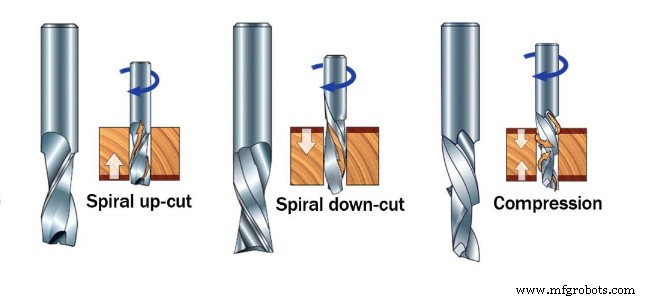
Продвинутый совет: Начинайте рез глубже длины Up-Cut части (обычно 3–4 мм), чтобы Down-Cut секция полностью вступила в работу.
3. Угол спирали
Угол между режущей кромкой и осью инструмента влияет на отток стружки и качество поверхности.
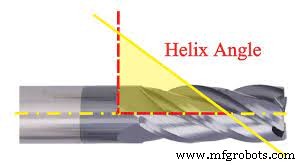
- Низкий (20°–30°): Лучше для металлов и твердых пластиков — более прочная кромка, меньше вибрации.
- Средний (30°–40°): Универсален для деревообработки (фанера, МДФ, массив); баланс оттока стружки и прочности кромки.
- Высокий (40°–55°): Для быстрого, чистого удаления стружки в волокнистых породах или алюминии; снижает нагрев, но сильнее нагружает шпиндель.
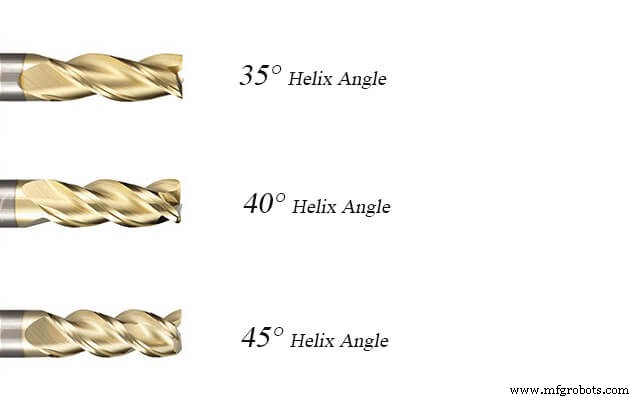
Продвинутый инсайт: Инструменты с большим углом спирали снижают нагрузку на режущую кромку при высоких подачах, критично для высокоскоростного мебельного производства.
III. Подбор фрез под ваш проект
| Цель проекта | Рекомендуемые фрезы | Почему это работает |
|---|---|---|
| Общая резка/размеровка (фанера, МДФ) | Компрессионная фреза, двухканавковая плоская фреза | Компрессия дает чистые торцы с двух сторон; двухканавковая режет быстро и надежно. |
| Детальная 3D резьба (рельефы, скульптуры) | Сферическая фреза (малый диаметр) | Закругленный кончик дает гладкие, контурированные поверхности без ступенчатости. |
| Гравировка надписей/вывесок | V-фреза (90° или 60°) | V-образная форма дает четкие надписи; угол контролирует глубину и ширину. |
| Вырезание полостей (карманы) | Плоская фреза → Сферическая фреза | Плоское дно дает ровное дно кармана; сферическая финишит скругленные углы. |
| Профилирование торцов/фаски | V-фреза или специализированная скругляющая фреза | V-фреза дает прямую фаску; скругляющая — гладкий изогнутый торец. |
IV. Продвинутый выбор фрез
1. Специальные материалы и эффекты
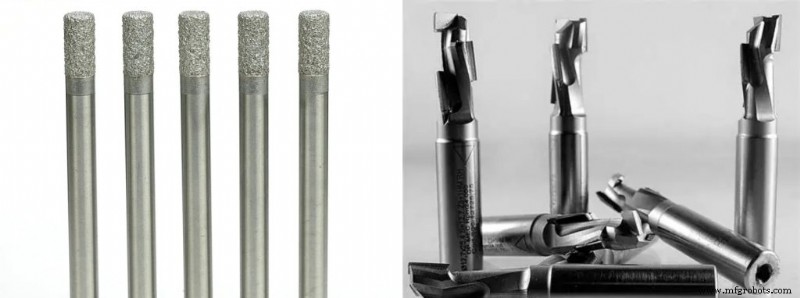
- Композитные материалы (углеволокно, стекловолокно, ламинированные панели): Используйте алмазное покрытие или PKD (поликристаллический алмаз) фрезы. Их экстремальная твердость устойчива к абразивному износу и продлевает срок службы инструмента.
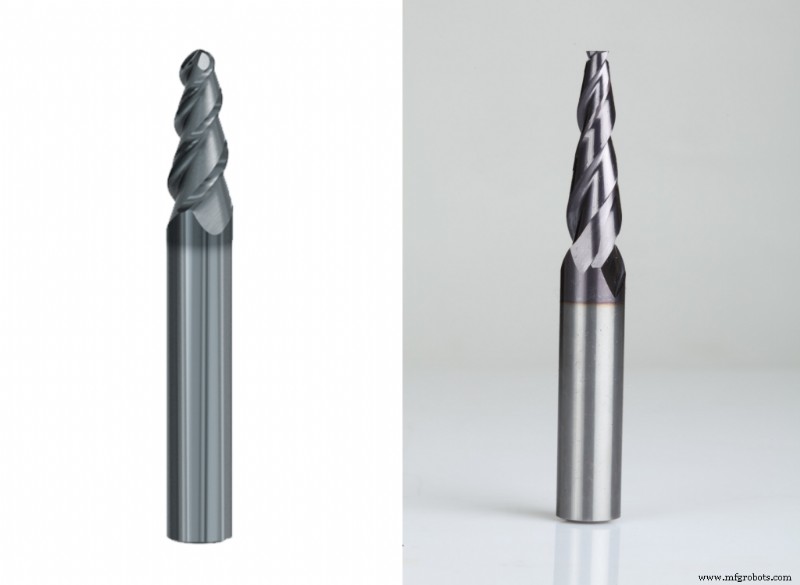
- Высокая точность и мелкая детализация: Конические сферические и конические плоские фрезы обеспечивают жесткость у шанка при тонком кончике, позволяя глубокие резы и острые внутренние углы.
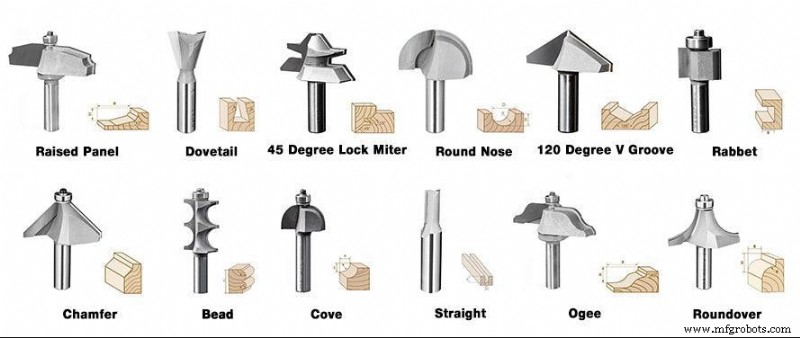
- Декоративные торцы и молдинги: Профильные фрезы (Римский огée, ков, ласточкин хвост) позволяют создавать классические соединения прямо на фрезерном станке с ЧПУ.
2. Покрытия инструментов
Покрытия снижают износ, трение и тепло, позволяя выше подачи и более длительные интервалы между заточкой.
- Без покрытия: Стандарт, экономично для общей деревообработки, но быстрее изнашивается на абразивных материалах.
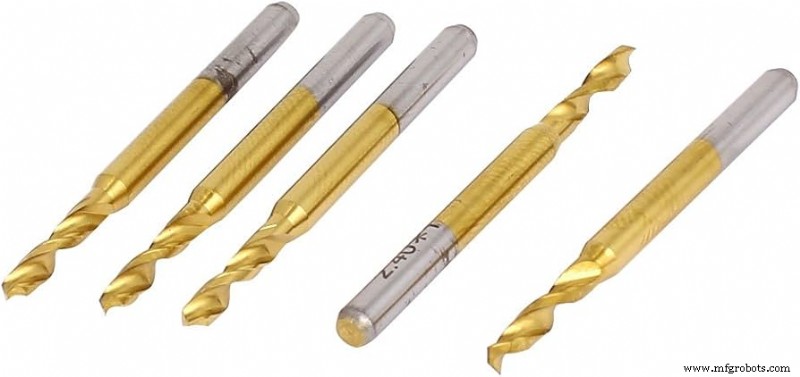
- TiN (Нитрид титана): Золотистый; повышает твердость и термостойкость для универсального использования.
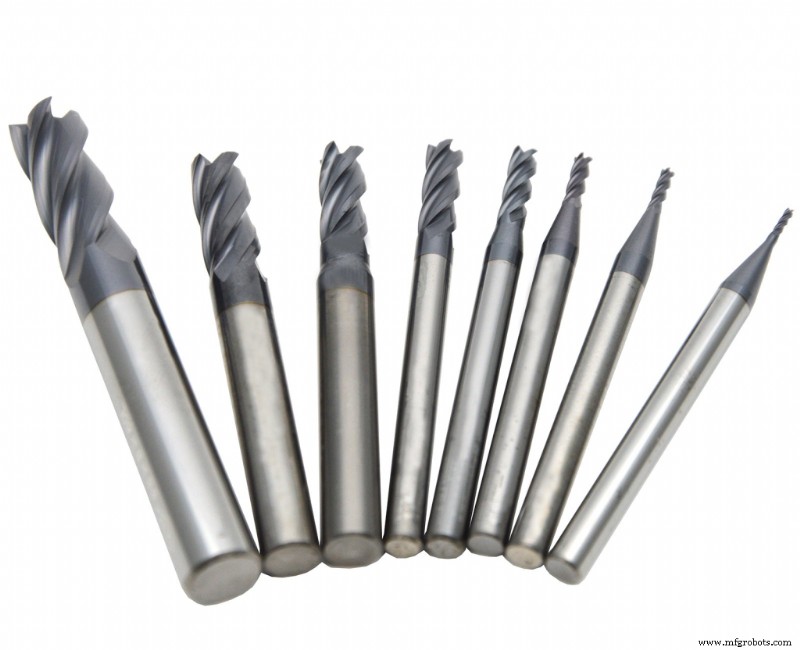
- TiAlN (Нитрид титана-алюминия): Темно-фиолетовый/бронзовый; превосходен для высокотемпературных задач — резка металлов или плотных композитов.
V. Оптимизация производительности: подачи, скорости и закрепление
1. Освоение подач и скоростей
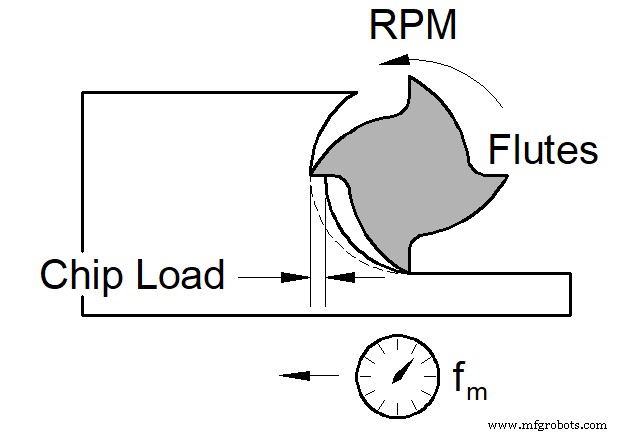
Соотношение между скоростью шпинделя (об/мин), скоростью подачи (дюйм/мин) и толщиной стружки определяет качество реза и срок службы инструмента.
Толщина стружки (критический параметр)
Толщина стружки = Скорость подачи (IPM) ÷ (RPM × Число канавок). Это толщина материала, удаляемая одной канавкой за оборот.
- Слишком низкая: Фреза скользит, генерируя тепло, которое затупляет или плавит материал.
- Слишком высокая: Перегруженная фреза вызывает дефлекцию, вибрацию, плохую финишную поверхность и возможный облом.
- Оптимальная: Чисто срезает материал в скрученную стружку, эффективно удаляя тепло и давая гладкую поверхность.
Практические корректировки для тестовых резов
- Ищете более гладкую финишную поверхность: Увеличьте RPM или уменьшите скорость подачи для снижения толщины стружки.
- Удаляете больше материала: Уменьшите RPM и увеличьте скорость подачи (в пределах безопасных пределов толщины стружки).
- Вибрация или писк: Уменьшите RPM и увеличьте скорость подачи, или переключитесь на более жесткую, крупнодиаметровую фрезу.
2. Надежное закрепление инструмента
- Прецизионные зажимные коллеты: Используйте серии ER или эквивалентные; они хватают весь шанк равномерно, предотвращая биение.
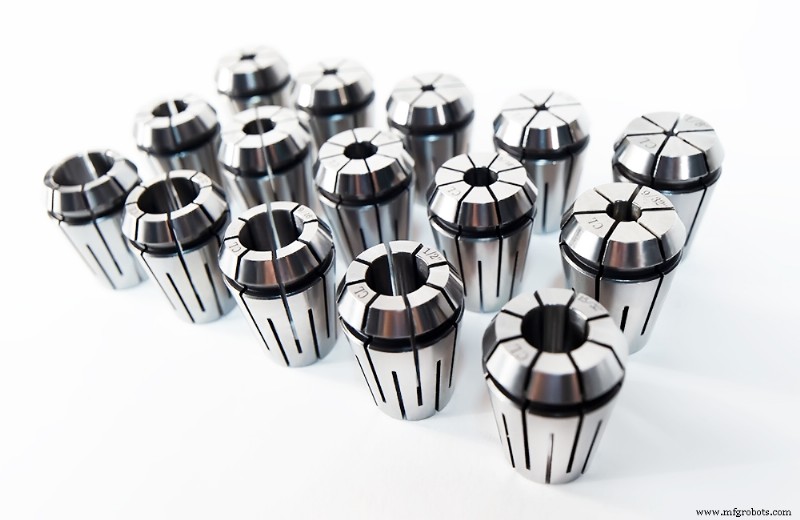
- Чистота: Держите коллет и шанк идеально чистыми; даже песчинка может вызвать дисбаланс.
- Длина захвата: Вставляйте шанк полностью — никогда не хватайте меньше 3–4 диаметров инструмента.
VI. Безопасность и обслуживание
1. Меры безопасности
- Носите защиту глаз, слуха и используйте пылесбор или респираторы.
- Надежно закрепляйте заготовку зажимами или вакуумом; смещающаяся деталь может сломать фрезы и стать снарядом.
- Немедленно останавливайтесь при писке или чрезмерной вибрации.
2. Уход и хранение фрез
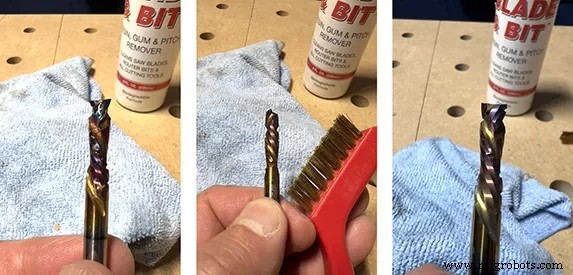
- Очистка: Удаляйте смолу и канифоль специальным очистителем или подходящим растворителем.
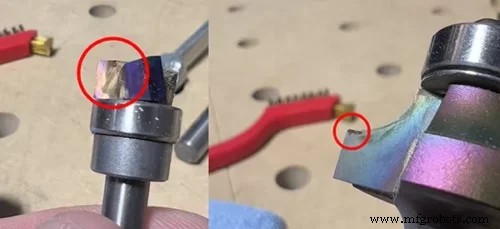
- Инспекция: Проверяйте на сколы, трещины или затупление перед каждым запуском; затупившаяся фреза заставляет повышать подачу и снижает безопасность.
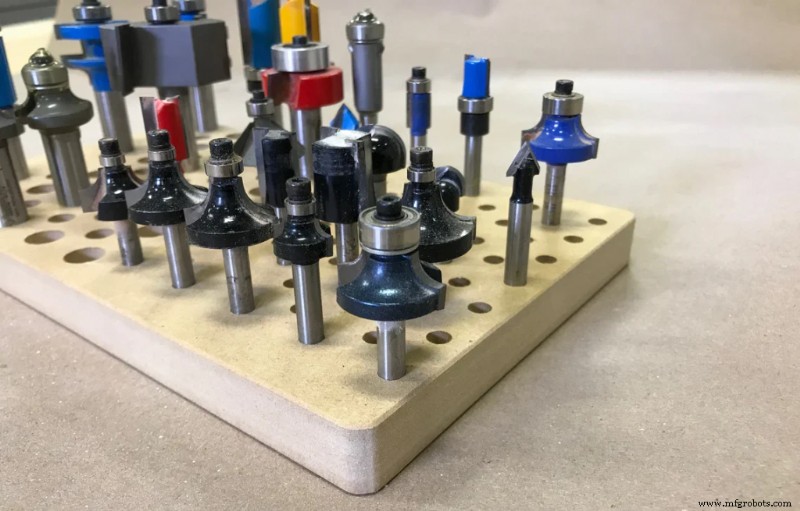
- Хранение: Используйте организованный кейс или стойку с индивидуальными ячейками для предотвращения повреждения кромок.
VII. Нужен экспертный совет?
В Blue Elephant CNC мы ежедневно запускаем станки и работаем с тысячами клиентов ежегодно. Если вы не уверены, какая фреза, скорость или подача подходят для вашего проекта, свяжитесь с нами. Наши пресейлс и послепродажные команды предоставляют 24-часовую многоязычную поддержку для вашего успеха.
Связанные темы:
- Бесплатное CAD ПО для ЧПУ
- Материалы, которые может резать фрезерный станок с ЧПУ
- Как сделать деревянные вывески
Станок с ЧПУ
- Топ 7 лазерных граверов для новичков: точность и простота
- Доступный 4×8 вращательный ЧПУ-гравировальный станок для дерева — высокоточный инструмент, доступен в Гане
- CNC-обработка: трансформация военного и оборонного производства
- Быстрая доставка: 150Вт CO2 лазер 1325L прибыл в Мерсин, Турция
- Руководство по программированию вертикального центра обработки с ЧПУ для начинающих
- Пошаговое руководство: выполнение частичной работы в Mach3
- Высокопроизводительный волоконно-лазер 1530ST доставлен в Румынию
- 5-осевые ЧПУ-фрезеры: Точность, Мощь и Профессиональные Применения
- 1325 ATC CNC-станок для гравировки дерева будет доставлен в Базель (Швейцария)
- G-код vs M-код: ключевые различия, которые должен знать каждый покупатель ЧПУ