



Мастерство эффективной лазерной резки нержавейки: лучшие практики и выбор станка
1. Введение
Нержавейка остаётся опорой современного производства, ценной за прочность, коррозионную стойкость и перерабатываемость. Однако её высокая отражательность и теплопроводность делают её одним из самых сложных материалов для лазерной резки. Это руководство дистиллирует проверенные стратегии — от выбора станка до настройки параметров — чтобы помочь вам достичь чистых, высокоскоростных резов с минимальной пост-обработкой.
2. Почему лазерная резка нержавейки сложна
Лазерная резка нержавейки может быть затруднена четырьмя первичными факторами:
- Высокая отражательность — До 30% лазерной энергии отражается, снижая эффективность плавления.
- Высокая теплопроводность — Быстрое рассеивание тепла расширяет зону термического воздействия, снижая точность.
- Окисление и заусенцы — Кислородные атмосферы вызывают почернение; неадекватный поток воздуха производит заусенцы.
- Состояние поверхности — Загрязнения вроде масла или ржавчины рассеивают лазерную энергию, увеличивая сплэттер.
2.1 Высокая отражательность
Отражающие поверхности отражают часть луча, ведущую к неполным резам и нестабильным краям. Правильный фокус и компенсация мощности критичны для противодействия этому эффекту.
2.2 Высокая теплопроводность
Потому что нержавейка быстро проводит тепло, расплавленная зона быстро расширяется, требуя более высокой мощности или более медленных скоростей для поддержания чистого реза.
2.3 Окисление и заусенцы
Когда кислород используется как вспомогательный газ, высокие температуры производят чёрный оксидный слой, а недостаточное давление сопла может оставить заусенцы, требующие дорогого зачищения.
2.4 Состояние поверхности
Любое поверхностное загрязнение рассеивает лазерную энергию и увеличивает сплэттер, ведущий к неравномерным глубинам реза и сниженной пропускной способности.
3. Ключевые параметры для высокоэффективной резки
3.1 Выбор лазерной мощности
Лазерная мощность должна соответствовать толщине листа. Таблица ниже даёт бенчмарк для типичных волоконно-лазерных систем (≥ 1 кВт). Корректировки могут потребоваться на основе геометрии станка и марки материала.
| Толщина (мм) | Рекомендуемая мощность (кВт) |
|---|---|
| 1 мм | 1–2 |
| 3 мм | 2–3 |
| 5 мм | 3–6 |
| 10 мм | ≥ 6 |
3.2 Оптимизация скорости резки
Скорость должна балансировать тепловой вклад и удаление материала. Для 2 мм листов скорость 8–12 м/мин часто даёт чистые края, в то время как более толстые листы выигрывают от 4–6 м/мин. Непрерывные корректировки скорости во время работы могут acommodate переменные толщины.
3.3 Выбор вспомогательного газа
Выбор правильного газа критичен:
- Азот — Неокисляющий, даёт гладкие края но дороже.
- Кислород — Усиливает проникновение для > 5 мм листов; может вызывать почернение.
- Воздух — Экономный но может оставлять шероховатые края и больше заусенцов.
3.4 Позиция фокуса и настройки сопла
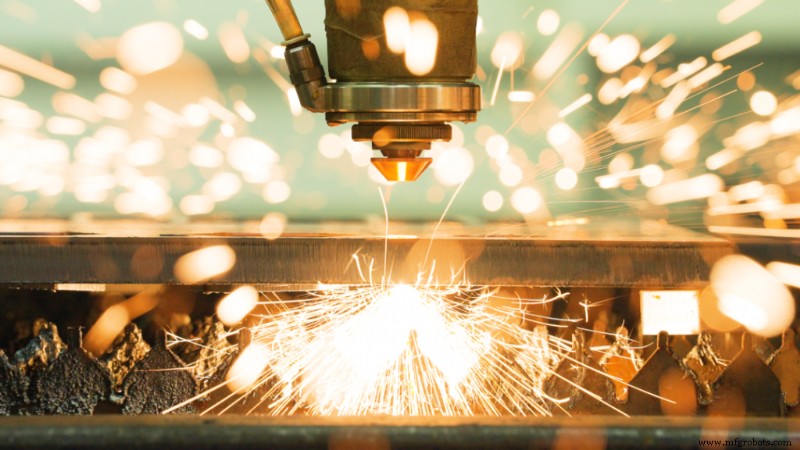
Точный фокус (типично 0.2–0.5 мм над поверхностью) и правильное давление сопла (10–15 бар) предотвращают неполное проникновение и нагнетение шлака.
3.5 Подготовка поверхности
Вытрите листы безворсовой тканью и дегустите изопропиловым спиртом перед резкой. Даже минорные остатки могут рассеивать луч и создавать нерегулярные резы.
3.6 Выбор правильного станка
Две основные лазерные технологии доминируют на рынке: волоконные и CO₂. Ниже — быстрое сравнение.
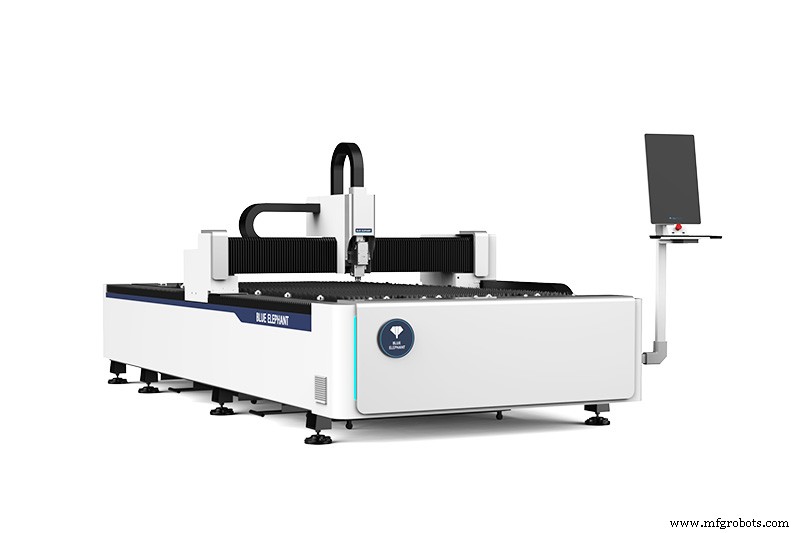
3.6.1 Волоконный лазер
Волоконные лазеры предлагают:
- Более высокую плотность мощности → более быстрые резы
- Меньшее обслуживание (никакой оптики для чистки)
- Лучшую энергоэффективность (≈ 70%)
- Идеальны для автоматизированного производства тонких до средних толщин
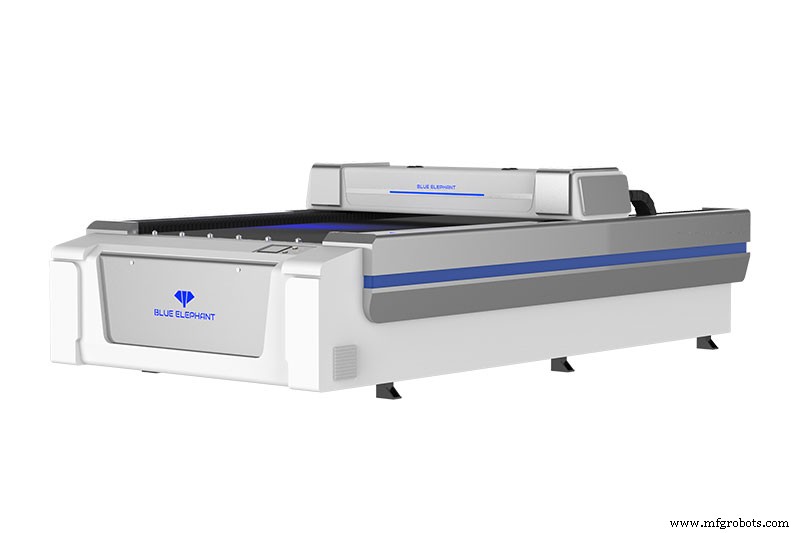
3.6.2 CO₂ лазер
CO₂ лазеры отличаются в:
- Резке очень толстых листов (до 30 мм) с кислородной помощью
- Зрелой технологии с доказанной надёжностью
- Меньшей первоначальной стоимости но более высоком энергопотреблении
Отраслевой тренд: Волоконные лазеры всё более предпочтительны для высокообъёмной работы с нержавейкой из-за их скорости, точности и более низких операционных затрат.
4. Меры безопасности
4.1 Лазерная защита
Операторы лазера должны носить ANSI-рейтинговые очки безопасности и работать внутри закрытой кабинки для предотвращения воздействия на глаза или кожу.
4.2 Контроль дыма
Установите выделенный вытяжный дыма для захвата металло-оксидных паров, защищая и персонал, и долговечность станка.
4.3 Вентиляция
Обеспечьте цех адекватным потоком воздуха (≥ 0.5 м³/с на кв.м) для рассеивания тепла и токсичных газов.
4.4 Обучение операторов
Комплексное обучение должно покрывать:
- Настройку параметров для различных толщин
- Безопасную работу с лазерами и газами
- Траблшутинг частых проблем (заусенцы, изменение цвета краёв)
- Обслуживание сопел и оптики
5. Частые проблемы и практические решения
| Проблема | Причина | Решение |
|---|---|---|
| Обжог краёв | Низкая скорость или избыточная мощность | Увеличьте скорость или снизьте мощность |
| Сильные заусенцы | Неподходящая скорость | Скорректируйте скорость резки |
| Зубчатые края | Грязное сопло или деисклассированный луч | Очистите сопло или переалIGNируйте луч |
| Деформация листа | Избыточное тепло | Оптимизируйте путь или снизьте мощность |
| Окислённые края | Кислородная помощь | Используйте азот или пост-полировку |
6. Часто задаваемые вопросы
Q1. Нужен ли пост-обработка лазерной резке нержавейки?
С азотной помощью края обычно достаточно чисты для сборки. Кислород-помогаемые резы могут нуждаться в зачистке или полировке для удаления оксидации.
Q2. Как часто менять лазерные сопла?
Инспектируйте сопла каждые 500–1000 часов работы. Меняйте когда замечаете забивание или дрифт размеров.
Q3. Подходят ли волоконные лазеры для тонкой нержавейки?
Да. Волоконные лазеры дают высокую точность и скорость для 0.5–5 мм листов, делая их идеальными для автотреминга и медкомпонентов.
Q4. Может ли лазерная резка повредить нержавейку?
Только если параметры неверны — избыточная мощность или неверный фокус могут деформировать материал. Всегда калибруйте перед стартом работы.
Q5. Какие отрасли используют лазерную резку нержавейки?
Авто, авиация, строительство, медоборудование и декоративная металлоработа все опираются на лазерную резку нержавейки за её прочность и финиш.
7. Заключение
Тщательно подбирая лазерную мощность, скорость, вспомогательный газ и тип станка — и поддерживая жёсткие протоколы безопасности и обслуживания — вы можете раскрыть высокопроизводительную, высококачественную лазерную резку нержавейки. Для производителей ищущих надёжное, стоимостно-эффективное решение, наша 16-летняя линейка волоконно-лазерных машин соответствует CE, ISO и RoHS стандартам, доставляя консистентную производительность по широкому спектру толщин листов.
Исследуйте больше:
- Лучшие станки и проекты лазерной резки нержавейки
- Лазерная резка 2 мм нержавейки онлайн
- Волоконная лазерная резка 2 мм и 8 мм нержавейки
Станок с ЧПУ
- Доказанные преимущества внутреннего источников ЧПУ-обработки
- Освоение CNC точения с циклом G71: Пошаговая ISO программа
- Глубина резания: стратегии для периферийного, пазового фрезерования и HEM
- Полный справочник G- и M-кодов для систем ЧПУ Fagor 101/102
- Освоение обработки титана: экспертные советы и техники
- Кастомизированные ATC-станки 6016 для столярного дела доставлены в Роттердам, Нидерланды
- Исследование передовых финишных техник для точных CNC-деталей
- Скачать руководства Hurco CNC — Программирование, Обслуживание, Безопасность (Бесплатно)
- Полный список аварий Okuma OSP-P300S/P300L типа B — Руководство для операторов ЧПУ
- Пример фрезерования дуги: использование G2 с параметрами I и J