



Fanuc G72.2 Линейное копирование: Эффективное дублирование фигур на фрезерных станках ЧПУ
Fanuc G72.2 Линейное копирование
Используя G-код G72.2 линейного копирования, фигуру, заданную подпрограммой, можно многократно воспроизводить с поступательным движением.
Программирование
G72.2 P... L... I... J...
Параметры
| Параметр | Описание |
|---|---|
| P | Номер подпрограммы |
| L | Количество повторений операции |
| I | Смещение по оси X |
| J | Смещение по оси Y |
Данные G-кода
| Модальный/Немодальный | Группа G-кода |
|---|---|
| Немодальный | 00 |
Примечания по программированию
Замечания
- В блоке G72.2 адреса, отличные от P, L, I и J, игнорируются.
- P, I и J должны всегда быть указаны.
- Если L не указан, фигура копируется один раз.
- Для смещений (I, J) указывайте приращения. n-е геометрическое смещение равно заданному смещению, умноженному на (n – 1).
Первый блок подпрограммы
Всегда указывайте команду перемещения в первом блоке подпрограммы, выполняющей линейное копирование. Если первый блок содержит только номер программы (например, O00001234;) и не имеет команды перемещения, движение может остановиться в начальной точке фигуры, созданной n-м копированием (n = 1,2,3,...).
Пример некорректной программы
O00001234 ;
G00 G90 X100.0 Y200.0 ;
; ;
M99 ;
Пример корректной программы
O00001000
G00 G90 X100.0 Y200.0 ;
; ;
M99 ;
Ограничения
Указание двух или более команд копирования фигуры
G72.2 не может быть указан более одного раза в подпрограмме для линейного копирования (при попытке возникнет авария PS0901).
В подпрограмме, задающей линейное копирование, однако, может быть указано вращательное копирование (G72.1). Аналогично, в подпрограмме для вращательного копирования может быть указано линейное копирование.
Команды, которые не должны быть указаны
В программе, выполняющей линейное копирование, не должны быть указаны:
• Команда смены выбранной плоскости (G17–G19)
• Команда полярных координат (G16)
• Команда возврата в опорную точку (G28)
• Переключение осей
• Поворот системы координат (G68)
• Масштабирование (G51)
• Программируемое зеркальное отражение (G51.1)
Пошаговый режим
Остановки в пошаговом режиме не выполняются в блоке с G72.1 или G72.2.
Пример программирования G72.2
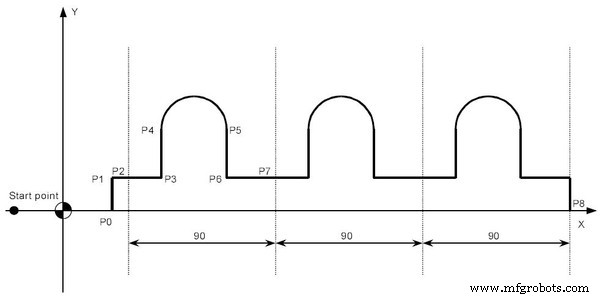
Основная программа
O3000 ;
N10 G90 G00 X-30. Y0 ;
N20 X0 ;
N30 G01 G17 G41 X30. D01 F100 ; (P0)
N40 Y20. ; (P1)
N50 X40. ; (P2)
N60 G72.2 P3100 L3 I90.0 J0 ;
N70 G90 X310. Y0 ; (P8)
N80 X0 ;
N90 G40 G00 X-30.0 ;
N100 M30 ;
Подпрограмма
O3100
G91 G01 X20. ; (P3)
N100 Y30. ; (P4)
N200 G02 X40. I20. ; (P5)
N300 G01 Y-30. ; (P6)
N400 X30. ; (P7)
N500 M99 ;
Станок с ЧПУ
- CNC фрезерный vs CNC токарный: Ключевые различия объяснены
- Экспертное руководство по обслуживанию ЧПУ фрезерных станков: повысьте долговечность и точность
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Освоение цикла лицевой обработки Fanuc G72: полное руководство и советы по программированию
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Цикл повторения контура Fanuc G73: подробное руководство
- G-код Fanuc G32 для нарезки резьбы: подробное объяснение — мастерство нарезки резьбы
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Освоение цикла резьбонарезания Fanuc G92: Простое программирование и точный контроль