



Fanuc G72.1 Вращательное копирование: Мастерство репликации фигур на фрезерных станках ЧПУ
Fanuc G72.1 Вращательное копирование
Используя G-код G72.1 вращательного копирования, фигуру, заданную подпрограммой, можно многократно воспроизводить с вращательным движением.
Программирование
G72.1 P... L... X... Y... R...
Параметры
| Параметр | Описание |
|---|---|
| P | Номер подпрограммы |
| L | Количество повторений операции |
| X | Центр вращения по оси X |
| Y | Центр вращения по оси Y |
| R | Угловое смещение (положительное значение означает против часовой стрелки. Указать приращение.) |
Данные G-кода
| Модальный/Немодальный | Группа G-кода |
|---|---|
| Немодальный | 00 |
Примечания по программированию
Замечания
- В блоке G72.1 адреса, отличные от P, L, X, Y и R, игнорируются.
- P, X, Y и R должны всегда быть указаны.
- Если L не указан, фигура копируется один раз.
- Координата центра вращения обрабатывается как абсолютное значение даже в инкрементном режиме.
- Укажите приращение углового смещения по адресу R. Угловое смещение (градусы) для N-й фигуры вычисляется как: R × (N-1).
Первый блок подпрограммы
Всегда указывайте команду перемещения в первом блоке подпрограммы, выполняющей вращательное копирование. Если первый блок содержит только номер программы (например, O00001234;) и не имеет команды перемещения, движение может остановиться в начальной точке фигуры, созданной n-м копированием (n = 1,2,3,...).
Пример некорректной программы
O00001234 ;
G00 G90 X100.0 Y200.0 ;
; ;
M99 ;
Пример корректной программы
O00001000
G00 G90 X100.0 Y200.0 ;
; ;
M99 ;
Ограничения
Указание двух или более команд копирования фигуры
G72.1 не может быть указан более одного раза в подпрограмме для вращательного копирования (при попытке возникнет авария PS0900).
В подпрограмме, задающей вращательное копирование, однако, может быть указано линейное копирование (G72.2). Аналогично, в подпрограмме для линейного копирования может быть указано вращательное копирование.
Команды, которые не должны быть указаны
В программе, выполняющей вращательное копирование, не должны быть указаны:
• Команда смены выбранной плоскости (G17–G19)
• Команда полярных координат (G16)
• Команда возврата в опорную точку (G28)
• Переключение осей
• Поворот системы координат (G68)
• Масштабирование (G51)
• Программируемое зеркальное отражение (G51.1)
Команда вращательного копирования может быть указана после выполнения команды поворота системы координат, масштабирования или программируемого зеркального отражения.
Пошаговый режим
Остановки в пошаговом режиме не выполняются в блоке с G72.1 или G72.2.
Пример программирования G72.1
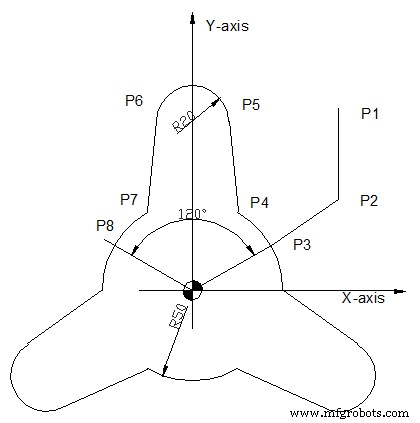
Основная программа
O1000 ;
N10 G90 G00 X80. Y100. ; (P1)
N20 Y50. ; (P2)
N30 G01 G17 G42 X43.301 Y25. D01 F100 ; (P3)
N40 G72.1 P1100 L3 X0 Y0 R120. ;
N50 G90 G40 G01 X80. Y50. ; (P2)
N60 G00 X80. Y100. ; (P1)
N70 M30 ;
Подпрограмма
O1100
G91 G03 X-18.301 Y18.301 R50. ; (P4)
N100 G01 X-5. Y50. ; (P5)
N200 G03 X-40. I-20. ; (P6)
N300 G01 X-5. Y-50. ; (P7)
N400 G03 X-18.301 Y-18.301 R50. ; (P8)
N500 M99 ;
Станок с ЧПУ
- CNC фрезерный vs CNC токарный: Ключевые различия объяснены
- Экспертное руководство по обслуживанию ЧПУ фрезерных станков: повысьте долговечность и точность
- Освоение цикла нарезки резьбы Fanuc G76 на станках с ЧПУ: подробное руководство
- Освоение цикла лицевой обработки Fanuc G72: полное руководство и советы по программированию
- Освоение цикла канавки Fanuc G75 для точных ЧПУ операций
- Руководство по программированию Fanuc ЧПУ: простой насыщенный пример
- Цикл повторения контура Fanuc G73: подробное руководство
- G-код Fanuc G32 для нарезки резьбы: подробное объяснение — мастерство нарезки резьбы
- Полный справочник Fanuc G-кодов: Все команды с пояснениями
- Освоение цикла резьбонарезания Fanuc G92: Простое программирование и точный контроль