



Haas G04 Выдержка: Точные задержки в секундах и миллисекундах
Haas G04 Dwell вызывает задержку в программе. Блок с G04 ждет время, заданное в P.
Во время выдержки движение осей останавливается, но шпиндель продолжает вращаться заданными оборотами, СОЖ остается включенным.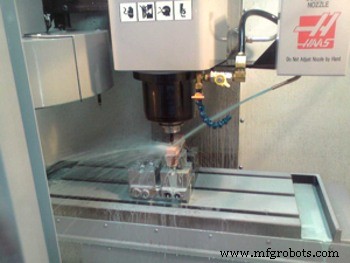
Haas G04 Dwell Command
Формат Haas G04 Dwell
G04 P_
Haas G04 — немодальный G-код, группа 00.
Примеры
G04 P1.0 (задержка 1.0 сек) G04 P2.5 (задержка 2.5 сек)
Пример
G04 P10.0 (задержка 10 секунд)
Важно: десятичная точка
G04 P10. (выдержка 10 секунд, есть точка) G04 P10 (выдержка 10 миллисекунд. Без точки)
Применение Haas G04
Деталоловитель (Part Catcher)
При программировании деталоловителя между M53 и M63 нужен G04, чтобы удержать лоток открытым достаточно долго для отсечения и падения детали.
Ориентация шпинделя (Spindle Orientation)
Круг отверстий 3 отверстия @ 120° на 3" BHC
G00 X3.0 Z0.1 G98 M19 P0 G04 P2. (Выдержка для стабилизации мотора; время зависит от наладки) M14 M133 P2000 G01 Z-0.5 F40.0 G00 Z0.1 M19 P120 G04 P2. (Выдержка для стабилизации) M14 G01 Z-0.5 G00 Z0.1 M19 P240 G04 P2. (Выдержка для стабилизации) M14 G01 Z-0.5 G00 Z0.1 M15 M135
Руководство для начинающих: Цикл G90 грубого точения на ЧПУ
Освоение Fanuc G04 Dwell для точного тайминга на ЧПУ
Станок с ЧПУ
- Джин Хаас: создание наследия ЧПУ и империи моторспорта
- Продвинутый мониторинг ресурса инструмента для DATRON V9 Expert
- Баланс между временем цикла и чистотой поверхности: оптимизация производительности и качества
- Расчёт времени цикла CNC-обработки: руководство для прецизионного производства
- Точные CNC-фрезеровка и точение: Экономия времени, сокращение затрат
- Упрощение расчета времени паузы G04: Практический и экономичный метод
- Освоение Fanuc G04 Dwell для точного тайминга на ЧПУ
- Полный справочник M-кодов Haas Mill: функции, настройки и применение
- Команда RET в Siemens Sinumerik: Возврат к заданной цели
- Fanuc G04 Пауза (Dwell): мастерство команд ожидания в ЧПУ