



Точная обработка высокоточных аэрокосмических компонентов
Rapid DTM был основан как одночеловеческая мастерская в 2002 году президентом Тимом Алларом. Работав для крупных компаний вроде Hitchiner Manufacturing, у него была возможность отточить свои навыки токаря на впечатляющем массиве оборудования, включая высокоскоростной Roku Roku, 5-осевые станки Hermle с управлением Heidenhain и некоторые высококлассные Makino. Но изначально в своей компании он занимался в основном инженерной работой, и первым оборудованием, которое он приобрёл, был КИМ (CMM).
Аллард объясняет: «Я решил, что построю бизнес со стороны качества вниз, что вроде бы противоположно тому, как это делает кто угодно. Это действительно хорошо сработало для меня, потому что мы смогли получить ISO-сертификацию. Для мастерской нашего размера иметь ISO-сертификацию прямо с порога — не у всех есть это, и очень немногие компании нашего размера имеют её вообще. Это идеально для обработки высокоточных аэрокосмических деталей».
К 2004 году Аллард снова исследовал технологии высокоскоростной обработки, потому что видел возможность в производстве графита для региональных производителей форм, у которых были плавильнонагревные станки и нужны были электроды. Он вспоминает: «Так что я искал станок, хорошо подходящий для обработки графита, и тогда DATRON появился на моём радаре через веб-поиск. Я пошёл к DATRON, посмотрел станок, прошёл цифры, но просто не мог сделать это в то время. Я знал, что это хорошее соответствие, просто нужно было решить вопрос с таймингом».
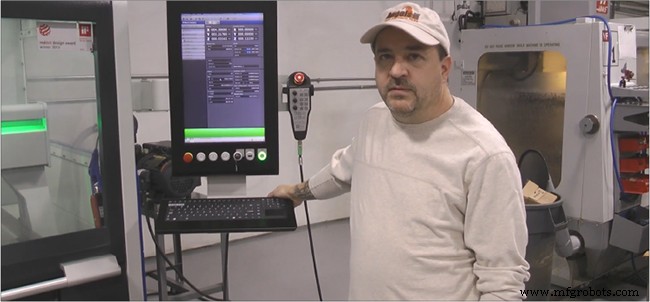
Так что, тем временем, Аллард приобрёл Haas VF-1 со шпинделем 30 000 об/мин и конусом BT 30 и их пакетом высокоскоростной обработки. Он объясняет, что работа, которую они получали, была стабильной, но не идеальной. «В ранние дни мы получали все эти большие алюминиевые корпуса, которые мы выгрызали фрезой ¾ дюйма. На протяжении нескольких лет это была та работа, которую мы получали, но мы никогда не зарабатывали на ней кучу денег».
Но всё быстро изменилось, когда его бывший работодатель Hitchiner Manufacturing закрыл дивизион, где он работал, и 25 сотрудников, работавших на нём, ушли на работу в другие компании. Аллард сказал: «Все они стали моими клиентами, и один из парней пошёл в BAE Systems, и он тот, кто изначально привёл нас туда».
Специализация на обработке высокоточных аэрокосмических деталей
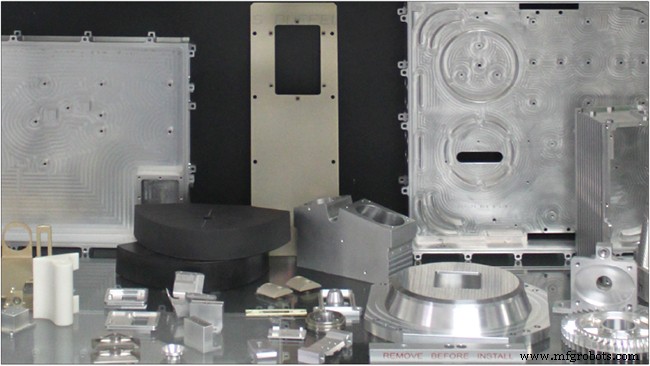
Сегодня BAE Systems и другие аэрокосмические клиенты, такие как Fibertek в Херндоне, штат Вирджиния, представляют 95% бизнеса Rapid DTM, и это оказалось очень прибыльным для компании. Настолько, что в 2016 году Аллард решил сузить фокус компании исключительно на нишевом бизнесе или изготовлении этих мелких деталей к точным спецификациям, требуемым отраслью. «Я хотел сосредоточиться на том, что мы делаем хорошо, и избавиться от части этого другого мусора. У меня было два больших вертикальных обрабатывающего центра, большой Haas VF-5 и большой Doosan, и я сказал: давайте избавимся от этих двух станков и получим другой станок, который будет дополнять наш маленький Haas и придерживаться этой крошечной нишевой работы с крошечными резаками, которые висят милю, вы знаете, где вам действительно нужно иметь возможность их разогнать и удержать точность».
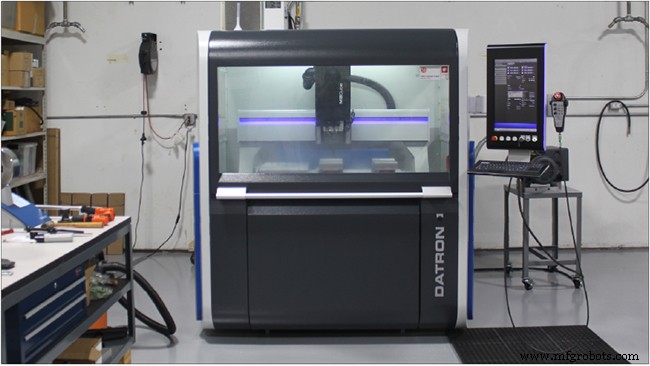
Так что они приобрели DATRON M8Cube и также сильно инвестировали в свой метрологический бизнес, удвоив метрологическую мощность. Помимо их КИМ, у них теперь есть система зрения и некоторые их работы — чистая метрология и работа на КИМ. Например, DMG Mori заказывают им проверку демонстрационных деталей, сделанных на их станках, и они также измеряют детали для других мастерских. Аллард построил такую репутацию за свою экспертизу в КИМ, что он даже проводит обучение по КИМ для Hexagon Metrology, компании, у которой он покупает оборудование КИМ. Один из других клиентов Hexagon — крупная мастерская, и пока он обучал их использованию КИМ, он узнал, что они борются с фрезерной работой, где им нужно использовать очень мелкие инструменты для резки стали. Он объяснил им, что при максимальных оборотах 12 000 их фрезерный станок не справляется с задачей. Когда он сказал им, что у него есть DATRON, который может отфрезеровать их деталь, они спросили: «Что такое DATRON?» Он объяснил: «Проблема с такими работами в том, что инструменты изнашиваются очень быстро, потому что они не могут выдержать тепло, вы должны залететь туда и выбраться, особенно с этим типом стали, который склонен к закаливанию». С этим объяснением они предложили Алларду выполнить работу за них, и он ответил, предложив им купить свой собственный DATRON. Не в том, что я не хотел помочь, просто мы не ищем больше бизнеса. Мы забиты на 12 недель вперёд и заняты. Наш станок DATRON один работает 10 часов в день с понедельника по пятницу и 5 часов в субботу».
Сравнивая DATRON с другими станками, которыми он управлял, Аллард говорит: «Очевидно, в плане скорости шпинделя они выше, чем то, что большинство выпускает. Haas не предлагает ничего выше 15 000 об/мин, и другие станки этого размера не работают на тех скоростях шпинделя, что DATRON. На вершине того, точность, которую имеет DATRON, действительно выдающаяся. Вы знаете, я проверяю всё на КИМ, и я публиковал видео, показывающие проверку круглости деталей, вышедших из DATRON, и мы на уровне примерно 4 микрона».
Аллард не чувствует, что есть большая разница между заказной мастерской и прототипирующей мастерской, потому что даже когда они просто прототипируют деталь, есть хороший шанс, что она превратится в короткосерийное производственное задание в будущем. В качестве примера он указывает на деталь BAE, которая началась как 5 прототипов 2 года назад, и в этот день он запускает 35 сборок. «Мы сделали оригинальные прототипы, так что когда пришло время их производственного заказа, мы были единственной компанией, квалифицированной для выполнения работы. Из-за природы того, что деталь, и факта, что мы доказали, что можем это сделать, они не хотели отдавать это кому-либо другому. Это странный проект, он немного необычен и это то, что мы делаем. Эти вещи могут попасть в кучу «без котировки» для многих мастерских, потому что это сложно, это вся 3D-работа, тесные допуски, малые количества, вещи, которые большинство людей не хотят трогать… и это то, что мне нравится».
Из-за их фокуса на аэрокосмической отрасли станок DATRON Rapid DTM обычно используется для фрезерования алюминия, но они также используют его для обработки 303 нержавейки, 17-4 нержавейки, 6AL-4V титана, G10 и множества Delrin, по словам Алларда. Для BAE Systems детали все немного варьируются, но похожи в некоторых аспектах — одно из них то, что это маленькие алюминиевые блоки MIC-6, около 5 дюймов на 3 дюйма и полдюйма толщиной. Rapid DTM фрезерует крошечные вертикальные шлицы в них, которые довольно глубоки. Аллард объясняет: «Так что мы работаем с действительно мелкими инструментами, которые висят гораздо больше, чем вы когда-либо должны висеть один из этих инструментов — но это тот вид вещей, которые я делаю долгое время.» Годы назад, когда они начали делать эти детали, их оператору на Haas требовалось около 10 часов для производства одной единицы. Через эволюцию CAM-технологий, по сути, возможность делать больше остаточной обработки, они смогли сократить время цикла до примерно 5–6 часов на их Haas станке.
Аллард говорит, «Но когда мы перенесли работу на DATRON, мы получили время цикла до примерно 2,5 часов для более чем 50% улучшения».
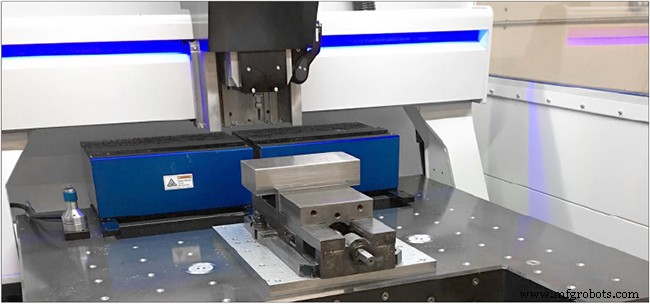
В случае прототипирования и короткосерийного производства Rapid DTM, многие детали, которые они производят, имеют короткие времена цикла, поэтому быстрые времена настройки критичны. Аллард говорит: «Я запускаю малые количества всего. На заказах за последние 4 дня наше время цикла 44 секунды, так что я загружаю детали в и из… что не мой любимый вид работы. Тот факт, что настройка на M8Cube быстрая и лёгкая, очень помогает». Область обработки на DATRON M8Cube — достаточные 40″ x 32″, что позволяет множественные настройки, такие как тиски, пневмозажимы и вакуумные прижимы. Это даёт производителям гибкость для адаптации к меняющимся нуждам и быстрой смены. Станок Rapid DTM также имеет вырез в передней части стола, позволяющий вертикальное закрепление для обработки концов особенно длинных или высоких заготовок.
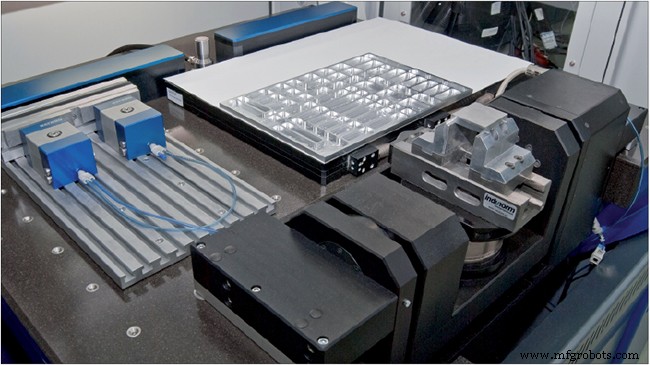
Касательно большой рабочей области M8Cube, Аллард говорит: «Каждые пару дней приходит другая работа на DATRON, и это природа того, что я делаю. Это также часть вызова в прототипировании, вам нужно настраивать тиски, вакуумные прижимы и инструменты. Когда ребята из BAE Systems приходят и смотрят на M8Cube, одна из первых вещей, которые они упоминают, это то, что для станка этого размера и веса у него тонна XY-перемещения».
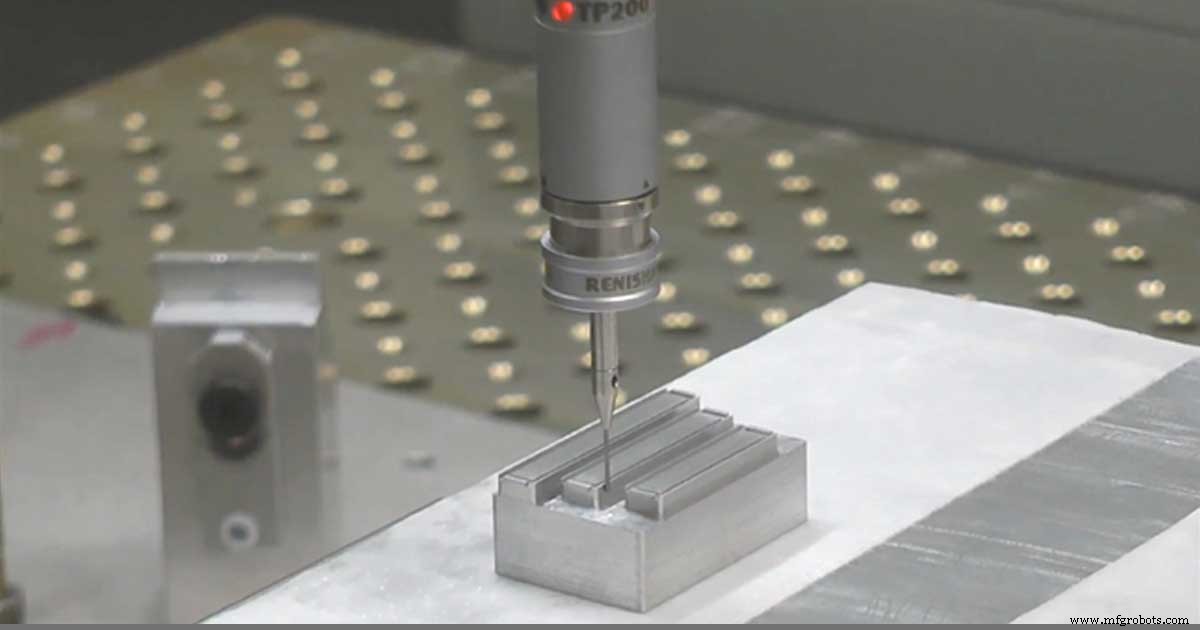
Аллард также крайне впечатлён точностью M8Cube и качеством интегрированного зонда Renishaw. «Как часть нашего метрологического бизнеса, я использовал технологии зондирования вечно, и есть также зондирование Renishaw в Haas. Но я делаю демонстрацию на различиях в том, как две системы работают и некоторых преимуществах, которые имеет DATRON. Вы можете сделать всё, что делаете на DATRON, на Haas, но это может потребовать пару разных макросов для этого. С DATRON есть гораздо большее меню для зондирования, потому что там есть так много больше вещей, которые вы можете сделать в том же цикле.
Например, вчера я использовал мягкие зажимы. Так что у вас есть два тисковых зажима, установленных с зазором между ними. Так что я хотел установить Z ноль с верха заднего тискового зажима. Я хотел установить X ноль на центральной линии того заднего тискового зажима, а затем мой Y ноль через внешнюю сторону, охватывающую оба зажима. С Haas мне пришлось бы сделать это как два разных цикла. Я мог бы сделать веб X и Z как один цикл, а затем мне пришлось бы переместить шпиндель в центр по Y и затем сделать веб Y цикл. Тогда как с DATRON, то, как это меню настроено, вы можете сместить X и Y для зондирования Z и вы можете сместить Y для зондирования X. У вас нет этих вариантов встроенных циклов Renishaw для Haas. Нет действительно никакой другой системы зондирования (которой я знаю), которая даёт вам гибкость, которую даёт зондирование DATRON».
Станок с ЧПУ
- Умные стратегии снижения затрат на детали ЧПУ-станков
- Выбор между 3D-печатью и ЧПУ обработкой для пластиковых деталей
- Vespel® полиимид: материал выбора для авиакосмической отрасли
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Точная аэрокосмическая ЧПУ-обработка: изготовление легких деталей из титана и алюминия
- Повысьте прибыль с передовыми стратегиями высокоточной обработки
- Повышение качества аэрокосмического производства с помощью высокоточной ЧПУ-обработки
- Мастерство допуска в точной CNC-обработке