



MOPA vs Q-Switch лазерная маркировка: выбор системы для точности и эффективности
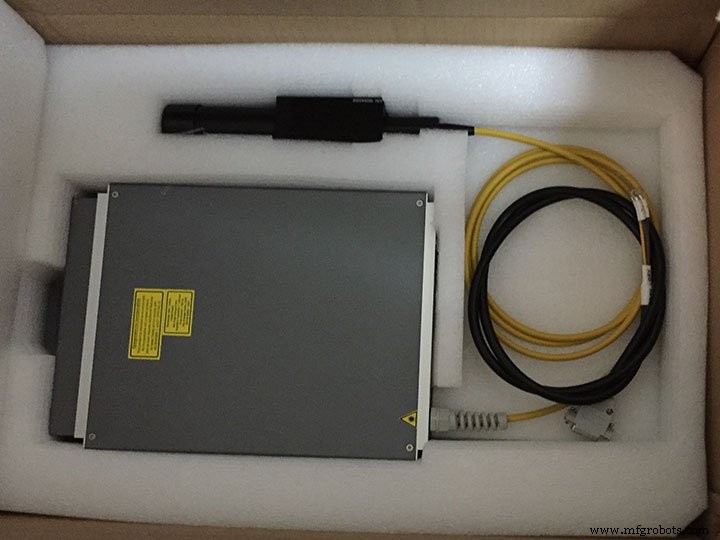
В последние годы технология волоконно-лазерной маркировки стремительно развивается, широко применяется в 3C-электронике, машиностроении, пищевой и упаковочной промышленности. По сравнению с традиционными методами, лазерная маркировка выигрывает и в потере материала, и в качестве образа. Для получения более красивого результата и высокой производительности выбирают разные типы лазеров от разных производителей.
На рынке импульсных волоконных лазеров два основных типа: Q-switch и MOPA. Q-switch развивался раньше, занимает большой рынок. MOPA — более новая технология, развивается последние годы. В чем разница и какие преимущества дает MOPA?
Прикладные отличия MOPA и Q-Switch
1. Снятие анодного покрытия с тонкого алюминия
Современная электроника использует тонкий анодированный алюминий для корпусов. Q-switch на тонком листе легко вызывает деформацию («выпуклость»), портя вид. MOPA с меньшей длительностью импульса не деформирует материал, дает тонкое яркое белое образы. Короткий импульс уменьшает время воздействия, при этом высокая энергия снимает анодный слой. Для тонкого алюминия MOPA — лучший выбор.
2. Черная маркировка на анодированном алюминии
Нанесение черных надписей/моделей на анодированный алюминий — тренд последних 2 лет (Apple, Huawei, ZTE, Lenovo, Samsung). Только MOPA умеет это: широкий диапазон длительности импульса и частоты позволяет узкими импульсами на высокой частоте давать черный эффект, разными комбинациями — разные оттенки серого.
3. Точная обработка в электронике, полупроводниках, ITO
Требуется тонкая линейная маркировка. Q-switch не регулирует длительность импульса — тонкую линию получить сложно. MOPA гибко меняет длительность и частоту — линия тонкая, края чистые.
Другие типичные примеры применения в таблице:
| Приложение | Q-Switch | MOPA |
|---|---|---|
| Снятие анода с алюминия | Деформация, грубая маркировка | Без деформации, тонкая маркировка |
| Черная маркировка на аноде | Не может | Разные черные оттенки по параметрам |
| Глубокая маркировка металла | Грубая | Тонкая |
| Цветная маркировка нержавейки | Сложно настроить, дефокус | Разные цвета по параметрам |
| Пластик PC, ABS | Кромка желтеет, грубая | Без желтизны, гладкая |
| Клавиатуры со светопропусканием | Не может | Легко делает просвечивающие |
| Электроника, полупроводники, ITO | Длинный импульс, высокая мощность | Регулируемый импульс — лучший факула, баланс мощности |
MOPA может заменить Q-switch во многих приложениях, в высокотехнологичных — превосходит.
Технические параметры: MOPA vs Q-Switch
| Параметр | STJ-20F (Q-Switch) | STJ-20F-MOPA |
|---|---|---|
| Мощность лазера | 20 Вт | 20 Вт |
| Источник лазера | Raycus Q-switch | JPT MOPA |
| Длительность импульса | 90–120 нс | 6–250 нс |
| Диапазон регулировки мощности | 10–100% | 0–100% |
| Энергия импульса | 1 мДж | 0,5 мДж |
| M² | <1,5 | <1,3 |
| Устойчивость к высокой отражательности | Нет | Да |
| Диаметр пучка | 7±1 мм | 7±0,5 мм |
| Длина волны | 1064 нм | |
| Модуляция | Каскадное усиление | |
| Поле маркировки | 100×100 мм (опц. 200×200) | |
| Макс. скорость | 7000 мм/с | |
| Глубина маркировки | 0,01–0,5 мм (по материалу) | |
| Мин. ширина линии | 0,01 мм | |
| Мин. символ | 0,2 мм | |
| Охлаждение | Воздушное | |
| Питание | 220В/50Гц | |
| Указатель | Красная точка | |
| Содержимое маркировки | Текст, узор, дата, штрих-код и т.д. | |
| ОС | Win 7/8/10 | |
| ПО управления | EZCAD | |
| Графические форматы | bmp, jpg, gif, tga, png, tif, ai, dxf, dst, plt и др. | |
| Потребляемая мощность | ≤700 Вт | |
Подробнее о волоконно-лазерных маркерах
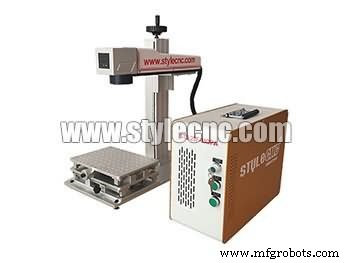 |
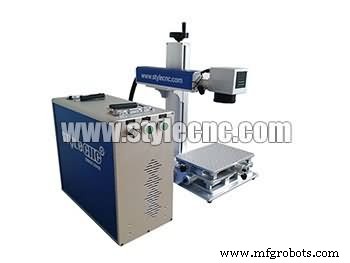 |
| MOPA волоконно-лазерный маркер | Q-Switch волоконно-лазерный маркер |
Станок с ЧПУ
- Освоение лазерной резки стали: основы и руководство по выбору оборудования
- Основное руководство по обслуживанию лазерной маркировочной машины
- Ключевые компоненты лазерной маркировочной машины: понимание основных узлов для долговечности
- Выбор правильной лазерной маркировочной машины: практическое руководство
- 3-осевая vs 5-осевая обработка: что нужно знать
- SCADA против HMI: ключевые различия и роль в Индустрии 4.0
- G-код против M-кода: ключевые различия для операторов станков с ЧПУ
- ЧПУ-фрезерование vs токарная обработка: ключевые различия
- ЧПУ-фрезерование vs ручное фрезерование: ключевые различия и когда выбирать что
- Шуруповальный и строгальный станки: ключевые отличия