



Отвертки: от Архимеда к современному производству
Исторический контекст
Почти в каждом американском домохозяйстве есть хотя бы одна отвертка — один из самых распространенных ручных инструментов в мире. Её родословная уходит в древность, отражая долгую историю инноваций и развивающихся технологий производства.
Архимед считается изобретателем винта в III веке до н.э. — не для крепления, а для передачи движения, как в непрерывном червячном механизме. К I веку до н.э. деревянные винты уже использовались в вино- и оливковым прессах, с пробковоподобными ручками для вращения.
Металлические крепежи появились в XV веке, но ранние головки винтов были квадратными или шестигранными и вращались гаечным ключом. Первый документированный винт с пазом — совместимый с отверткой — появился в XVI веке, хотя точный инструмент остался неизвестным.
Современная отвертка эволюционировала из плоского бита, использовавшегося в брасе плотника около 1750 года. Плотники начали использовать ручные отвертки в начале 1800-х, и инструмент стал повсеместным после 1850 года, когда станочное производство винтов и отверток стало возможным.
Ранние отвертки имели равномерно плоский стержень. Современные дизайны используют круглый стержень, сплющенный только на конце, повышая прочность и используя круглую проволоку, применяемую в производстве. Старейший и самый распространенный тип остается шлицевой отверткой, предназначенной для винтов с одним пазом. Сегодня существует около тридцати различных типов отверток, каждый адаптирован под конкретные головки винтов.
Вехи дизайна
Филлипс-отвертка, представленная в конце 1920-х Генри Филлипсом, совершила революцию в сборке, позволяя большее крутящее момент от электроинструментов. Её функция «кам-аут» — когда бит выскальзывает при полной засадке — гарантирует, что винты полностью заворачиваются. Современные филлипс-биты включают улучшения дизайна для минимизации кам-аута, такие как скошенные края или продвинутые антискользящие покрытия.
Для решения кам-аута с сохранением крутящего момента был создан Торкс-драйвер для автомобильной и других высококрутящих применений. Его шестигранная звездообразная структура подходит к квадратным головкам винтов, предлагая и прочность, и точность. Торкс-драйверы часто продаются в наборах со шлицевыми и филлипс-опциями.
Другие специализированные драйверы — такие как Робертсон (квадратный), Позидрав и уникальные двухпазовые типы — служат нишевым применениям. Несмотря на инновации, потребительское принятие новых типов драйверов остается ограниченным, часто из-за инерции существующих запасов винтов.
Сырье
Основные компоненты отвертки — стальная проволока для стержня и целлюлозо-ацетатный пластик для рукояти. Стальные наконечники обычно покрывают никелем или хромом для коррозионной стойкости.
Производственный процесс
Производство стальных заготовок
- Большие катушки зеленой проволоки — часто 3000 фунтов (1362 кг) — вытягивают до нужного диаметра (≈0,375 дюйма, 0,95 см) с помощью регулируемых вытяжных станков.
- Проволоку отжигают при ~1350 °F (732 °C) в течение 12 часов для достижения оптимальной предельной прочности.
- После выпрямления холодноковковой пресс режет проволоку на длину, формирует наконечник и крылья, и заготовка проходит высокотемпературную закалку (~1555 °F, 846 °C) с последующей отпуской (450–500 °F, 232–259 °C) для установки твердости.
- Потребительские модели получают никелевое покрытие перед сборкой. Профессиональные модели ручной шлифовкой, химическим фрезерованием, полировкой и затем никель-хромовым покрытием.
Филлипс-драйверы
- После холодной ковки операция ковки и шлифовки формирует наконечник и крылья. Профессиональные модели затем проходят автоматический станок для создания пулевидного наконечника и профилятора для вырезания четырех филлипс-пазов.
- Заготовки термообрабатывают идентично плоским битам. Потребительские филлипс-драйверы никелируют; профессиональные версии получают полировку и никель/хромовое покрытие.
Изготовление рукояти
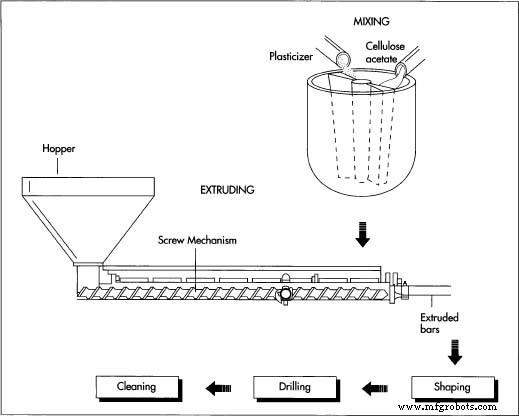
- Целлюлозо-ацетатный порошок смешивают с жидким пластификатором и опциональными пигментами в большом миксере. Полученную пасту экструдируют в бруски (8–10 футов, 2,4–3 м) и режут на гранулы.
- Гранулы снова экструдируют для формирования окончательной формы рукояти, затем режут на длину. Сверлят отверстие для вставки стержня.
- Рукояти моют, сушат и подвергают ацетоновой паровой ванне — выполняемой в взрывозащищенной камере — для гладкости поверхности.
Сборка
- Профессиональные модели собирают индивидуально на гидравлическом прессе, вдавливающем заготовку в пластиковую рукоять, с горячей штамповкой бренда непосредственно перед сборкой.
- Масс-маркет модели собирают на гидравлических прессах партиями (три или шесть единиц), затем робототехнически упаковывают в blíстеры.
- Опциональные аксессуары — такие как резиновые накладки или накладки для больших рукоятей — могут добавляться для эргономического улучшения, особенно для профессиональных пользователей.
Контроль качества
Consumer Reports (1983) обнаружил, что тип покрытия минимально влияет на общее качество отвертки; однако плохое покрытие и шлифовка могут ухудшить долговечность. Заокругленные края от неадекватной шлифовки или обожженные наконечники от излишнего тепла снижают эффективность крутящего момента и долговечность.
Производственный процесс
- Конструкционные винты: тяжелые крепежи, которым доверяют строители
- Понимание трех самых распространенных типов хомутов для шлангов
- Предотвращение соскабливания резьбы винтов: экспертные советы для долговечных крепежей
- Понимание засечных винтов: дизайн, применение и преимущества
- История и механика винта: от древних изобретений к современным применениям
- 9 доказанных преимуществ гибких винтовых конвейеров для эффективного транспорта сыпучих материалов
- Винты с цилиндрической головкой (cap screws): виды, применение и выбор
- Угловая отвертка: назначение, преимущества и применение
- Полное руководство по опорным единицам шариковых винтов
- Микрометрический винт: история, устройство и практическое применение