



Алюминиевая банка для напитков: история, производство и устойчивое развитие
Основы
Сегодня 95 % банок для пива и безалкогольных напитков в США — алюминиевые — около 100 млрд единиц в год, примерно одна банка на американца в день. Большинство консервных банок — стальные, но алюминий сочетанием легкости, прочности и коррозионной стойкости идеален для газированных напитков. Типичная банка весит <0,5 унции, выдерживает >90 psi внутреннего давления, глянцевая поверхность — идеальный холст для яркой графики.
Алюминий изолировали в 1782 г., к 1850-м в Франции он стал модным, превосходя золото и серебро в ювелирке и столовой посуде. Наполеон III финансировал ранние эксперименты по извлечению, но металл оставался запредельно дорогим до أواخر XIX века, когда электролитический процесс резко снизил стоимость, открыв путь к промышленному применению.
В упаковку напитков алюминий вошел только после Второй мировой. Во время войны США поставляли солдатам за рубежом пиво в стальных банках. Демобилизованные предпочитали удобство банок, заставляя производителей продолжать стальное пиво даже при дешевизне бутылок. В 1958 Adolph Coors выпустила первую алюминиевую пивную банку — двухчастную, 7 унций (198 г). Несмотря на производственные сложности, популярность спровоцировала быстрые инновации.
Следующий прорыв — гибридная стальная банка с алюминиевой крышкой. Алюминиевый венец снижал контактную коррозию, удвоив срок хранения пива в полностю стальных банках, и позволил простой кольцевое открывание, заменив traditionnelный «церковный ключ». К 1963 г. 40 % пивных банок в США имели алюминиевые крышки, к 1968 — 80 %.
Параллельно шло развитие полностью алюминиевых банок. Coors и Hamm's Brewery внедрили метод «drawing and ironing» (втяжение и утюжка), запатентованный Reynolds Metals в 1963 г. — процесс в два этапа: штамп выформовывает чашку из круглого бланка, вторая машина доводит чашку до финальных размеров. PepsiCo и Coca-Cola перешли на все-алюминиевые банки в 1967 г. С 1965 по 1972 отгрузки выросли с 0,5 до 8,5 млрд банок, закрепив доминирование алюминия. Современные банки легче, не ржавеют, быстро охлаждают, дают превосходную графику и полностью перерабатываемы.
Сырье
Основное сырье — алюминий из бокситов. США импортируют бокситы преимущественно из Ямайки и Гвинеи, перерабатывают и плавлят в расплав. Сплав банки: 1 % Mg, 1 % Mn, 0,4 % Fe, 0,2 % Si, 0,15 % Cu. ~25 % алюминия в США — вторичный лом, а банковая индустрия — крупнейший переработчик, утилизируя >63 % использованных банок.
Процесс производства
Вырезание бланка
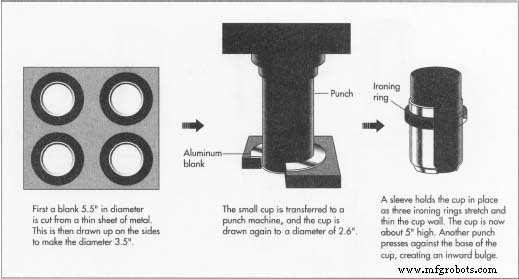
- Алюминиевые слитки толщиной 30 дюймов (76 см) валят в тонкие листы. Из каждого листа штампуют круг диаметром 5,5 дюйма (14 см) — бланк. 12–14 % листа уходит в лом, который перерабатывают. Бланк вытягивают в чашку 3,5 дюйма (8,9 см).
Повторное вытяжение чашки
- Чашку передают на вторую машину, где штамп уменьшает диаметр до 2,6 дюйма (6,6 см) и увеличивает высоту до 2,25 дюйма (5,7 см). Штамп также прижимает чашку к утюжным кольцам, утончая стенки. За один ход за 0,2 с чашка достигает 5 дюймов (13 см), дно слегка толще для противодействия внутреннему давлению.
Обрезка «ушей»
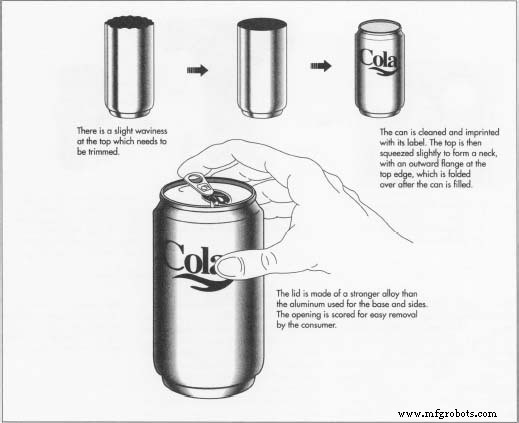
- Остаточные волнистые «уши» у обода обрезают — около четверти дюйма — для получения ровного верхнего края.
Очистка и декорирование
- После обрезки внешняя поверхность остается гладкой и глянцевой, дополнительная полировка не нужна. Банку моют, печатают, затем формируют горлышко легкой компрессией. Создают верхний фланец для последующего присоединения крышки.
Крышка
- Крышки из слегка другого сплава — больше Mg, меньше Mn — для большей прочности. Диаметр 2,1 дюйма (5,3 см), толще стенок, с центральным нитем, держащим затяжку. Скоринг обеспечивает чистый разрыв при дергании. Автоматические проверки выявляют дефекты в 1 из 50 000 банок.
Наполнение и закатка
- После герметизации горлышка банку наполняют, прижимают крышку к фланцу и закатывают шов. Готовая банка готова к дистрибуции.
Побочные продукты и отходы
Лом от вырезания бланков и обрезки ушей возвращается в оборот. Переработанные банки дают экономию энергии до 95 % от затрат на первичный алюминий. Производители постоянно точат толщину листа и контроль процесса для минимума отходов. Дизайн 1993 г. с крышкой на 0,25 дюйма меньше сэкономил производителям $3 на тысячу единиц; умноженное на миллионы банок в день дает колоссальную экономию.
Будущее
Мировое производство алюминиевых банок растет на миллиарды единиц в год. Для устойчивого удовлетворения спроса фокус на материало- и энергоэффективности. Тренды: меньшие крышки и горлышки, передовые сплавы, прецизионное литье, информированное рентгеновской дифракцией кристаллической структуры. Эти инновации невидимы для потребителя, но обеспечивают более экономную и экологичную продукцию.
Производственный процесс
- Алюминиевые против стандартных печатных плат: Что лучше для вашего электронного дизайна
- 14 увлекательных фактов об алюминии: история, применение и не только
- Устойчивое развитие алюминия: почему это более экологичный выбор
- 6061 против 7075 алюминиевые сплавы: прочность, универсальность и руководство по применениям
- Предотвращение коррозии алюминия: проверенные стратегии для долговечности
- Алюминиевый сплав EN AW-5005: низкая плотность, высокая теплопроводность и коррозионная стойкость
- Алюминиевый сплав AA 3003 H19: Коррозионностойкий и универсальный материал
- Алюминиевый сплав AA 7075 T7: Премиальный высокопрочный сплав для авиакосмической промышленности
- Алюминиевый сплав AA 5052 H14 – Превосходная коррозионная стойкость и свариваемость
- Алюминиевый сплав AA 5005 H28: среднепрочный сплав для морской среды с отличной аноизируемостью