



Оцинковка: процесс, виды, преимущества и применение — полное руководство
Представьте мосты, автомобили и даже гвозди, держащие наши дома, сдающиеся разрушению с тревожной скоростью. Оцинковка противостоит этой угрозе, продлевая жизнь стали и железа путем нанесения защитного цинкового покрытия, устойчивого к ржавке и коррозии.
В строительстве, автопроме, инфраструктуре и многих других секторах оцинковка стала незаменимой. В 2023 году глобальный рынок оцинкованной стали достиг 98,80 млрд долларов, и аналитики прогнозируют рост до 166,09 млрд к 2032 году — годовой темп 5,9%. Роль цинка в качестве жертвенного анода означает, что он корродирует первым, защищая базовый металл.
Горячая оцинковка, самый широко применяемый метод, дает толстое, долговечное покрытие, которое является экономически эффективным и универсальным, подходящим для всего — от бытовых приборов до массивных балок мостов.
Что такое оцинковка?
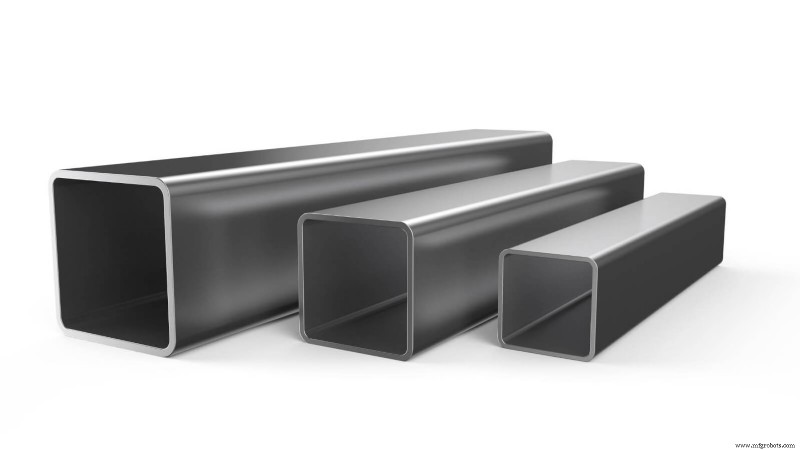
Оцинковка — это нанесение цинкового слоя на сталь или железо для предотвращения оксидации. Цинк корродирует предпочтительно, создавая барьер, защищающий базовый металл. Хотя горячая оцинковка доминирует, другие техники — электрооцинковка и шераридизация — предлагают специализированные решения.
Защитное покрытие может продлить жизнь всего — от строительных балок до дорожных знаков, а характерный узор «спангл» указывает на хорошо сформированный цинковый слой, остающийся защитным даже при царапинах.
Краткая история оцинковки
Процесс восходит к середине 1700-х, назван в честь Луиджи Гальвани, чья работа по биоэлектричности вдохновила термин. Первая патенту на современную оцинковку получила Станислас Сорел в 1836 г., за ним последовал Уильям Кроуфорд в Великобритании. К 1850 г. потребление цинка для оцинковки достигло 10 000 тонн в год, подталкиваемое быстрой индустриализацией Европы.
Ранние примеры включают 17-вековую индийскую броню, сохраненную в музее Великобритании, демонстрирующую долговременную актуальность цинковой защиты.
Как работает оцинковка?
Процесс начинается с тщательной очистки для удаления масла, грязи и оксидов. Металл затем погружается в расплавленный цинк при ~450 °C (850 °F), образуя металлургическую связь. Даже если цинковый слой поцарапан, он продолжает защищать базовый металл за счет жертвенной коррозии.
Химический процесс за оцинковкой
Оцинковка опирается на гальваническую коррозию: цинк, будучи более активным электрохимически, выступает анодом и корродирует первым. Электролиты ускоряют эту реакцию, в результате чего образуется цинковая карбонатная патина, дополнительно защищающая сталь.
Этапы оцинковки
- Очистка/Обезжиривание: Удаляет органические остатки.
- Кислотная обработка (Pickling): Кислотная ванна удаляет каленую шкалу и оксиды.
- Промывка: Устраняет остаточную кислоту.
- Флюсирование: Предотвращает окисление и улучшает адгезию.
- Погружение в расплавленный цинк: Здесь происходит основное соединение.
- Охлаждение/Закалка: Закрепляет цинковый слой.
- Инспекция: Проверяет однородность и толщину.
Преимущества оцинковки
Оцинковка предоставляет экономически эффективное, низкообслуживаемое решение, превосходящее альтернативы вроде нержавеющей стали во многих сценариях. Цинковое покрытие устойчиво к ударам, транспортным повреждениям и суровым средам, снижая затраты на жизненный цикл. Оно также поддерживает устойчивое развитие: оцинкованная сталь полностью перерабатываемая, а сильная адгезия цинка обеспечивает долгосрочную производительность.
Как оцинковка предотвращает ржавление
Два механизма защищают металл:
- Барьерный эффект: Цинк физически блокирует влагу, соли и кислород.
- Жертвенный эффект: При нарушении покрытия цинк корродирует первым, экранируя сталь.
Со временем формируется цинковая карбонатная патина, дополнительно замедляющая коррозию. Даже после царапин окружающий цинк продолжает обеспечивать защиту.
Методы оцинковки
- Горячая оцинковка (Hot-Dip Galvanizing): Погружение в расплавленный цинк.
- Предварительная оцинковка (Pre-Galvanizing): Непрерывное покрытие листового металла.
- Электрооцинковка (Electrogalvanizing): Осаждение цинка электрическим током.
- Шераридизация (Sherardizing): Термическая диффузия цинковой пыли.
- Гальванирование (Galvannealing): Горячая оцинковка с последующей отжигом для создания цинк-железного сплава.
- Термическая диффузионная оцинковка (Thermal Diffusion Galvanizing): Аналогично шераридизации для крупных деталей.
Горячая оцинковка
Основные этапы:
- Очистка и флюсирование.
- Погружение в расплавленный цинк (~450 °C).
- Охлаждение и затвердевание.
Применение: строительные балки, заборы, автозапчасти.
Плюсы: Экономично для больших объемов, быстрая обработка, толстое долговечное покрытие, универсальность форм.
Минусы: Переменная толщина, потенциальное водородное ломкость в высокопрочных сталях.
Предварительная оцинковка
Используется для листового металла и рулонов. Сталь проходит через ванну с расплавленным цинком в непрерывной линии.
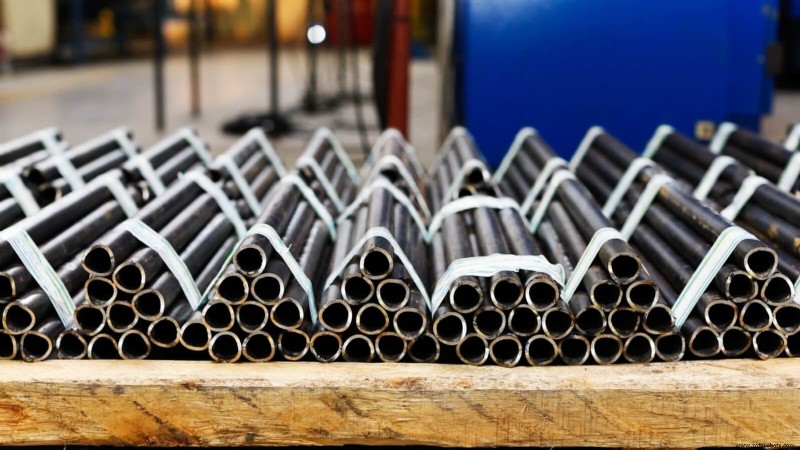
Применение: трубы, рамы, требующие единомерного экономичного покрытия.
Плюсы: Высокая производительность, последовательное покрытие.
Минусы: После резки или сварки обнажается необезвреженный сталь; не подходит для толстых сечений.
Электрооцинковка
Электрохимическое осаждение позволяет точно контролировать толщину, идеально для эстетических или умеренно коррозионных продуктов.
Применение: автопанели, электрошкафы.
Плюсы: Гладкое, равномерное покрытие; точный контроль.
Минусы: Тонкое покрытие; более высокая стоимость оборудования.
Шераридизация
Термическая диффузия в запечатанном барабане с цинковой пылью, подходит для мелких сложных деталей.
Применение: крепеж, фурнитура.
Плюсы: Равномерное покрытие, отлично для резьбовитых или извилистых форм.
Минусы: Медленнее горячей оцинковки; требует точного температурного контроля.
Гальванирование (Galvannealing)
Сочетает горячую оцинковку с отжигом, создавая цинк-железный сплав, улучшающий адгезию краски.
Применение: автокомпоненты, бытовые приборы.
Плюсы: Надежное покрытие, отличная покрасочность.
Минусы: Дополнительный этап отжига увеличивает стоимость; матовое покрытие может не подойти для всех эстетических целей.
Механическое напыление (Mechanical Plating)
Холодный процесс, связывающий цинк с мелкими деталями без тепла, идеально для винтов и крепежа.
Применение: электро компоненты, деликатная фурнитура.
Плюсы: Равномерное покрытие на сложных геометриях; нет термических деформаций.
Минусы: Тонкое покрытие, меньше защиты для крупных конструкций.
Непрерывная оцинковка (Continuous Galvanizing)
Высокоскоростное покрытие стальных листов или проводов, неотъемлемая часть современных производственных линий.
Применение: автокузовные панели, строительные материалы, приборы.
Плюсы: Высокая пропускная способность, последовательное качество.
Минусы: Ограничена плоскими или проволочными формами; послерезовое воздействие требует защиты.
Термическая диффузионная оцинковка
Также известная как шераридизация, этот метод диффундирует цинк в металлические поверхности при повышенных температурах.
Применение: шестерни, крепеж, сложные инструменты.
Плюсы: Отличное покрытие сложных форм; превосходная износо- и коррозионная стойкость.
Минусы: Медленнее; требует точного контроля.
Инструменты, необходимые для оцинковки
- Ванна с расплавленным цинком: Основная среда для горячих процессов.
- Кислотные и флюсовые ванны: Подготовка поверхностей.
- Крановые балки/Конвейеры: Манипулирование тяжелыми деталями.
- Термометры и толщиномеры: Контроль температуры ванны и толщины покрытия.
- Теплостойкие перчатки, фартуки, защита глаз/лица: Безопасность рабочих.
- Вентиляционные системы: Контроль паров.
- Обезжиривающие растворы и механические абразивы: Очистка поверхностей.
Ключевые параметры оцинковки
- Температура ванны (~450 °C)
- Время погружения
- Состояние поверхности стали
- Состав ванны и концентрация флюса
- Агитация ванны
- Скорость извлечения
- Скорость охлаждения
- Толщина и состав стали
- Условия окружающей среды
Материалы, которые можно оцинковать
- Сталь (низкоуглеродистая, конструкционная, высокопрочная)
- Железо-базированные сплавы
- Некоторые медные сплавы (через термическую диффузию)
- Высокопрочные стали (требуют специализированных подходов для избежания водородной ломкости)
- Чистое железо (менее распространено)
- Неферрозные металлы (обычно используют другие защитные покрытия)
Распространенные применения оцинковки
- Строительные каркасы, балконы, лестницы, уличная мебель.
- Инфраструктура: столбы освещения, барьеры, дорожные знаки.
- Автопром: кузова, подвески.
- Сельское хозяйство: ограждения, силосы.
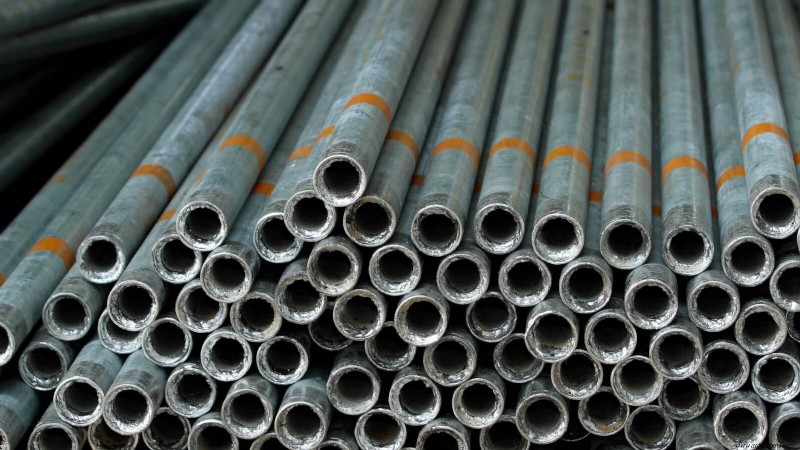
- Сантехника: трубы служат 40–50 лет.
- Промышленное оборудование в суровых средах.
- Морские и прибрежные конструкции (высокая солевое воздействие).
- Электроника и приборы (электрооцинковка для эстетической отделки).
Потенциальные недостатки
- Водородная ломкость в высокопрочных сталях.
- Неравномерная толщина покрытия.
- Воздействие при пост-фабрикации (резка/сварка).
- Эстетические вопросы (более шершавая поверхность).
- Белая ржавчина на свежепокрытых поверхностях во влажных условиях.
- Размерные допуски могут быть затронуты толщиной покрытия.
Время обработки
Само погружение длится лишь секунды или минуты, но весь рабочий процесс — очистка, кислотная обработка, флюсирование, погружение, охлаждение, инспекция — удлиняет процесс.
- Подготовка может занимать несколько часов в зависимости от размера.
- Длительность погружения зависит от толщины и типа.
- Пост-обработка включает охлаждение и инспекцию.
Факторы, влияющие на время: масштаб производства, сложность изделия, строгость инспекции.
Срок службы оцинкованной стали
Типичный срок службы 25–50 лет; в менее коррозионных почвах до 75 лет. Долговечность зависит от толщины покрытия, воздействия среды, обслуживания и сорта материала.
- Толщина покрытия (классы G01–G360) коррелирует с ожидаемым сроком.
- Суровые прибрежные или промышленные среды снижают ожидаемую жизнь.
- Регулярное обслуживание и защитные верхние покрытия могут продлить жизнь.
- Класс 1 оцинковки может длиться 2–11 лет в суровых условиях; Класс 3 до 30+ лет в более мягких.
- Прибрежные зоны могут требовать дополнительной защиты из-за соли и влаги.
Меры безопасности при оцинковке
- Теплостойкие перчатки, очки, лицевые экраны.
- Вентиляция для контроля паров.
- Безопасная работа с кислотами и флюсовыми растворами.
- Регулярное техническое обслуживание оборудования.
- Всестороннее обучение рискам водородной ломкости.
- Предосторожности при сварке для избежания вдыхания паров цинка.
- Строгий контроль температуры для предотвращения брызг.
Распространенные проблемы и дефекты
- Голые пятна (Bare spots): Недостаточная очистка или флюсирование. Совет: Обеспечьте тщательную подготовку поверхности.
- Излишки капель цинка (Excess zinc drips): Неправильная скорость извлечения. Совет: Контролируйте скорость точно.
- Искривление или деформация (Warping or distortion): Неравномерное нагревание/охлаждение. Совет: Равномерное тепловое управление.
- Белая ржавчина (White rust): Влажное хранение до отверждения. Совет: Сушите и храните в сухих условиях.
- Поры или шершавое покрытие (Pinholes or rough coating): Примеси в ванне. Совет: Поддерживайте чистоту ванны.
- Сварочный шлак или остатки краски могут препятствовать сцеплению.
- Пятна от мокрого хранения требуют тщательной сушки.
Оцинкованная сталь vs Нержавеющая сталь
Выбор между ними зависит от стоимости, коррозионной стойкости и применения.
- Стоимость: Оцинкованная сталь обычно дешевле; нержавеющая дороже из-за хрома.
- Коррозионная стойкость: Оцинкованная сталь защищает в умеренных средах; нержавеющая превосходит в морской, кислотной и экстремальных условиях.
- Применение: Оцинкованная сталь для строительства, авто, наружных конструкций; нержавеющая для медицины, пищевой переработки, морской среды и высококоррозионных настроек.
- Долговечность: Нержавеющая сталь обеспечивает долгосрочную устойчивость без частого обслуживания; оцинкованная сталь требует периодической инспекции и обслуживания.
Идентификация оцинкованной стали
- Визуально: узор спангл.
- Искровой тест: меньше искр, чем у неоцинкованных металлов.
- Внешний вид коррозии: белизноватая или тускло-серая ржавчина.
- Поверхность: блестящая металлически-серая когда новая; матовая или патинированная при выветривании.
Свойства оцинкованной стали
- Отличная химическая стойкость к атмосферной коррозии.
- Механическая прочность в основном неизменна; добавляет абразивную стойкость.
- Сохраняет магнитные свойства.
- Тепловая стойкость до точки плавления цинка.
Заключение
Оцинковка — это больше, чем покрытие; это защитная стратегия, продлевающая жизнь стали, снижающая затраты на обслуживание и повышающая безопасность во бесчисленных отраслях. Будь вы в строительстве, автопроме или инфраструктуре, выбор правильного метода оцинковки может значительно улучшить производительность и долговечность.
Для более глубоких инсайтов или кастомизированных решений консультируйтесь со специалистом по металлообработке. 3ERP специализируется на прототипировании и малосерийном производстве, предлагая экспертизу в коррозионно-стойких покрытиях, таких как анодированный алюминий.
Часто задаваемые вопросы
1. Может ли оцинкованный металл корродировать со временем?
Да, но цинковый слой огромно продлевает жизнь. Долговечность зависит от среды, толщины покрытия и обслуживания. В суровых морских или промышленных настройках рекомендуется более толстый слой и регулярные инспекции.
2. Можно ли красить оцинкованную сталь?
Да. Правильная подготовка поверхности — очистка, грунтовка, иногда T-wash или пескоструйная обработка — необходима для адгезии. Обычно используют эпоксидные или акрил-уретновые краски.
3. Можно ли сваргивать оцинкованную сталь?
Сварка возможна, но требует предосторожностей. Удалите цинк рядом с швом, обеспечьте вентиляцию чтобы избежать вдыхания паров, и рассмотрите повторную оцинковку или нанесение цинкобогатой краски после сварки.
4. Можно ли оцинковать над ржавчиной?
Нет. Сталь должна быть полностью свободна от ржавчины и каленой шкалы для правильного сцепления цинка. Очистка через кислотную обработку и флюсирование обязательна перед погружением.
Станок с ЧПУ
- Освоение фрезеровки с ЧПУ: выбор между понижной и обратной фрезеровкой для оптимальных результатов
- Фрезы для фасок: повышение прочности, безопасности и эстетики в обработке
- Пошаговое руководство: перемещение осей на ЧПУ-станке NK105G2
- Основные правила ЧПУ-программирования для плавного и эффективного процесса
- Высокопроизводительный гнездовой станок 1828 с ЧПУ отправлен в Бразилию
- Предотвратите повреждение винтов: Используйте правильный размер шестигранника
- Когда продать станок с ЧПУ: стратегическое руководство для максимальной отдачи
- Почему Autodesk Fusion — умный выбор для ЧПУ-обработки: 5 ключевых преимуществ
- Топ доступных металлов для проектов точной CNC-обработки
- Точная ЧПУ-обработка для медпромышленности: детали, методы, применения